



以3003为代表的Al-Mn系铝合金具有较低的密度、良好的可焊接性、耐腐蚀性能以及易于成形等特点,兼具合金元素含量少、成本低廉的优势,广泛应用于交通运输及航空航天等各个领域,是实现结构件轻量化的关键材料[1~4]。然而,部分商业3003铝合金(形状复杂件或者薄壁件)塑性加工温度较高,且加工后需要进行退火处理,难以保留位错,仅依靠第二相产生强化作用。但3003铝合金中溶质元素总含量较少,第二相强化有限,导致合金的屈服强度较低。在传统商业3003铝合金中,除了主元素Mn以外,通常还包含一定量的Si、Fe、Cu等元素,其中Cu主要固溶在Al基体中,Si、Fe则会影响Al-Mn系合金中第二相组成。Al-Mn系合金的Mn元素含量较高(1.0%~1.5%,质量分数,下同),因此其含Fe第二相一般为α-AlMnFeSi,外形呈块状或汉字型[5,6]。此外,当Si含量较高时,铝合金体系中的稳定第二相主要为α-AlMnFeSi;而当Si含量较低时,合金中的第二相以Al6(Mn, Fe)为主[7]。这是因为Si含量较高时,Si会通过如下反应促进Al6(Mn, Fe)相向α-AlMnFeSi相(α-Al15(Mn, Fe)3Si2)转化[8]:
通常情况下,3003铝合金中存在两种α-AlMnFeSi相。一种是在熔体凝固过程中形核并长大:由于Mn、Fe、Si等溶质元素在固相中的最大固溶度低于液相,即溶质分配系数小于1,熔体凝固过程中随着固相分数增加,固/液界面前沿溶质不断富集,直到满足α-AlMnFeSi相形核条件。这类凝固过程中形成的α-AlMnFeSi相尺度较大,可达到几十微米,主要位于凝固组织的枝晶间,呈连续分布,并且高温均质热处理(550~630 ℃)后会发生局部溶解,尺寸变小同时伴随球化[10,11],但最终基本不会完全回溶。另一种α-AlMnFeSi相则在较高温度热处理过程中析出,尺度为纳米级,以弥散相形态分布于Al基体中[1,3,7,12,13];与凝固过程中形成的相不同,这类细小弥散分布的α-AlMnFeSi相可以产生析出强化的作用,从而提升3xxx系铝合金的室温强度。由于α-AlMnFeSi相在高温下较为稳定,可潜在提高3xxx系铝合金的耐高温性能,近年来受到较多的关注[14~18]。研究[18]表明,添加Mg、Si元素可促进α-AlMnFeSi相的形成,使3xxx系铝合金在300 ℃高温条件下仍具有较好的拉伸强度和抗蠕变性能。
对于2xxx (Al-Cu)、6xxx (Al-Mg-Si)、7xxx (Al-Zn-Cu-Mg)以及Al-Li等可热处理强化铝合金,经过固溶和人工时效热处理(T6)后,Al基体内会形成种类丰富、体积分数较高的亚稳析出相,可以有效提升铝合金的室温强度、耐高温蠕变及抗热暴露等性能[19~24]。而3003铝合金中溶质总含量较低,且是典型的非热处理强化合金,高温热变形处理后强度较低,屈服强度仅为40~80 MPa。尽管通过较高温度(一般高于350 ℃)的长时间热处理可以析出纳米级α-AlMnFeSi相从而产生析出强化,但其强化效果有限,且热处理温度较高,导致该工艺难以用于工程实际。通常,对于以3003为代表的非热处理强化铝合金,需要进行进一步的轧制、拉拔等冷塑性加工变形实现位错强化,以获得较高的力学性能[25,26]。为了进一步提升铝合金的位错强化能力,往往会向合金中添加一定量的Mg元素,如典型的3004、3104等铝合金。然而,铝合金强度的提升伴随着塑性的急剧降低;另一方面,某些特殊领域对铝合金的焊接质量提出了更严苛的要求,额外添加的溶质元素会诱导产生焊接缺陷,影响结构件的服役安全性。因此,对于一些特殊工程实际应用,需要严格控制3003铝合金的溶质元素种类和含量,这对其强度的提升带来了挑战。
目前,3xxx系铝合金大多采用“均质化+塑性变形”处理工艺。尽管塑性变形工艺各有不同,但其均质化热处理工艺基本接近,一般在600 ℃左右进行保温处理[4,27]。在较高温度条件下进行均质化热处理,既可以促进粗大共晶第二相的溶解、减轻溶质元素的微观偏析,也可以促进纳米级弥散第二相的析出[2,28]。然而,高温下溶质原子的扩散速率会大大加快,基体内析出的纳米级第二相又会快速溶解。可见,优化均质化热处理温度会影响Al基体的微观组织,进而影响其力学性能。Huang和Ou[29]研究了均质化热处理工艺参数对3003铝合金第二相演化的影响,发现均质化过程中第二相经历形核、长大、Ostwald熟化,以及异质析出(hetero-precipitation)等环节;当对铝合金进行460 ℃热处理时,第二相易于析出;同时,阶梯化热处理工艺(600 ℃、9 h → 460 ℃、3 h)会促进第二相异质析出。Li和Arnberg[30]研究了350~580 ℃范围内3003铝合金第二相的尺寸演化,发现随热处理温度升高,第二相颗粒明显粗化;而且第二相颗粒的体积分数主要由基体中固溶的Mn元素来决定。Li等[7]先对3003铝合金进行500 ℃热处理,随后分别在375和600 ℃进行保温处理,发现α-AlMnFeSi相具有较高的热稳定性,在375 ℃下保温24 h后仍具有较高的体积分数,且尺寸小于50 nm;得益于较高体积分数析出相带来的强化效应,经375 ℃保温后试样的屈服强度约为80 MPa,高于经600 ℃保温的试样(约52 MPa)。Qian等[1]研究了合金元素Cd、Si和Cr对3003铝合金析出行为的影响,发现Cd元素在150~200 ℃范围内先形成团簇或者纳米颗粒,随后其他元素向其扩散形成α-AlMnFeSi析出相;Cr元素会促进析出相分布的均匀性,且由于其扩散速率慢的特性,也会提高α-AlMnFeSi析出相的热稳定性;相比于普通商业3003铝合金,经Cd、Si和Cr三者同时合金化的铝合金基体中析出相尺寸较小,且体积分数较高,屈服强度提升约39%,达到96 MPa。由于α-AlMnFeSi析出相具有较高的热稳定性,部分学者也对3xxx系铝合金的耐高温性能进行了研究。Liu和Chen[2]通过对3004铝合金进行375 ℃热处理,在Al基体中获得了体积分数约为2.95%的析出相,在300 ℃保温1000 h后强度基本不衰减;当向铝合金中加入0.3%Mo (质量分数,下同)后,合金在350 ℃仍具有较高的热稳定性,而在400 ℃下保温1000 h后强度仅有少量衰减(从57 MPa降低到47 MPa)[14]。值得注意的是,现有的关于高温热处理3xxx系铝合金的研究工作主要聚焦于第二相的析出行为及其对力学性能的影响,而关于第二相对塑性变形及冷塑性加工硬化处理铝合金的微观组织及力学性能的影响研究较少。
本工作以商业3003铝合金为研究对象,系统分析铝合金的凝固行为、均质化热处理温度对铝合金第二相特征演化以及不同状态下合金力学性能的影响,旨在为工业领域规模化生产高强度3xxx系铝合金提供理论依据和技术支撑。
1 实验方法
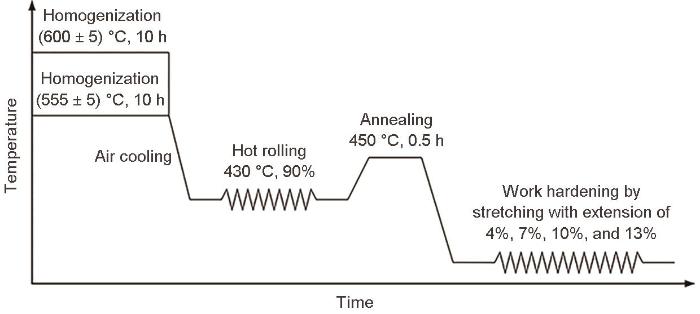
实验材料为3003铝合金,实测成分为Al-1.25Mn-0.25Si-0.16Cu-0.40Fe (质量分数,%,下同)。采用工业纯Al (99.70%)、中间合金Al-Mn (10%)、Al-Si (20%)、Al-Cu (50%)、Al-Fe (10%)等原料,首先在工业化条件下熔炼出成分满足要求的铝熔体,经精炼、除渣、静置后进行除气和过滤,然后以半连续铸造方式浇铸直径为127 mm的3003铝合金铸棒。从铸棒上切取长60 mm、宽40 mm、厚6 mm的样品(在原始铸棒半径的1/2处取样),在加热炉中进行不同温度均质化热处理,出炉后空冷,其中经(555 ± 5) ℃均质热处理的样品标记为LT,经(600 ± 5) ℃均质热处理的样品标记为HT。在430 ℃下对均质化样品进行热轧,总压下率为90%,成品厚度0.6 mm;为了提升铝合金的成形性能,随后在450 ℃下对轧制态样品进行退火处理。由于3003铝合金为非热处理强化铝合金,需要对退火态试样进行室温塑性变形以提升其强度,即采用AGS-X万能试验机进行室温拉伸,伸长率分别为4%、7%、10%和13%。本工作中3003铝合金的均质化、轧制、退火及加工硬化工艺参数如图1所示。
图1
铸态及均质化热处理后的试样经打磨和机械抛光处理后,在Gemini 360扫描电子显微镜(SEM)的背散射电子(BSE)模式下分析材料中较大尺寸第二相的特征,工作电压20 kV。为了进一步研究铝合金中的纳米级析出相,分别从不同状态下的材料中切取试样,机械打磨到20~30 μm,冲成直径为3 mm的圆片,并在30% (体积分数)硝酸甲醇溶液中进行电解双喷,工作温度为-30~-20 ℃,工作电压20 V,随后利用配有X-Max80T能谱仪(EDS)的JEM-2100F透射电子显微镜(TEM)观察组织形貌,同时,采用Gatan电子能量损失光谱(EELS)测量样品厚度。从热轧、退火和室温拉伸态样品上取样,经打磨和电解抛光(5%高氯酸乙醇溶液,体积分数)后,采用Symmetry S3电子背散射衍射仪(EBSD)观测试样微观组织,工作电压20 kV,利用Aztec和AztecCrystal软件进行数据收集和结果分析。
在配置有视频引伸计的AGS-X万能试验机上测试不同状态下铝合金的力学性能,应变速率1 × 10⁻³ s-1,每个状态至少测试三个样品以保证实验的可重复性。
2 实验结果
2.1 微观组织
图2

图2
不同状态下3003铝合金的SEM-BSE像及对应的局部放大图
Fig.2
SEM-BSE images of samples at different states (a, c, e) and corresponding locally magnified images of the boxes areas (b, d, f) of 3003 aluminum alloy (a, b) as-cast (c, d) homogenization heat treated under (555 ± 5) oC (The sample is marked by LT) (e, f) homogenization heat treated under (600 ± 5) oC (The sample is marked by HT)
LT试样枝晶间区域的粗大共晶第二相发生局部溶解,第二相熔断并球化;同时,在Al基体的晶粒内部形成了密集的细小α-AlMnFeSi相[31] (图2c)。值得注意的是,经过均质化热处理后,在共晶第二相附近,即晶粒边缘位置出现了无析出带,通常将其定义为PFZ (precipitate-free zone)[31],或DFZ (dispersoid-free zones)[18]。由于实验发现基体中的细小第二相为均质化热处理过程中溶质原子从Al基体中脱溶而析出,因此本工作将无析出带定义为PFZ。在LT试样中,PFZ平均宽度为2.5~2.8 μm (图2d),其尺寸与图2b中铸态组织共晶第二相附近的溶质贫化区尺寸接近。
分别从LT和HT样品上取样,采用TEM研究其纳米级析出相特征,结果如图3和4所示。从图3a和b可以看出,基体中的析出相为具有一定厚度的块状相,由于其在基体中排布方式不同,导致基体中析出相的形态大致可以分为两种:长条短杆状和块状。均质化热处理过程中形成的纳米级析出相与Al基体存在一定的晶体学取向关系[7]。图4a为LT试样Al基体和析出相的明场像,其中PB表示相界(phase boundary)。图4b为图4a中方框区域的高分辨TEM (HRTEM)像。分别选取图4b中Al基体区域(A)、析出相区域(B)、PB区域(C)进行快速Fourier变换(FFT)和逆FFT (IFFT)分析,结果如图4c~h所示。图4c和d分别为区域A的FFT和IFFT图。根据FFT图可标定组织为Al基体;图4d显示,晶面间距约为0.2329 nm,结合图4c可知其对应于Al的(
图3
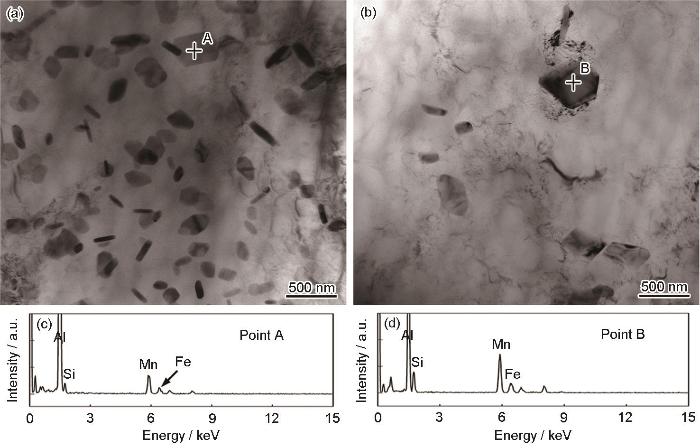
图3
不同状态下3003铝合金的TEM像及EDS结果
Fig.3
TEM images (a, b) and corresponding EDS results (c, d) of 3003 aluminum alloy (a, c) LT sample (b, d) HT sample
图4
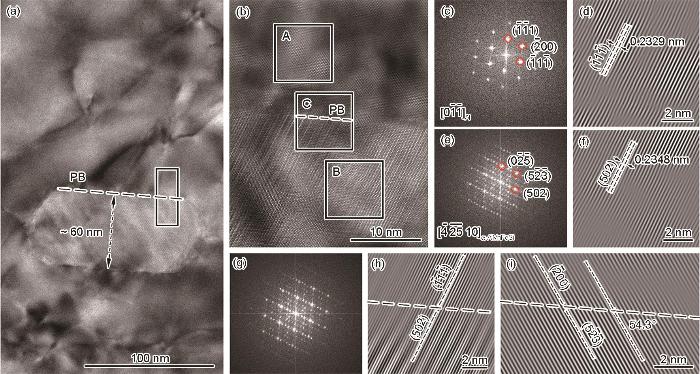
图4
LT试样(经(555 ± 5) ℃均质化热处理的试样)析出相TEM表征结果
Fig.4
TEM characterization of the LT sample
(a) bright field TEM image of matrix and precipitates (PB—phase boundary)
(b) HRTEM image of selected area in Fig.4a
(c-h) fast Fourier transform (FFT) (c, e, g) and inverse FFT (IFFT) (d, f, h) images of area A (c, d), area B (e, f), and area C (g, h) in Fig.4b
(i) IFFT of area C in Fig.4b filtered by the coincident reflections of (
图4a中,析出相沿箭头所示方向的尺寸约为60 μm,与图3中析出相厚度方向尺寸接近;且该析出相形状接近矩形,因此,可以判定图4a中沿箭头方向析出相的厚度方向,其长度和宽度方向分别垂直于箭头。因此,析出相沿垂直于箭头方向生长,即析出相生长面平行于PB。根据文献[7]给出的取向关系,同时采用(
两种均质化状态的试样基体中,纳米级析出相α-AlMnFeSi的体积分数和尺寸存在明显差异,其中,析出相体积分数(f)计算方法为[30]:
式中,K为形状因子,由析出相的形状决定;S为析出相的平均等效直径(将析出相尺寸转化为具有相同面积的圆的直径);A为析出相的面积分数;t为样品厚度;APFZ为样品中PFZ区域面积。
假设析出相为立方体,其平均长度、宽度和高度分别为a、b、c,定义参数k1 = b / a,k2 = c / a,则析出相的形状因子可根据下式确定:
综上,得到LT试样和HT试样中析出相特征的计算参数和计算结果,见表1。
表1 LT和HT试样中析出相特征计算参数及计算结果(HT试样为经(600 ± 5) ℃均质化热处理试样)
Table 1
| Sample | a / nm | b / nm | c / nm | K | S / nm | A | f |
|---|---|---|---|---|---|---|---|
| LT | 210 | 125 | 57 | 0.39 | 150 | 0.37 | 0.092 |
| HT | 340 | 260 | 58 | 0.30 | 310 | 0.05 | 0.012 |
LT试样和HT试样经热轧和450 ℃退火热处理,及室温下13%伸长率的拉伸变形后,各状态合金显微组织的EBSD反极图如图5所示。经轧制后,样品晶粒粗大,且均沿轧制方向拉长(图5a和b)。退火处理后,LT试样晶粒尺寸较大,平均约为130 μm,且大部分晶粒仍然沿轧制方向伸长,等轴晶占比较小(图5c);HT试样的晶粒尺寸约为43 μm,明显小于LT试样,同时该试样中等轴晶占比较高(图5d)。可见,退火态LT试样中等轴晶占比较低,且尺寸较大,这可能与试样中第二相体积分数较高有关,阻碍了退火过程中基体再结晶。退火态试样经伸长率为13%的室温拉伸后,两种试样的晶粒尺寸均较退火态略有增大;此外,晶粒内部出现了较多的小角度晶界和较明显的取向差,说明在室温拉伸过程中引入了一定量的位错(图5e和f)。各试样的几何必需位错分布如图6所示。轧制态下,LT和HT试样在变形过程中累积了较多的位错,平均位错密度分别约为2.4 × 10¹⁴和2.7 × 10¹⁴ m-2;经过退火处理后,大部分位错湮灭,二者的平均位错密度接近,约为0.2 × 10¹⁴ m-2;经13%室温拉伸后,两种试样均因塑性变形在基体内产生了位错,LT和HT试样的平均位错密度分别约为1.9 × 10¹⁴和1.2 × 10¹⁴ m-2。
图5
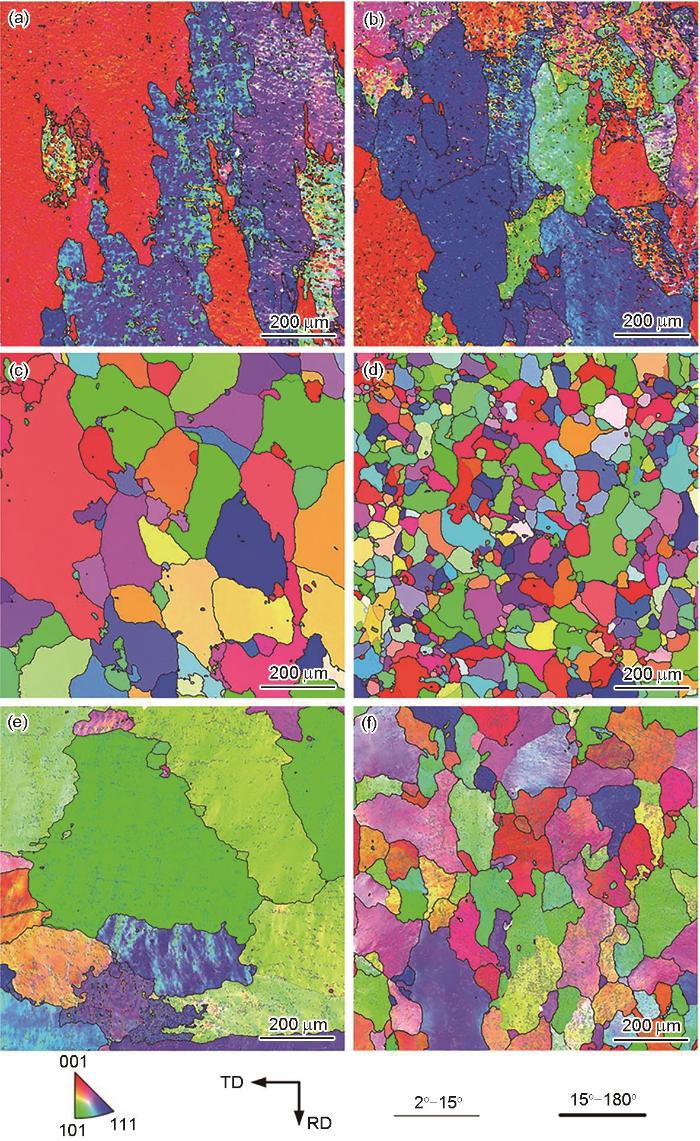
图5
不同状态下3003铝合金的EBSD反极图
Fig.5
EBSD inverse pole figures of LT sample (a, c, e) and HT sample (b, d, f) treated with different processes (TD—transverse direction, RD—rolling direction) (a, b) hot rolled (c, d) annealed at 450 oC (e, f) annealed samples being stretched by 13% at room temperature
图6
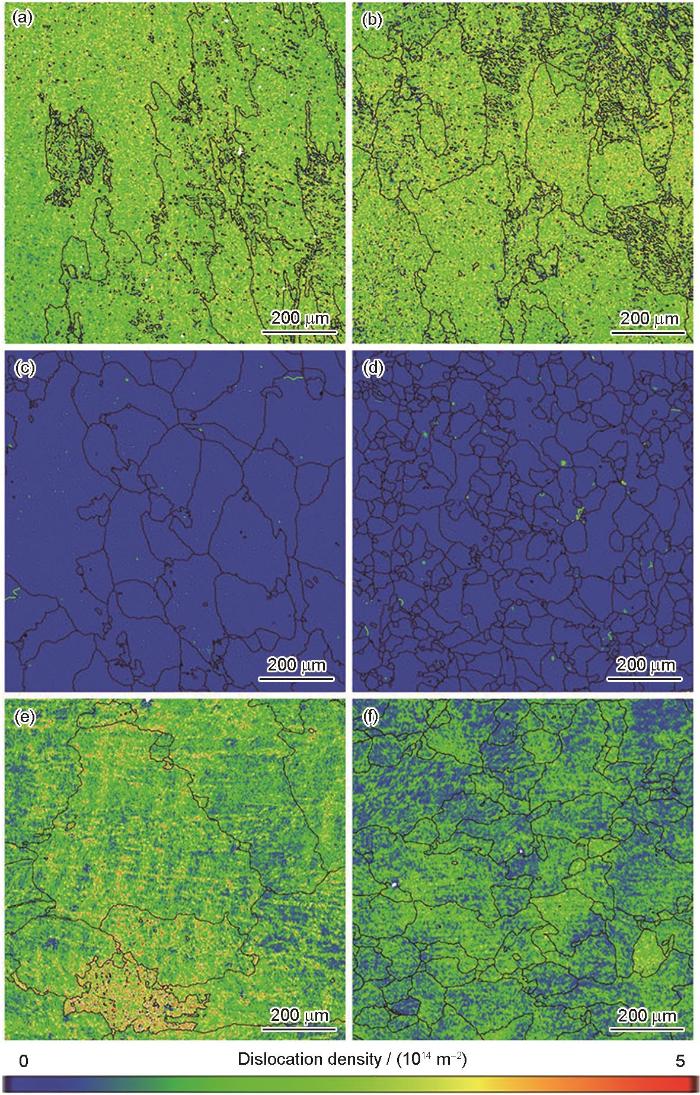
图6
分别对应于图5a~f的几何必需位错分布图
Fig.6
Geometric necessary dislocation maps corresponding to EBSD maps in Fig.5a-f, respectively (a, b) hot rolled (c, d) annealed at 450 oC (e, f) annealed samples being stretched by 13% at room temperature
2.2 力学性能
在430 ℃条件下经过总压下率为90%的热轧后,试样的工程应力-应变曲线如图7a所示,力学性能见表2。热轧态LT试样的屈服强度为(153 ± 3) MPa、抗拉强度为(173 ± 2) MPa、总延伸率为(11.0 ± 0.5)%,均高于热轧态HT试样的力学性能。经过450 ℃退火处理后,退火态LT和HT试样均处于完全再结晶状态,此时,LT试样的力学性能仍然高于HT试样(图7b和表2)。退火状态下,LT试样的屈服强度为(89 ± 3) MPa、抗拉强度为(148 ± 3) MPa、总延伸率为(21.0 ± 1.5)%;屈服强度和抗拉强度分别比退火态HT试样高约21和16 MPa,总延伸率低约3%。
图7
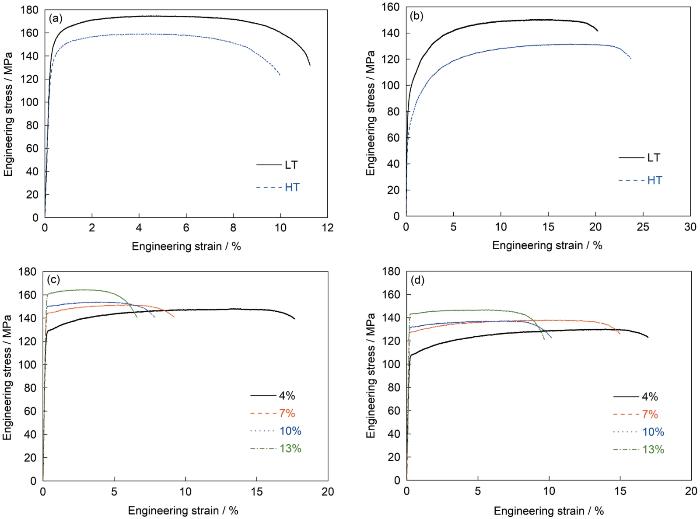
图7
不同状态下试样的工程应力-应变曲线
Fig.7
Engineering stress-strain curves of samples under various states
(a) hot rolled samples (b) annealed samples at 450 oC
(c, d) LT (c) and HT (d) annealed samples being stretched by 4%, 7%, 10%, and 13% at room temperature
表2 不同状态下LT和HT试样的力学性能
Table 2
| State | LT sample | HT sample | ||||
|---|---|---|---|---|---|---|
| YS / MPa | UTS / MPa | EL / % | YS / MPa | UTS / MPa | EL / % | |
| Hot rolled | 153 ± 3 | 173 ± 2 | 11.0 ± 0.5 | 144 ± 3 | 161 ± 3 | 10.0 ± 1.0 |
| Annealed | 89 ± 3 | 148 ± 3 | 21.0 ± 1.5 | 68 ± 2 | 132 ± 1 | 24.0 ± 1.5 |
| Annealed + 4% stretched | 129 ± 1 | 146 ± 1 | 17.5 ± 1.5 | 108 ± 1 | 130 ± 1 | 17.0 ± 1.5 |
| Annealed + 7% stretched | 144 ± 1 | 152 ± 1 | 10.0 ± 1.0 | 128 ± 2 | 138 ± 1 | 14.0 ± 1.5 |
| Annealed + 10% stretched | 150 ± 2 | 155 ± 1 | 8.0 ± 1.0 | 132 ± 1 | 138 ± 2 | 10.0 ± 1.0 |
| Annealed + 13% stretched | 161 ± 2 | 165 ± 1 | 6.5 ± 1.0 | 143 ± 1 | 147 ± 1 | 9.5 ± 1.0 |
LT和HT试样在不同伸长率下的工程应力-应变曲线分别如图7c和d所示,相应的力学性能列于表2。可见,经拉伸塑性变形后,试样的强度均有较大程度的提升。伸长率为13%时,加工硬化态LT和HT试样的屈服强度相比于退火态分别提升72和75 MPa,表明室温拉伸塑性变形在Al基体内引入了位错,产生了较高的加工硬化。在相同拉伸率条件下,加工硬化后LT试样的屈服强度和抗拉强度均高于HT试样。经不同伸长率塑性变形后,加工硬化态LT试样的屈服强度比HT试样高16~21 MPa,抗拉强度高14~18 MPa。综上,无论是热轧态、退火态,还是经过不同伸长率的加工硬化态,LT试样的屈服强度和抗拉强度均高于HT试样;换言之,经较低均质化温度热处理(555 ± 5 ℃)的3003铝合金在各个状态均具有较高的力学性能。
3 分析与讨论
3.1 3003铝合金的凝固行为
为了研究3003铝合金的非平衡凝固行为,采用Pandat软件并基于Scheil模型进行了计算,合金的计算名义成分为Al-1.30Mn-0.25Si-0.20Cu-0.40Fe,计算结果如图8所示。图8a的凝固路径模拟估算结果表明,当3003铝合金熔体温度降到约657 ℃时,熔体中开始析出fcc相;进一步降低温度到约652 ℃,此时固相分数约为50%,熔体中开始析出α-AlMnFeSi相;继续降温则发生包晶反应,即铝熔体液相与α-AlMnFeSi相反应生成β-AlMnFeSi相。然而,在3003铝合金实际铸造过程中,由于熔体冷却速率较快,且含有较多的Mn元素,会抑制β-AlMnFeSi相的生成[9]。凝固过程中形成粗大的α-AlMnFeSi相,在铸态组织中沿枝晶间分布(图2a和b)。
图8
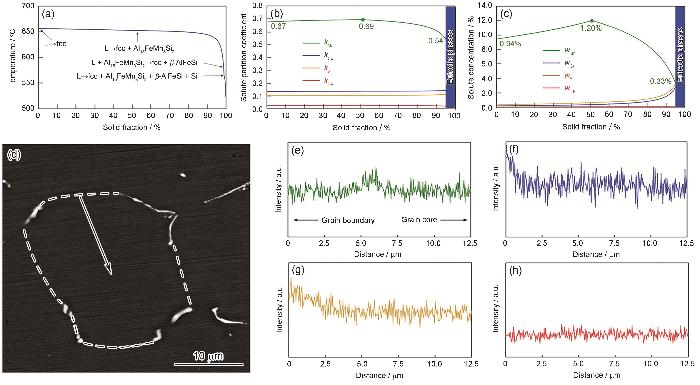
图8
3003铝合金的凝固路径(Scheil模型),计算得到的溶质分配系数和fcc相中溶质元素质量分数随固相分数的变化情况,铸态试样微观组织形貌,及实际凝固组织晶内溶质元素的质量分数分布规律
Fig.8
Solidification path of 3003 alloys in Scheil approximation (L—liquid) (a); evolution of solute partition coefficients (ki, i = Mn, Cu, Si, and Fe, the same below) (b) and solute concentrations (wi ) in fcc phases (c) with solid fraction calculated by Pandat software; the casting microstructure (d) and EDS results of Mn (e), Cu (f), Si (g), and Fe (h) along the line in Fig.8d
进一步计算了溶质元素Mn、Cu、Si、Fe在fcc中的质量分数随固相分数的演变情况,结果如图8c所示。在fcc相形核初期,固相中Mn元素的质量分数约为0.94%;当固相分数约为50%时,固相中Mn元素质量分数达到最高值(约1.20%),对应于图8a中α-AlMnFeSi相的生成和图8b中kMn的最大值;此后,随着凝固过程的进行,固相中Mn元素质量分数逐渐降低,在凝固末期降低至约0.33%。而Cu、Si、Fe元素在固相中的质量分数则持续升高,且随着固相分数增加升高的速率加快。fcc相中Cu、Si、Fe元素在凝固初期的质量分数分别约为0.02%、0.04%和0.005%;当固相分数达到95%时,即在凝固末期,三者在固相中的质量分数分别增至约0.28%、0.34%和0.009%。通常而言,对于溶质分配系数小于1的元素,随着凝固过程的进行,溶质不断在液相中富集,当溶质分配系数基本不变时,凝固后期固相中的溶质质量分数将会增加(溶质分配系数等于固相中溶质质量分数除以液相中的质量分数);另一方面,随着液相中溶质不断富集,液相中的溶质也会向固相中形成背扩散(back diffusion),进一步提高了凝固后期固相中溶质元素的质量分数[32~35]。因此,根据模拟结果可知,fcc相中Cu、Si、Fe元素的质量分数随着凝固的进行连续增大,Mn元素的质量分数在凝固前期阶段(固相分数在0%到50%区间)也呈现连续升高的趋势。进一步对半连续铸棒凝固组织(图8d)晶内溶质元素的实际分布情况进行检测分析,发现从晶界处(凝固末期)向晶内芯部(凝固初期),Cu、Si、Fe元素的质量分数逐渐降低(图8f~h),而Mn元素的质量分数先增加后降低(图8e)。溶质元素质量分数的实际分布规律与模拟结果(图8c)一致。
图8a的凝固路径表明,当固相分数约为50%时,熔体中开始析出α-AlMnFeSi相,此时固相中Mn元素的质量分数达到最大值;随着凝固的进一步进行,固相中的Mn含量开始急剧降低,而其他元素在固相中的质量分数仍然连续增加(图8c)。可以推断,固相中Mn元素质量分数的下降是由于固/液界面前沿形成的α-AlMnFeSi相消耗了大量的Mn,使得凝固过程中需要向固/液界面前沿源源不断地排出Mn以实现局部平衡,因此固相中Mn的质量分数连续降低,直到凝固末期降到约0.33%。相反,固相中的Cu、Si、Fe元素的质量分数随着凝固的进行连续升高,意味着固/液界面前沿形成的α-AlMnFeSi相对液相中的Cu、Si、Fe元素含量并没有显著影响,这也说明α-AlMnFeSi相的形成主要受Mn元素控制。在凝固末期,即固相分数达到95%时,由于液相中Mn、Fe、Si元素富集到较高水平,此时熔体发生共晶反应,生成沿枝晶间分布的粗大α-AlMnFeSi相。
综上分析表明,在3003铝合金的凝固组织中,Al基体中Mn元素的质量分数并非从晶粒心部到边缘区域连续增加,这与3003铝合金中其他溶质元素以及6xxx系等其他系列铝合金溶质分布形式不同[36,37]。本工作中,Al基体晶粒中Mn元素的质量分数从晶粒心部缓慢升高,然后快速降低;也就是说,晶粒心部Mn元素的质量分数约为0.94%,在晶粒半径1/2处升高到约1.20%,而在晶粒边缘位置降低到约0.33%;换言之,晶粒边缘处为Mn元素贫化区。这与图2a和b中晶粒边缘区域(或第二相周围)存在平均宽度约2.5 μm溶质贫化区的现象相吻合。另一方面,由于晶粒内部的Mn含量高于边缘区域,在较高温度下均质化热处理后,晶粒内部的析出相密度高于边缘区域,这也与图2c~f中的结果一致。因此,在经(555 ± 5) ℃均质化热处理后,LT试样晶内析出的第二相尺寸较小,体积分数较高(约9.2%),且晶粒边缘区域形成的PFZ平均宽度与铸态组织中溶质贫化区尺寸接近;而在经(600 ± 5) ℃均质热处理的HT试样基体中的第二相尺寸较大,体积分数较低(约1.2%),晶界边缘区域PFZ平均宽度显著增加,为6.6~7.2 μm。可见,随热处理温度升高,试样基体的析出相尺寸变大、体积分数降低,且PFZ区变宽,这与高温下溶质原子的扩散速率加快有关。
元素在基体中的扩散速率(D)可用Arrhenius方程描述[38]:
式中,D0为材料常数,Q为扩散激活能,R为气体常数(8.3145 J/(mol·K)),T为热力学温度。
本工作结果表明,Mn是主导α-AlMnFeSi相的元素。随着均质化温度从(555 ± 5) ℃升高到(600 ± 5) ℃,Mn元素在fcc相中的固态扩散速率(DMn)从7.42 × 10⁻¹⁶ m2/s增加到3.01 × 10-15 m2/s。因此,在(600 ± 5) ℃均质化热处理过程中,晶粒边缘处的析出相溶解,溶质元素向晶界或晶内扩散,形成较宽的PFZ区;同时,晶粒内的部分析出相也会溶解,而另一部分析出相接受扩散来的溶质原子,最终析出相尺寸长大,体积分数降低。
3.2 析出相特征及其对退火态3003晶粒的影响
式中,G为基体剪切模量(19.6 GPa),B为Al的Burgers矢量模(0.286 nm),ρ为位错密度,γ为基体界面能(0.32 J/m2),r为析出相半径[40]。
当均质化温度从(555 ± 5) ℃升高到(600 ± 5) ℃时,轧制态LT和HT试样的Fd分别约为1.9 × 10³和2.2 × 10³ N/m2,二者基本接近;而轧制态LT试样的Fp约为5.9 × 105 N/m2,远高于轧制态HT试样(约0.37 × 105 N/m2)。因此,本工作中轧制态LT试样的Fd与HT试样接近,而轧制态LT试样的Fp远高于HT试样,也就是说,经(555 ± 5) ℃均质化热处理的轧制态LT试样的再结晶阻力要高于经(600 ± 5) ℃均质化热处理的轧制态HT试样。
实际上,上述计算得到的Fd和Fp均为试样的平均值,而材料中由于应变和析出相的不均匀分布,导致不同位置的Fd和Fp也不一样。在轧制态LT试样中,由于再结晶阻力较大,易发生再结晶的区域较少,因此最终退火态样品中晶粒平均尺寸较大,且大部分晶粒沿轧制方向伸长,仅有少量等轴晶;而在轧制态HT试样中,基体的再结晶阻力较小,有较多的区域均容易发生再结晶,因此最终退火态样品中晶粒平均尺寸较小,且大部分晶粒呈等轴状,仅有少数晶粒沿轧制方向伸长。
3.3 不同状态下3003铝合金的力学性能
在3003铝合金中,基本的强化方式主要有晶界强化、位错强化、固溶强化和析出相强化;由于本工作中LT试样和HT试样具有相同的化学成分,因此忽略固溶强化对两种试样强度的影响。本工作中,3003铝合金的晶界强化贡献(σG)采用Hall-Petch公式估算[36]:
其中,k为Hall-Petch系数,约为0.068 MPa·m1/2;d为平均晶粒尺寸[36]。在退火状态下,晶界强化对LT试样和HT试样的贡献分别约为6和10 MPa,二者相差约4 MPa;而经过伸长率为13%的室温拉伸后,晶界强化对LT试样和HT试样的贡献分别约为4和6 MPa,二者相差约2 MPa。
式中,M为Taylor因子(约等于3.06)[36];α为常数,在fcc相中约等于0.2。退火状态下,LT试样与HT试样中的位错密度接近,因此忽略其对二者强度差异的影响;而经过伸长率为13%的室温拉伸后,位错强化对LT试样和HT试样的贡献分别约为47和38 MPa,二者相差约9 MPa。
经计算,析出相对LT试样屈服强度的贡献约为29 MPa,对HT试样屈服强度的贡献约为6 MPa,二者相差约23 MPa。
综上所述,无论是在退火状态,还是在冷塑性变形加工硬化状态(以伸长率13%试样为例),造成LT试样与HT试样之间屈服强度存在差异的各种强化因素中,析出相引起的强度差异最为显著(约为23 MPa)。因此,析出相是造成LT试样与HT试样之间屈服强度差异的主要原因。
4 结论
(1) 在3003铝熔体凝固初期,固相中Mn元素的质量分数约0.94%;固相分数增加到约50%时,固相中Mn元素质量分数达到最高值(约1.20%),此时α-AlMnFeSi相开始生成。在凝固末期,固相中的Mn元素质量分数降低到约0.33%。α-AlMnFeSi相的形成主要受Mn元素控制。
(2) 经(555 ± 5) ℃均质化热处理后,试样晶内析出的第二相尺寸较小,体积分数较高(约9.2%),且晶粒边缘区域形成的PFZ平均宽度与铸态组织中溶质贫化区尺寸接近;Al基体和析出相α-AlMnFeSi在界面处完全共格,二者之间满足晶体学取向关系(
(3) 经(555 ± 5) ℃均质化热处理的试样,在退火态及经不同伸长率塑性变形后(4%、7%、10%和13%),其屈服强度和抗拉强度均高于高温均质化的试样((600 ± 5) ℃)。这是由于经较低温度均质化热处理的3003铝合金中析出相的体积分数较高,在各状态下均具有较高的力学性能。
参考文献
Synergistic effects of Cd, Si and Cr additions on precipitation strengthening and thermal stability of dispersoids in AA3003 alloy
[J].
Development of Al-Mn-Mg 3004 alloy for applications at elevated temperature via dispersoid strengthening
[J].
Dispersoid strengthening in AA3xxx alloys with varying Mn and Si content during annealing at low temperatures
[J].
Precipitation strengthening and thermal stability in a conventionally non-heat treatable AA3xxx aluminium alloy
[J].
Effect of Fe-rich intermetallics on the wear behavior of eutectic Al-Si piston alloy (LM13)
[J].
Characterisation of AlFeSi intermetallics in 6000 series aluminium alloy extrusions
[J].
Precipitation of partially coherent α-Al(Mn,Fe)Si dispersoids and their strengthening effect in AA 3003 alloy
[J].
Solid-state intermetallic phase tranformations in 3XXX aluminium alloys
[J].
Effects of Mg contents on the microstructure evolution and Fe-bearing phase selection of Al-Mg-Si-Fe alloys under sub-rapid solidification
[J].
Evolution of eutectic intermetallic particles in DC-cast AA3003 alloy during heating and homogenization
[J].
The influence of impurity level and tin addition on the ageing heat treatment of the 356 class alloy
[J].
Formation and dispersion of precipitates during hot deformation in Al-1%Mn alloys
[J].
Effects of solid solute Mn and Fe contents on creep behavior of Al-Mn alloys
[J].
Al-Mn系合金のクリープ挙動に及ぼす固溶MnおよびFe量の影響
[J].
Enhanced elevated-temperature properties via Mo addition in Al-Mn-Mg 3004 alloy
[J].
Improvement in the mechanical properties and creep resistance of Al-Mn-Mg 3004 alloy with Sc and Zr addition
[J].
Improving the elevated-temperature mechanical properties of AA3004 hot-rolled sheets by microalloying with Mo and optimizing the process route
[J].
Influence of heat treatment and its sequence on elevated-temperature properties of Al-Mn-Mg 3004 alloy
[J].
Microstructure, elevated-temperature mechanical properties and creep resistance of dispersoid-strengthened Al-Mn-Mg 3xxx alloys with varying Mg and Si contents
[J].
Recent progress in high-temperature resistant aluminum-based alloys: Microstructural design and precipitation strategy
[J].
Many load-bearing industrial settings require light-weight structural materials with adequate strength. Although commercial aluminum (Al) alloys are suitable for room-temperature applications, their strength at elevated temperatures (300-500oC) is largely reduced by coarsening of the strengthening precipitates. However, high-temperature alternatives such as titanium alloys are much heavier and more expensive than Al alloys. Creating microstructures that remain stable over 300oC is an important goal of the aluminum-manufacturing community. This article focuses on the recent development of high-temperature resistant Al-based alloys. Especially, it discusses the unique microstructural features, selection criteria of the strengthening phase, alloying effects, and microstructural stabilization of aluminum. The strategies summarized in this review are expected to realize the new microstructural architectures of light-weight alloys, which are currently limited to low-temperature service.
耐热铝基合金研究进展: 微观组织设计与析出策略
[J].工业选材在满足强度要求以保证结构安全之余,通常也需要尽可能兼顾轻量化以使机械结构更加轻盈。当仅仅考虑室温服役性能时,大量的商用铝合金材料因其优异的室温力学性能可供备选,并通常能很好地契合“轻质-高强”这一目标。然而,对于需要在300~500℃中温区间服役的构件,铝合金的上述优势则荡然无存。其主要原因在于传统高强铝合金赖以强化的析出相在200℃以上便将发生快速失稳粗化,导致材料丧失强化效果并快速软化失效。而若以更耐热的钛合金、高温合金等作为替代,则随之带来的结构增重与成本提高又令设计者甚觉“重材轻用”。目前,在>300℃温度区间难以实现安全服役仍是轻质铝基材料开发的难点所在,而其关键的解决方案在于如何寻求微观组织的高温稳定化。本文从耐热铝合金中特异性的微观组织特点出发,综述近期业界在耐热铝基合金开发过程中关于强化相选择、合金化策略以及微观组织热稳定化的进展与内在构建机理,以期能够提供一些耐热轻质合金材料微观组织设计过程的普适性基本理论依据。
Improving long-term thermal stability in twin-roll cast Al-Mg-Si-Cu alloys by optimizing Mg/Si ratios
[J].Achieving high thermal stability in the 6xxx series alloys remains a challenging task, which limits their engineering application. Herein, Al-Mg-Si-Cu alloys with various Mg/Si ratios (0.5, 1, 2, and 4) were fabricated by twin-roll casting (TRC), and the microstructure evolution and mechanical properties during long-term thermal exposure of 150 °C/1000 h were studied. The results disclosed that alloys with a high Mg/Si ratio exhibited better thermal stability. The alloys with the Mg/Si ratio of 2 (Mg/Si∼2) achieved a stable high yield strength of ∼330 MPa and meanwhile maintained a satisfactory fracture elongation (> 10 %) throughout the thermal exposure process. This excellent thermal stability can be attributed to the microstructure consisting of high-density L phases and fine α-AlFeSi phases, which was related to the optimized Mg/Si ratio. Specifically, L phases were dominated in peak-aged Mg/Si∼2 alloys, while the counterparts in alloys with the Mg/Si ratio of 1 (Mg/Si∼1) were β'' and Q' phases. During the thermal exposure process, the L phases remained stable without coarsening, which was mainly due to the high coherence and low interfacial energy of the L-matrix interface. Meanwhile, the main Fe-containing phases in Mg/Si∼2 and Mg/Si∼1 alloys were fine near-spheroidal α-AlFeSi and large-size needle-like β-AlFeSi, respectively, which lead to a better ductility of Mg/Si∼2 alloys. This work may provide a strategy for the preparation of 6xxx series alloys with high thermal stability.
Effect of Mg/Si ratio on synergistic improvement of formability and yield strength in Al-Mg-Si-Zn alloys
[J].
Design of ultrahigh strength Al-Zn-Mg-Cu alloys through a hybrid approach of high-throughput precipitation simulation and decisive experiment
[J].The development of new engineering alloy chemistries and heat treatments is a time-consuming and iterative process. Here, a hybrid approach of the high-throughput precipitation simulations and decisive experiments is developed to optimize the composition and manipulate the microstructure of Al-Zn-Mg-Cu alloys to achieve the expected yield strength and elongation. For that purpose, a multi-class Kampmann-Wagner numerical (KWN) framework is established and the contributions to precipitation kinetics and strength from primary phases and precipitates formed before age hardening are introduced for the first time. The composition/process-structure-property relationship of Al-Zn-Mg-Cu alloys is presented and discussed in detail. Coupled with thermodynamic calculations, two concentration-optimized Al-Zn-Mg-Cu alloys with expected high yield strength and long elongation are designed, prepared, and characterized. The excellent strength and elongation of the designed alloys and the good agreement between the measured and model-predicted mechanical properties for these two alloys underscores the remarkable predictive power of the presently developed material design strategy. This work establishes a novel material design strategy for rapidly exploring the compositional space and investigating the effects of composition and heat treatment on the microstructure and performance of ultrahigh strength Al alloys and other materials.
Revisiting precipitates in Al-Cu-Li alloys: Experiments and first-principles calculations of thermodynamic stability of Al2CuLi(T1) precipitate
[J].
Effect of natural aging on artificial aging of an Al-2.95Cu-1.55Li-0.57Mg-0.18Zr alloy at 160 oC
[J].
自然时效对Al-2.95Cu-1.55Li-0.57Mg-0.18Zr合金160 ℃人工时效的影响
[J].针对Al-Cu-Li-Mg合金中自然时效对后续人工时效析出行为的影响机制问题,借助TEM、三维原子探针(3DAP)、三维重构(3DET)及力学性能测试等实验方法,系统研究了自然时效对Al-2.95Cu-1.55Li-0.57Mg-0.18Zr合金在160℃人工时效时微观组织及力学性能的影响。结果表明,自然时效形成的富Mg或Cu-Mg原子团簇及δ'相在人工时效早期溶解,导致硬度下降;随后大量的GPB区弥散均匀析出,硬度回升,随时效时间延长T<sub>1</sub>相析出,硬度进一步增加,在96 h出现第一个强化峰;随后,GPB区溶解,合金硬度降低;继续延长时效时间,T<sub>1</sub>相体积分数及板条状S相的数量增加,合金硬度再次升高,在192 h出现第二个强化峰。研究表明自然时效原子团簇可明显改变合金的人工时效析出行为及力学性能演变规律。
Recrystallization behavior and texture evolution during annealing of cryogenic-rolled 3003 aluminum alloy
[J].
The microstructure evolution and strengthening mechanism of fine-grained Al-Mn alloy with nanoscale precipitates during cryorolling
[J].
Phase transformation and microstructural evolution in Al-Mn-Fe-Si 3104 aluminum alloy made by laser directed energy deposition
[J].
The interaction between Mn and Fe on the precipitation of Mn/Fe dispersoids in Al-Mg-Si-Mn-Fe alloys
[J].
Evolution of precipitation during different homogenization treatments in a 3003 aluminum alloy
[J].
Quantitative study on the precipitation behavior of dispersoids in DC-cast AA3003 alloy during heating and homogenization
[J].
Modeling of precipitate-free zone formed upon homogenization in a multi-component alloy
[J].
Microsegregation during the solidification of an Al-Mg-Si alloy in the presence of back diffusion and macrosegregation
[J].
Computation of solidification paths in multiphase alloys with back-diffusion
[J].
A unified model of microsegregation and coarsening
[J].
Dendritic solidification of Cu-Ni alloys: part II. The influence of initial dendrite growth temperature on microsegregation
[J].
Microstructure and mechanical properties of Al-Mg-Si alloy fabricated by a short process based on sub-rapid solidification
[J].
Study on the sub-rapid solidification behavior, microstructure evolution and mechanical properties of Al-Mg-Si alloys
[D].
Al-Mg-Si系合金亚快速凝固行为、微观组织演化及力学性能
[D].
Diffusion coefficients of some solutes in fcc and liquid Al: Critical evaluation and correlation
[J].
Effect of in-situ ZrB2 nanoparticles on microstructure and mechanical properties of friction stir welding joints in 7N01 matrix composites
[J].
Effect of second phase particles on grain refinement during equal-channel angular pressing of an Al-Mg-Mn alloy
[J].
Microstructure behavior of Al-Mg-Sc alloy processed by ECAP at elevated temperature
[J].
Ultrafine-grained Al-0.2Sc-0.1Zr alloy: The mechanistic contribution of nano-sized precipitates on grain refinement during the novel process of accumulative continuous extrusion
[J].


