Effect of nickel contents on the microstructure and mechanical properties for low-carbon bainitic weld metals
3
2017
... 高强钢作为油气长输管道、海洋工程结构、工程机械及水力发电等领域的关键基础材料,其轻量化和服役安全性需求日益提升.通过合金元素优化及热机械处理等途径,已成功开发出低温韧性优异的1000 MPa级及以上级别的母材,其组织经历了从铁素体+珠光体到回火马氏体,再到超低碳板条贝氏体+板条马氏体的演变[1].然而,焊接工艺的复杂性和制造过程的局限性导致高强钢焊缝金属面临强韧性协同提升挑战,包括快速凝固形成的铸态组织易产生枝晶偏析、高热梯度和外延生长机制促进了粗大柱状晶组织的形成、后续快速冷却过程中发生的相变行为连续变化及热机械处理工艺难以应用于焊接结构等.这些因素共同导致焊缝金属性能,尤其是其低温韧性,显著低于母材,成为制约高强钢焊接结构服役寿命的关键因素[2].因此,亟需通过组织设计与工艺协同调控,使焊缝金属同时具有高强度和高韧性. ...
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
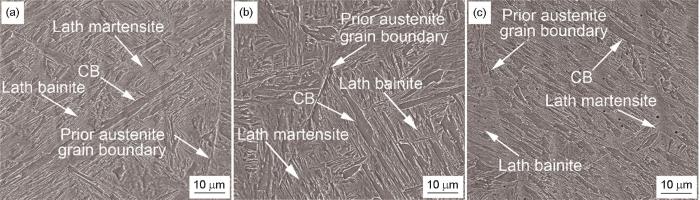
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
Ultimate strength and failure modes for fillet welds in high strength steels
1
2012
... 高强钢作为油气长输管道、海洋工程结构、工程机械及水力发电等领域的关键基础材料,其轻量化和服役安全性需求日益提升.通过合金元素优化及热机械处理等途径,已成功开发出低温韧性优异的1000 MPa级及以上级别的母材,其组织经历了从铁素体+珠光体到回火马氏体,再到超低碳板条贝氏体+板条马氏体的演变[1].然而,焊接工艺的复杂性和制造过程的局限性导致高强钢焊缝金属面临强韧性协同提升挑战,包括快速凝固形成的铸态组织易产生枝晶偏析、高热梯度和外延生长机制促进了粗大柱状晶组织的形成、后续快速冷却过程中发生的相变行为连续变化及热机械处理工艺难以应用于焊接结构等.这些因素共同导致焊缝金属性能,尤其是其低温韧性,显著低于母材,成为制约高强钢焊接结构服役寿命的关键因素[2].因此,亟需通过组织设计与工艺协同调控,使焊缝金属同时具有高强度和高韧性. ...
Effects of alloying elements on the microstructure and inclusion formation in HSLA multipass welds
2
2007
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
... 为实现焊缝金属高强度与高韧性的协同提升,需对其合金成分进行科学设计[10].对于690 MPa级以下的焊缝金属,合金元素优化的关键在于最大限度地获得针状铁素体组织.针状铁素体具有互锁形貌,有效晶粒尺寸细小,且铁素体间的大角度晶界能阻碍裂纹扩展,可同时提升焊缝金属的强韧性.Ni元素常被认为能够促进C-Mn钢和低合金钢焊缝金属中针状铁素体的形成.研究[11]表明,含0.93%Ni (质量分数,下同)焊缝金属的屈服强度为570 MPa,当Ni含量增至1.45%时,焊缝金属屈服强度达606 MPa,-40和-60 ℃冲击能分别达168和142 J.Ni通过降低相变温度,促使有害的先共析铁素体和侧板条铁素体向有益针状铁素体转变.在0.13C-1.3Mn-0.32Si (质量分数,%,下同)焊缝金属中,随着Ni含量的增加,针状铁素体含量增加,而晶界铁素体含量显著降低.当Ni含量为0.97%时,得益于针状铁素体含量增加和组织细化,焊缝金属呈现最佳冲击韧性.然而,Ni含量进一步增加会导致马氏体-奥氏体(M-A)组元增多,此时,针状铁素体含量增加带来的韧性增益不足以抵消M-A组元在冲击过程中的不利影响[12].除Ni外,Mo和Cr也是优化组织的重要元素.在0.06C-(1.5~1.6)Mn焊缝金属中单独添加0.881%Mo或者复合添加2.03%Ni + 0.995%Mo,发现含量较多的针状铁素体使得焊缝金属强韧性匹配较好,其屈服强度均可达670 MPa,-60 ℃冲击功均可达90 J.Mo的有益作用源于其促进了焊缝金属中针状铁素体和粒状贝氏体的形成,同时抑制了侧板条铁素体和晶界铁素体的形成[13].在成分为0.05C-1.31Mn-2.7Ni-0.6Mo的焊缝金属中添加0.59%Cr后,除了针状铁素体外,焊缝金属中还出现了贝氏体及低碳马氏体[3]. ...
Effect of shielding gas mixture on gas metal arc welding of HSLA steel using solid and flux-cored wires
2
2006
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
... 高效率和优异的全位置焊接适用性是GMAW工艺的显著特点.虽然CO2成本低廉,但其应用受限于飞溅严重、氧化损失大以及全位置焊接性能欠佳.同时,纯Ar因难以维持理想电弧稳定性,也不适用于钢的焊接.因此,实践中常选用Ar与CO2或O2的混合气体作为保护气体.在焊接过程中,保护气体与熔池发生相互作用,CO2和O2会引发氧化反应,这不仅导致合金元素烧损,还会在焊缝中形成夹杂物.CO2含量会影响夹杂物的组成,在低氧水平(小于100 × 10-6)时,夹杂物主要为Al2O3,表面覆盖一层厚厚的Cu、Mn的硫化物,组织完全为贝氏体.在中氧水平(约150 × 10-6)时,夹杂物表面始终包裹着一层薄薄的含Ti氧化物,组织几乎为针状铁素体,韧性达最大.在高氧水平(超过250 × 10-6)时,不到一半的夹杂物被含Ti氧化物覆盖,组织为贝氏体和针状铁素体的混合物[66].因此,GMAW工艺的焊接质量、生产效率和整体操作接受度在很大程度上取决于保护气体的成分.针对500 MPa级高强钢焊缝金属,发现针状铁素体的比例随着保护气中O2体积分数的增加而逐渐增加,侧板条铁素体的比例则逐渐降低,焊缝金属屈服强度、抗拉强度及-30 ℃冲击韧性随O2体积分数从2%增加到4%而增加.然而,当O2体积分数为5%时,尽管针状铁素体比例较高,但抗拉强度下降,可能是由于原奥氏体晶界的先共析铁素体作为裂纹扩展的优先路径[4].针对950 MPa级高强钢焊缝金属,保护气体CO2的体积分数从0%增至25%时,电弧氧化性增强,导致对O高亲和力的元素Mn、Si、Al、Ti显著烧损,而C、Mo、Cr、Ni含量无明显变化.纯Ar时焊缝金属组织为细小板条结构;随着CO2体积分数增加,板条结构退化,粒状结构增多,导致其冲击韧性和硬度均下降,有害影响主要源于夹杂物和粒状贝氏体含量的增加[67].安同邦等[68]分别采用95%Ar + 5%CO2、90%Ar + 10%CO2、80%Ar + 20%CO2和70%Ar + 30%CO2 (体积分数)保护气制备了1100 MPa级焊缝金属,发现随着CO2体积分数增加,焊缝金属O含量升高,合金元素烧损,导致强度、硬度下降,室温和-40 ℃冲击韧性呈先升后降趋势,如图8[68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
The relative effects of residual stresses and weld toe geometry on fatigue life of weldments
1
2015
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
Characterization of high-strength steel weld metals: Chemical composition, microstructure, and nonmetallic inclusions
1
2008
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
Constraints-based modeling enables successful development of a welding electrode specification for critical navy applications
1
2005
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
Modeling macro-and microstructures of gas-metal-arc welded HSLA-100 steel
1
1999
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
Influence of alloying elements on the mechanical properties of high-strength weld metal
2
2017
... 自20世纪60年代以来,高强钢焊缝金属组织和性能的优化研究持续深入.焊缝金属的性能高度依赖于熔池凝固及冷却过程中形成的微观组织,本质上由焊缝金属成分和冷却速率共同决定[3].其中,成分主要取决于母材、焊接材料、保护气体及熔池冶金反应.多元合金元素间的交互作用复杂,显著影响焊缝金属固态相变过程及相析出行为.冷却速率则主要取决于焊接热输入、预热/道间温度及母材厚度[4].值得注意的是,在淬硬组织、H及残余应力的共同作用下,高强钢焊接接头易产生冷裂纹.焊后热处理(post weld heat treatment,PWHT)是特定焊接结构中预防冷裂纹的有效措施[5].因此,获得高强高韧焊缝金属需在以下三个方面进行协同优化:(1) 配套的焊接材料;(2) 焊接工艺参数;(3) PWHT工艺.研究表明,690 MPa以下级别焊缝金属的微观组织类型主要为先共析铁素体+侧板条铁素体+针状铁素体[6],而800 MPa以上级别焊缝金属的微观组织主要为贝氏体+马氏体+残余奥氏体[1,7,8].尽管1000 MPa级高强钢母材已被开发出来,但国际上商用焊接材料的屈服强度名义值限制在960 MPa以下[9],这种低强匹配导致焊接结构难以充分发挥材料强度潜力. ...
... Ti、Nb、V和Al多元微合金化也可明显提高焊缝金属的强度.在层间再热过程中,Ti和V元素表现出强烈的聚集倾向,而Nb在Ti-V析出相中的含量较低,但未观察到Al在全焊缝金属中聚集的现象.成分为0.10C-0.89Si-2.63Mn-0.04Ti-0.08Nb-0.02Al-0.50V的焊缝金属获得了优异的力学性能,其屈服强度达1164 MPa,抗拉强度达1272 MPa[59].多元微合金化也会恶化焊缝金属的冲击韧性.0.083C-0.85Si-2.52Mn-0.74Cr-0.91Mo-2.68Ni-0.05Cu-0.014Ti焊缝金属的屈服强度为1006 MPa,抗拉强度为1128 MPa,添加0.04%Ti + 0.023%Al + 0.079%Nb后焊缝金属的屈服强度 1050 MPa,抗拉强度 1200 MPa,但室温冲击功 20 J,-20 ℃冲击功 10 J[9]. ...
High strength steel (600-900 MPa) deposited metals: Microstructure and mechanical properties
1
2016
... 为实现焊缝金属高强度与高韧性的协同提升,需对其合金成分进行科学设计[10].对于690 MPa级以下的焊缝金属,合金元素优化的关键在于最大限度地获得针状铁素体组织.针状铁素体具有互锁形貌,有效晶粒尺寸细小,且铁素体间的大角度晶界能阻碍裂纹扩展,可同时提升焊缝金属的强韧性.Ni元素常被认为能够促进C-Mn钢和低合金钢焊缝金属中针状铁素体的形成.研究[11]表明,含0.93%Ni (质量分数,下同)焊缝金属的屈服强度为570 MPa,当Ni含量增至1.45%时,焊缝金属屈服强度达606 MPa,-40和-60 ℃冲击能分别达168和142 J.Ni通过降低相变温度,促使有害的先共析铁素体和侧板条铁素体向有益针状铁素体转变.在0.13C-1.3Mn-0.32Si (质量分数,%,下同)焊缝金属中,随着Ni含量的增加,针状铁素体含量增加,而晶界铁素体含量显著降低.当Ni含量为0.97%时,得益于针状铁素体含量增加和组织细化,焊缝金属呈现最佳冲击韧性.然而,Ni含量进一步增加会导致马氏体-奥氏体(M-A)组元增多,此时,针状铁素体含量增加带来的韧性增益不足以抵消M-A组元在冲击过程中的不利影响[12].除Ni外,Mo和Cr也是优化组织的重要元素.在0.06C-(1.5~1.6)Mn焊缝金属中单独添加0.881%Mo或者复合添加2.03%Ni + 0.995%Mo,发现含量较多的针状铁素体使得焊缝金属强韧性匹配较好,其屈服强度均可达670 MPa,-60 ℃冲击功均可达90 J.Mo的有益作用源于其促进了焊缝金属中针状铁素体和粒状贝氏体的形成,同时抑制了侧板条铁素体和晶界铁素体的形成[13].在成分为0.05C-1.31Mn-2.7Ni-0.6Mo的焊缝金属中添加0.59%Cr后,除了针状铁素体外,焊缝金属中还出现了贝氏体及低碳马氏体[3]. ...
Effect of Ni content on the microstructure and mechanical properties of weld metal with both-side submerged arc welding technique
1
2018
... 为实现焊缝金属高强度与高韧性的协同提升,需对其合金成分进行科学设计[10].对于690 MPa级以下的焊缝金属,合金元素优化的关键在于最大限度地获得针状铁素体组织.针状铁素体具有互锁形貌,有效晶粒尺寸细小,且铁素体间的大角度晶界能阻碍裂纹扩展,可同时提升焊缝金属的强韧性.Ni元素常被认为能够促进C-Mn钢和低合金钢焊缝金属中针状铁素体的形成.研究[11]表明,含0.93%Ni (质量分数,下同)焊缝金属的屈服强度为570 MPa,当Ni含量增至1.45%时,焊缝金属屈服强度达606 MPa,-40和-60 ℃冲击能分别达168和142 J.Ni通过降低相变温度,促使有害的先共析铁素体和侧板条铁素体向有益针状铁素体转变.在0.13C-1.3Mn-0.32Si (质量分数,%,下同)焊缝金属中,随着Ni含量的增加,针状铁素体含量增加,而晶界铁素体含量显著降低.当Ni含量为0.97%时,得益于针状铁素体含量增加和组织细化,焊缝金属呈现最佳冲击韧性.然而,Ni含量进一步增加会导致马氏体-奥氏体(M-A)组元增多,此时,针状铁素体含量增加带来的韧性增益不足以抵消M-A组元在冲击过程中的不利影响[12].除Ni外,Mo和Cr也是优化组织的重要元素.在0.06C-(1.5~1.6)Mn焊缝金属中单独添加0.881%Mo或者复合添加2.03%Ni + 0.995%Mo,发现含量较多的针状铁素体使得焊缝金属强韧性匹配较好,其屈服强度均可达670 MPa,-60 ℃冲击功均可达90 J.Mo的有益作用源于其促进了焊缝金属中针状铁素体和粒状贝氏体的形成,同时抑制了侧板条铁素体和晶界铁素体的形成[13].在成分为0.05C-1.31Mn-2.7Ni-0.6Mo的焊缝金属中添加0.59%Cr后,除了针状铁素体外,焊缝金属中还出现了贝氏体及低碳马氏体[3]. ...
The role of addition of Ni on the microstructure and mechanical behaviour of C-Mn weld metals
1
2008
... 为实现焊缝金属高强度与高韧性的协同提升,需对其合金成分进行科学设计[10].对于690 MPa级以下的焊缝金属,合金元素优化的关键在于最大限度地获得针状铁素体组织.针状铁素体具有互锁形貌,有效晶粒尺寸细小,且铁素体间的大角度晶界能阻碍裂纹扩展,可同时提升焊缝金属的强韧性.Ni元素常被认为能够促进C-Mn钢和低合金钢焊缝金属中针状铁素体的形成.研究[11]表明,含0.93%Ni (质量分数,下同)焊缝金属的屈服强度为570 MPa,当Ni含量增至1.45%时,焊缝金属屈服强度达606 MPa,-40和-60 ℃冲击能分别达168和142 J.Ni通过降低相变温度,促使有害的先共析铁素体和侧板条铁素体向有益针状铁素体转变.在0.13C-1.3Mn-0.32Si (质量分数,%,下同)焊缝金属中,随着Ni含量的增加,针状铁素体含量增加,而晶界铁素体含量显著降低.当Ni含量为0.97%时,得益于针状铁素体含量增加和组织细化,焊缝金属呈现最佳冲击韧性.然而,Ni含量进一步增加会导致马氏体-奥氏体(M-A)组元增多,此时,针状铁素体含量增加带来的韧性增益不足以抵消M-A组元在冲击过程中的不利影响[12].除Ni外,Mo和Cr也是优化组织的重要元素.在0.06C-(1.5~1.6)Mn焊缝金属中单独添加0.881%Mo或者复合添加2.03%Ni + 0.995%Mo,发现含量较多的针状铁素体使得焊缝金属强韧性匹配较好,其屈服强度均可达670 MPa,-60 ℃冲击功均可达90 J.Mo的有益作用源于其促进了焊缝金属中针状铁素体和粒状贝氏体的形成,同时抑制了侧板条铁素体和晶界铁素体的形成[13].在成分为0.05C-1.31Mn-2.7Ni-0.6Mo的焊缝金属中添加0.59%Cr后,除了针状铁素体外,焊缝金属中还出现了贝氏体及低碳马氏体[3]. ...
Effect of nickel and molybdenum additions on weld metal toughness in a submerged arc welded HSLA line-pipe steel
1
2006
... 为实现焊缝金属高强度与高韧性的协同提升,需对其合金成分进行科学设计[10].对于690 MPa级以下的焊缝金属,合金元素优化的关键在于最大限度地获得针状铁素体组织.针状铁素体具有互锁形貌,有效晶粒尺寸细小,且铁素体间的大角度晶界能阻碍裂纹扩展,可同时提升焊缝金属的强韧性.Ni元素常被认为能够促进C-Mn钢和低合金钢焊缝金属中针状铁素体的形成.研究[11]表明,含0.93%Ni (质量分数,下同)焊缝金属的屈服强度为570 MPa,当Ni含量增至1.45%时,焊缝金属屈服强度达606 MPa,-40和-60 ℃冲击能分别达168和142 J.Ni通过降低相变温度,促使有害的先共析铁素体和侧板条铁素体向有益针状铁素体转变.在0.13C-1.3Mn-0.32Si (质量分数,%,下同)焊缝金属中,随着Ni含量的增加,针状铁素体含量增加,而晶界铁素体含量显著降低.当Ni含量为0.97%时,得益于针状铁素体含量增加和组织细化,焊缝金属呈现最佳冲击韧性.然而,Ni含量进一步增加会导致马氏体-奥氏体(M-A)组元增多,此时,针状铁素体含量增加带来的韧性增益不足以抵消M-A组元在冲击过程中的不利影响[12].除Ni外,Mo和Cr也是优化组织的重要元素.在0.06C-(1.5~1.6)Mn焊缝金属中单独添加0.881%Mo或者复合添加2.03%Ni + 0.995%Mo,发现含量较多的针状铁素体使得焊缝金属强韧性匹配较好,其屈服强度均可达670 MPa,-60 ℃冲击功均可达90 J.Mo的有益作用源于其促进了焊缝金属中针状铁素体和粒状贝氏体的形成,同时抑制了侧板条铁素体和晶界铁素体的形成[13].在成分为0.05C-1.31Mn-2.7Ni-0.6Mo的焊缝金属中添加0.59%Cr后,除了针状铁素体外,焊缝金属中还出现了贝氏体及低碳马氏体[3]. ...
Effect of Ti-containing inclusions on the nucleation of acicular ferrite and mechanical properties of multipass weld metals
1
2013
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Overview Inclusion assisted microstructure control in C-Mn and low alloy steel welds
1
2005
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Effects of Mn and Ti on microstructure and inclusions in weld metal of high strength low alloy steel
1
2011
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Effect of acicular ferrite on cracking sensibility in the weld metal of Q690 + Q550 high strength steels
1
2011
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Effect of titanium addition on the microstructure and inclusion formation in submerged arc welded HSLA pipeline steel
1
2009
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Mechanical and microstructural behavior of C-Mn steel weld deposits with varying titanium contents
4
2019
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
... [19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
... [
19]
Effect of Ti contents on the inclusions in weld metals<sup>[<xref ref-type="bibr" rid="R19">19</xref>]</sup>(a) 0.0028%Ti (b) 0.0255%Ti ...
... [
19]
(a) 0.0028%Ti (b) 0.0255%Ti ...
Influence of zirconium on microstructure and toughness of low-alloy steel weld metals
1
2006
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Influence of Y on microstructures and mechanical properties of high strength steel weld metal
1
2014
... 除调控合金元素配比促使焊缝金属相变发生在针状铁素体形成区间外,夹杂物作为异质形核位点,对针状铁素体的形成也具有至关重要的作用[14].Ti的脱氧作用优于Si和Mn[15].钛基夹杂物可促进针状铁素体形成.0.08C-1.41Mn-0.83Si-0.17Cu焊缝金属组织以先共析铁素体和侧板条铁素体为主,裂纹易沿侧板条铁素体低角度边界扩展,0 ℃冲击功为117 J.0.09C-1.70Mn-0.65Si-0.14Cu-0.09Cr-0.11Ti焊缝金属中的高Mn/Ti协同作用完全抑制了先共析铁素体和侧板条铁素体的形成,高密度的钛基氧化物(TiO2、Ti2O3和TiO)可成为TiN形核位点,促进针状铁素体形成,冲击功提升至158 J[16].类似地,0.08Cr-0.11Ti焊缝金属中发现Ti、Mn的氧化物以及少量Mn和Cu的硫化物可作为一次针状铁素体的形核位点,促进了大量细小的针状铁素体和少量贝氏体形成,其冲击韧性优于针状铁素体、先共析铁素体、侧板条铁素体和部分贝氏体组织的混合物[17].但是,过高的Ti含量也会恶化焊缝金属的冲击韧性.含0.02%Ti和0.05%Ti的0.06C-0.26Si-(1.92~1.99)Mn-0.28Mo焊缝金属低温冲击韧性较好,-30 ℃冲击功分别为116和101 J,而过量Ti ( 0.09%)则促使组织由针状铁素体向贝氏体和M-A组元转变,导致低温韧性恶化[18].Jorge等[19]发现在(0.06~0.08)C-(1.36~1.75)Mn-0.3Si焊缝金属中添加0.0028%Ti和0.0255%Ti,会形成直径分别为0.474和0.460 μm的含Ti夹杂物,如图1[19]所示,均会促进针状铁素体的形成.虽然0.0255%Ti焊缝金属中形成了更多细化的针状铁素体,但0.0028%Ti焊缝金属的冲击韧性最佳,这与缺口位置存在的针状铁素体和M-A组元数量占比有关.Trindade等[20]也发现当针状铁素体增加到一定量后,焊缝金属中会形成大量M-A组元,恶化了焊缝金属的冲击韧性.此外,稀土Y也可富集于夹杂物中,促使其球化、细化并增加数量,促进针状铁素体形成.但过量Y会重新激活先共析铁素体形成,导致针状铁素体减少,强度和低温冲击韧性劣化[21]. ...
Atomic-scale analysis of oxide inclusion in weld metal using atom probe tomography
1
2022
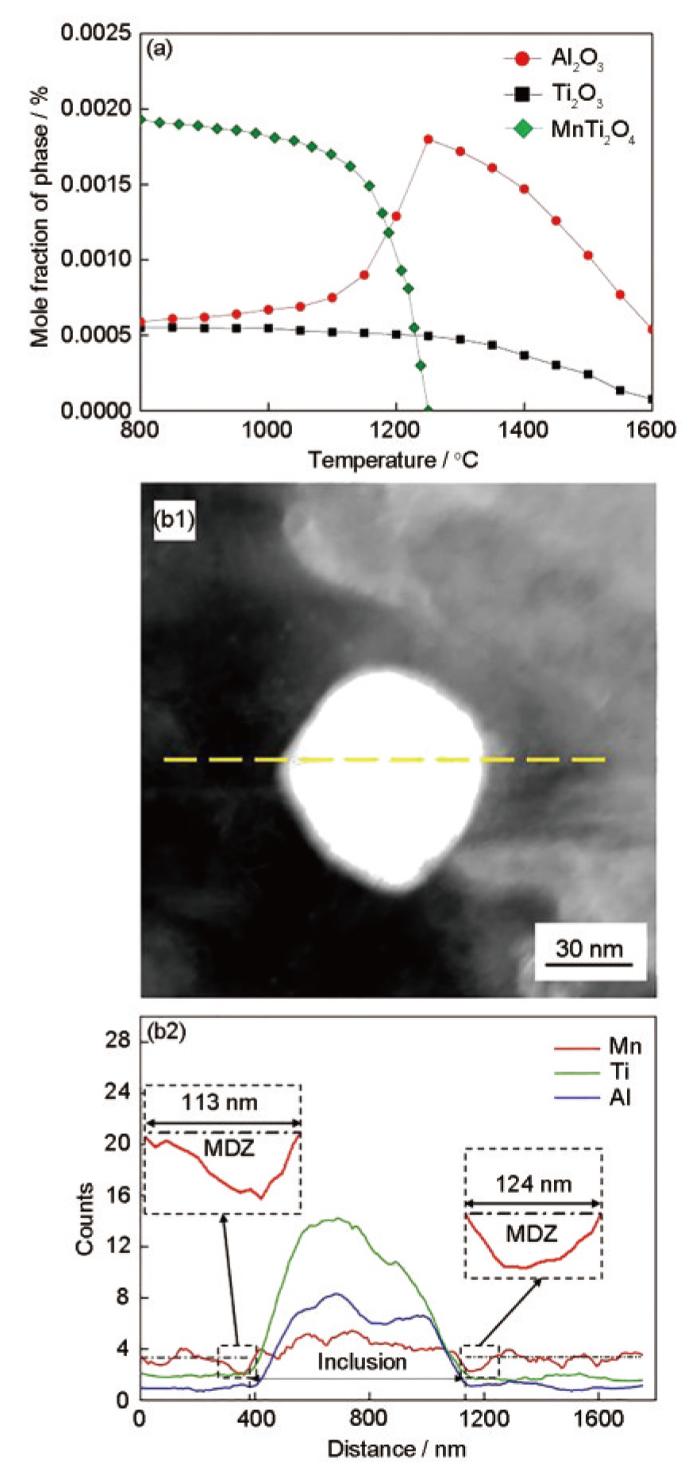
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
Microstructural characteristics and impact toughness in YS690MPa steel weld metal for offshore structures
1
2017
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
Acicular ferrite nucleation mechanism in laser-MAG hybrid welds of X100 pipeline steel
5
2021
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
... [24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
... [24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
... [
24]
Calculation of inclusion types and experimental characterization of the inclusion<sup>[<xref ref-type="bibr" rid="R24">24</xref>]</sup>(a) thermodynamic calculation results (b1, b2) TEM image (b1) and line scan results in Fig.2b1 (b2) (MDZ—Mn-depleted zone) ...
... [
24]
(a) thermodynamic calculation results (b1, b2) TEM image (b1) and line scan results in Fig.2b1 (b2) (MDZ—Mn-depleted zone) ...
Influence of Ti on non-metallic inclusion formation and acicular ferrite nucleation in high-strength low-alloy steel weld metals
1
2014
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
Mn-depleted zone formation in rapidly cooled high-strength low-alloy steel welds
1
2014
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
Effect of Ti addition on weld microstructure and inclusion characteristics of bainitic GMA welds
1
2013
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
Characterisation of inclusions found in C-Mn steel welds containing titanium
1
1999
... 夹杂物/基体界面附近的成分分布,特别是贫Mn区(MDZ)的形成,是诱发针状铁素体形核的关键机制之一.Takahashi等[22]在0.06C-0.55Si-1.31Mn-0.19Cu-0.019Ti焊缝金属中发现夹杂物/基体界面附近的氧化物边缘富集Ti,富Ti区域很薄( 10 nm),氧化物周围出现MDZ,它在热力学上有助于促进夹杂物上针状铁素体成核.这种MDZ促进针状铁素体形成的机制在更高强度级别焊缝金属中同样适用.在屈服强度为690 MPa级焊缝金属中,针状铁素体和贝氏体的混合组织含有大量的大角度晶界,有效地充当解理裂纹扩展的障碍,并以典型的韧性和准解理断裂机制组合提供优异的低温冲击韧性,其-40 ℃冲击功为98 J,Mn从奥氏体到含Ti夹杂物的自发扩散在夹杂物附近形成了MDZ,从而为针状铁素体转变提供了驱动力[23].热力学计算表明,X100管线钢激光-活性气体保护焊(MAG)复合焊缝金属中会形成Ti2O3、Al2O3和MnTi2O4夹杂物,如图2a[24]所示.然而,激光-MAG复合焊接具有焊后冷却速率高的特点,抑制了Mn3+的扩散,焊缝金属中只形成了Ti2O3和Al2O3夹杂物,其附近出现明显的MDZ (图2b[24]),增加了针状铁素体形核的化学驱动力[24].Ti含量会明显影响MDZ的形成.Kang等[25]发现,在0.007%Ti和0.10%Ti焊缝金属中,夹杂物周围形成了MDZ,促进了针状铁素体形成;在0.17%Ti焊缝金属中,夹杂物中Mn含量较低,其周围未检测到MDZ.进一步研究发现,0.007%Ti焊缝金属中的夹杂物为富含MnTi2O4的尖晶石,夹杂物中高Mn含量和低析出温度的综合作用导致夹杂物周围形成了MDZ,而0.17%Ti焊缝金属中的夹杂物为富含Ti2O3的钛铁矿[26].类似地,Seo等[27]发现,含0.002%Ti焊缝金属的夹杂物周围未形成MDZ,而含0.07%Ti焊缝金属中Ti2O3夹杂物周围形成的MDZ促进了针状铁素体的形成,其冲击韧性明显提高.此外,Ti含量会影响夹杂物的组成,进而影响针状铁素体的形成.在低Ti含量(约0.0028%)下,MnTi2O4存在于夹杂物表面,促进了针状铁素体形成.当Ti含量增加到0.015%时,MnTi2O4相首先凝固,被MnSiO3包围,抑制了针状铁素体的形成,在Ti含量接近0.041%时,主要相TiO可促进针状铁素体形成[28]. ...
Acicular ferrite and bainite in C-Mn and low-alloy steel arc weld metals
1
2018
... 据文献[29]报道,针状铁素体的形成需要适当的Al / O比.在0.09C-0.37Si-1.8Mn-0.014Ti-0.020Nb焊缝金属中调控Al与O比例分别为0.48、0.73和1.52,前两者显微组织以针状铁素体为主,后者以贝氏体为主[30].含0.013%Al焊缝金属中的夹杂物为非晶Si和Al的氧化物,含0.029%Al焊缝金属夹杂物为单相MgAl2O4,与周围基体之间的热膨胀差异导致非晶Si和Al的氧化物更易形成具有交错结构的针状铁素体,改善焊缝金属的冲击韧性[31].此外,夹杂物的尺寸和数密度等因素对针状铁素体的形成也有重要影响,大尺寸夹杂物( 0.2 μm)通过提供惰性表面和低形核激活能,能更有效地促进针状铁素体形成[32,33].Jiang等[34]发现,直径范围为0.6~0.8 μm的大尺寸夹杂物在促进针状铁素体形核及细化奥氏体晶内组织方面优于直径为0.3~0.5 μm的小夹杂物. ...
Analysis of inclusion core under the weld pool of high strength and low alloy steel
1
2008
... 据文献[29]报道,针状铁素体的形成需要适当的Al / O比.在0.09C-0.37Si-1.8Mn-0.014Ti-0.020Nb焊缝金属中调控Al与O比例分别为0.48、0.73和1.52,前两者显微组织以针状铁素体为主,后者以贝氏体为主[30].含0.013%Al焊缝金属中的夹杂物为非晶Si和Al的氧化物,含0.029%Al焊缝金属夹杂物为单相MgAl2O4,与周围基体之间的热膨胀差异导致非晶Si和Al的氧化物更易形成具有交错结构的针状铁素体,改善焊缝金属的冲击韧性[31].此外,夹杂物的尺寸和数密度等因素对针状铁素体的形成也有重要影响,大尺寸夹杂物( 0.2 μm)通过提供惰性表面和低形核激活能,能更有效地促进针状铁素体形成[32,33].Jiang等[34]发现,直径范围为0.6~0.8 μm的大尺寸夹杂物在促进针状铁素体形核及细化奥氏体晶内组织方面优于直径为0.3~0.5 μm的小夹杂物. ...
Role of inclusions in formation of high strength steel weld metal microstructures
1
2013
... 据文献[29]报道,针状铁素体的形成需要适当的Al / O比.在0.09C-0.37Si-1.8Mn-0.014Ti-0.020Nb焊缝金属中调控Al与O比例分别为0.48、0.73和1.52,前两者显微组织以针状铁素体为主,后者以贝氏体为主[30].含0.013%Al焊缝金属中的夹杂物为非晶Si和Al的氧化物,含0.029%Al焊缝金属夹杂物为单相MgAl2O4,与周围基体之间的热膨胀差异导致非晶Si和Al的氧化物更易形成具有交错结构的针状铁素体,改善焊缝金属的冲击韧性[31].此外,夹杂物的尺寸和数密度等因素对针状铁素体的形成也有重要影响,大尺寸夹杂物( 0.2 μm)通过提供惰性表面和低形核激活能,能更有效地促进针状铁素体形成[32,33].Jiang等[34]发现,直径范围为0.6~0.8 μm的大尺寸夹杂物在促进针状铁素体形核及细化奥氏体晶内组织方面优于直径为0.3~0.5 μm的小夹杂物. ...
A comprehensive study on the microstructure of high strength low alloy pipeline welds
1
2014
... 据文献[29]报道,针状铁素体的形成需要适当的Al / O比.在0.09C-0.37Si-1.8Mn-0.014Ti-0.020Nb焊缝金属中调控Al与O比例分别为0.48、0.73和1.52,前两者显微组织以针状铁素体为主,后者以贝氏体为主[30].含0.013%Al焊缝金属中的夹杂物为非晶Si和Al的氧化物,含0.029%Al焊缝金属夹杂物为单相MgAl2O4,与周围基体之间的热膨胀差异导致非晶Si和Al的氧化物更易形成具有交错结构的针状铁素体,改善焊缝金属的冲击韧性[31].此外,夹杂物的尺寸和数密度等因素对针状铁素体的形成也有重要影响,大尺寸夹杂物( 0.2 μm)通过提供惰性表面和低形核激活能,能更有效地促进针状铁素体形成[32,33].Jiang等[34]发现,直径范围为0.6~0.8 μm的大尺寸夹杂物在促进针状铁素体形核及细化奥氏体晶内组织方面优于直径为0.3~0.5 μm的小夹杂物. ...
Effect of inclusion size on the nucleation of acicular ferrite in welds
1
2000
... 据文献[29]报道,针状铁素体的形成需要适当的Al / O比.在0.09C-0.37Si-1.8Mn-0.014Ti-0.020Nb焊缝金属中调控Al与O比例分别为0.48、0.73和1.52,前两者显微组织以针状铁素体为主,后者以贝氏体为主[30].含0.013%Al焊缝金属中的夹杂物为非晶Si和Al的氧化物,含0.029%Al焊缝金属夹杂物为单相MgAl2O4,与周围基体之间的热膨胀差异导致非晶Si和Al的氧化物更易形成具有交错结构的针状铁素体,改善焊缝金属的冲击韧性[31].此外,夹杂物的尺寸和数密度等因素对针状铁素体的形成也有重要影响,大尺寸夹杂物( 0.2 μm)通过提供惰性表面和低形核激活能,能更有效地促进针状铁素体形成[32,33].Jiang等[34]发现,直径范围为0.6~0.8 μm的大尺寸夹杂物在促进针状铁素体形核及细化奥氏体晶内组织方面优于直径为0.3~0.5 μm的小夹杂物. ...
Effects of inclusions on formation of acicular ferrite and propagation of crack in high strength low alloy steel weld metal
1
2011
... 据文献[29]报道,针状铁素体的形成需要适当的Al / O比.在0.09C-0.37Si-1.8Mn-0.014Ti-0.020Nb焊缝金属中调控Al与O比例分别为0.48、0.73和1.52,前两者显微组织以针状铁素体为主,后者以贝氏体为主[30].含0.013%Al焊缝金属中的夹杂物为非晶Si和Al的氧化物,含0.029%Al焊缝金属夹杂物为单相MgAl2O4,与周围基体之间的热膨胀差异导致非晶Si和Al的氧化物更易形成具有交错结构的针状铁素体,改善焊缝金属的冲击韧性[31].此外,夹杂物的尺寸和数密度等因素对针状铁素体的形成也有重要影响,大尺寸夹杂物( 0.2 μm)通过提供惰性表面和低形核激活能,能更有效地促进针状铁素体形成[32,33].Jiang等[34]发现,直径范围为0.6~0.8 μm的大尺寸夹杂物在促进针状铁素体形核及细化奥氏体晶内组织方面优于直径为0.3~0.5 μm的小夹杂物. ...
Retained austenite in multipass high-strength weld metal with a yield strength exceeding 1100 MPa
1
2025
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
Microstructure and mechanical properties of GMAW weld metal of 890 MPa class steel
1
2014
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
Effect of Mn and Ni on the variation of the microstructure and mechanical properties of low-carbon weld metals
1
2000
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
Microstructural evolution and mechanical properties of high strength 3-9% Ni-steel alloys weld metals produced by electron beam welding
1
2014
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
Electron backscattering diffraction study of coalesced bainite in high strength steel weld metals
1
2008
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
The effect of nickel contents on the microstructure evolution and toughness of 800 MPa grade low carbon bainite deposited metal
4
2021
... 以针状铁素体为主的焊缝金属强度难以达到800 MPa以上级别的要求.研究[35,36]表明,800 MPa以上级别高强钢焊缝金属的基体组织应为贝氏体或马氏体与残余奥氏体的复相组织.增加Mn和Ni含量可促进低温相变产物的形成,Mn的硬化效果优于Ni,Mn含量(0.5%)较低时,Ni添加(≤ 6.95%)促进板条马氏体形成并细化晶粒,硬度提升的同时韧脆转变温度不受影响;Mn含量(1.6%)较高时,随着Ni含量逐渐增加,晶界铁素体占比降低,板条马氏体占比增多,但冲击韧性明显降低[37].在0.06C-1.5Mn-0.25Si-0.7Cr-0.9Mo焊缝金属中,当Ni含量从0增加至4%时,微观组织由针状铁素体和粒状贝氏体逐渐转变为板条贝氏体并伴有少量板条马氏体,焊缝金属的强度显著提升,室温屈服强度可达约800 MPa[1].在C当量更高的焊缝金属中,贝氏体板条在生长过程中会发生合并现象,形成了一种新型的聚合贝氏体组织.随着Ni含量的增加,聚合贝氏体含量增加,上贝氏体减少,聚合贝氏体易恶化焊缝金属冲击韧性[38].聚合贝氏体内部存在约0.3°/μm的明显取向梯度,如此大的梯度下无法保持弹性,在聚合过程中会发生相变应变的塑性调节[39].类似地,在0.04C-0.35Si-1.0Mn-1.0Cr-0.7Mo-0.05V焊缝金属中分别添加5.5%Ni、6.5%Ni和7.5%Ni后,发现焊缝金属内部均形成了大量聚合贝氏体,如图3[40]所示.随着Ni含量增加,焊缝金属中聚合贝氏体的面积分数逐渐升高,分别为6.9%、8.3%和11.4%.虽然三种Ni含量焊缝金属的屈服强度均达到了800 MPa,但-60 ℃冲击功均低于40 J[40]. ...
... [40]. ...
... [
40]
SEM images of the weld metals with different Ni contents<sup>[<xref ref-type="bibr" rid="R40">40</xref>]</sup> (CB—coalesced bainite)(a) 5.5%Ni (b) 6.5%Ni (c) 7.5%Ni ...
... [
40] (CB—coalesced bainite)
(a) 5.5%Ni (b) 6.5%Ni (c) 7.5%Ni ...
Influence of chromium content on the bainite transformation nucleation mechanism and the properties of 800 MPa grade low carbon bainite weld deposited metal
4
2022
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
... [41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
... [
41]
Inverse pole figures (a-c), band contrast maps (d-f), and grain boundary misorientation distribution maps (g-i) of weld metal with 0.3%Cr (a, d, g), 0.6%Cr (b, e, h), and 1.0%Cr (c, f, i)<sup>[<xref ref-type="bibr" rid="R41">41</xref>]</sup>Fig.4![]() <strong>1.3</strong> 微合金化促进纳米相析出强化
除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
... [
41]
Fig.4![]() <strong>1.3</strong> 微合金化促进纳米相析出强化
除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
Bainite nucleation mechanism and mechanical properties in low carbon bainite deposited metals with different nickel additions
1
2022
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
Microstructure characteristics and mechanical properties of deposited metals with different types of bainite
1
2023
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
Influence of carbon, manganese and nickel on microstructure and properties of strong steel weld metals: Part 1—Effect of nickel content
1
2006
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
Influence of carbon, manganese and nickel on microstructure and properties of strong steel weld metals: Part 2—Impact toughness gain resulting from manganese reductions
1
2006
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
Influence of carbon, manganese and nickel on microstructure and properties of strong steel weld metals: Part 3—Increased strength resulting from carbon additions
1
2006
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
Influence of carbon content on microstructure and mechanical properties of 1000 MPa deposited metal by gas metal arc welding
1
2019
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
High resolution imaging of martensitic all-weld metal
1
2017
... 针对焊缝金属低温韧性不足的问题,在0.04C-0.35Si-1.0Mn-5.5Ni-0.7Mo-0.05V-1.0Cr焊缝金属中调控Cr含量,发现Cr含量降至0.3%时,聚合贝氏体基本消失,贝氏体倾向于自催化形核,内部大角度晶界比例提高,形成细化的“互锁”组织,如图4[41]所示,显著阻碍裂纹扩展,实现了焊缝金属强韧性的良好匹配(屈服强度达850 MPa,-60 ℃冲击功≥ 80 J)[41].当Ni含量超过5.5%时,贝氏体形核方式由自催化转变为经典形核.经典形核伴随明显的变体选择倾向,导致相同取向的贝氏体板条相邻生长、组织粗化及大量聚合贝氏体形成,韧性严重恶化,因此,0.3%Cr条件下也需将Ni含量控制在≤ 5.5%[42].但当Ni含量≤ 2.5%时,微观组织以粒状贝氏体为主,强度明显降低[43].因此,最大限度消除焊缝金属中的聚合贝氏体含量是改善800 MPa以上级别焊缝金属低温韧性的关键.Keehan等[44]研究了Ni在0.03C-0.3Si-2.0Mn-0.5Cr-0.6Mo焊缝金属中的作用,发现9%Ni焊缝金属屈服强度可达848 MPa,但Ni元素的大量添加也导致聚合贝氏体的形成,在聚合贝氏体和马氏体的共同作用下,焊缝金属低温韧性明显恶化,其-40 ℃冲击功仅为12 J.为了改善焊缝金属的低温韧性,Keehan等[45,46]在7%Ni焊缝金属中添加0.6%Mn,同时,适当增加C含量至0.11%,焊缝金属微观组织以马氏体为主,且在再热过程中马氏体的有效晶粒尺寸较小,其屈服强度为912 MPa,-40 ℃冲击功可达78 J.这与其他研究者的发现一致,An等[47]也发现贝氏体/马氏体含量和有效晶粒尺寸是平衡焊缝金属强韧性的关键因素.对于1000 MPa以上级别焊缝金属,主元素合金化程度高,会明显恶化其低温韧性,0.10C-0.84Si-2.48Mn-0.72Cr-0.76Mo-3.10Ni焊缝金属中马氏体块尺寸更大,大角度晶界占比更低,-20 ℃冲击功仅为22 J[48]. ...
Analysis of niobium-rich phases in the submerged arc welds of high strength low alloy steel
1
2019
... 除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
Effect of niobium on the microstructure and properties of submerged arc welds in HSLA steel
1
2020
... 除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
Influence of inhomogeneity on several length scales on the local mechanical properties in V-alloyed all-weld metal
1
2018
... 除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
Local microstructure evolution of a V-containing Fe-Cr-Ni-Mo weld metal subjected to post-weld heat treatment
1
2023
... 除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
Microstructure and mechanical properties of high-strength steel welding consumables with a minimum yield strength of 1100 MPa
5
2018
... 除了增加焊缝金属中贝氏体、马氏体占比外,也可以利用多层多道焊层间再热作用产生的纳米相/团簇来强化焊缝金属.Nb、V等强碳化物形成元素在再热作用下可形成纳米强化相.含0.084%Nb的焊缝金属再热区中会析出薄片Nb(C x N1 - x )[49].当Nb含量从0.014%增加到0.084%时,焊缝金属的室温拉伸性能变化很小,但由于再热作用促进含Nb析出相形成,含0.084%Nb的再热焊缝金属硬度显著增加.但是,随着Nb含量的增加,焊缝金属冲击韧性降低[50].在含(0.2%~0.5%)V的0.08C-0.57Si-1.27Mn-0.78Cr-0.73Mo-3.03Ni-0.11Cu焊缝金属中,Mn、Cr和V元素均存在枝晶偏析,其中Mn的偏析程度显著高于Cr和V.末焊道内未观察到析出相,其马氏体组织也未经历回火过程.在下部经历再热的焊缝区域,马氏体组织的回火作用抵消了因富V团簇形成导致的韧性损失[51].此外,由于枝晶偏析,枝晶间组织形貌与枝晶干明显不同,枝晶间内部界面较多,而枝晶干界面较少,且枝晶间/枝晶干界面主要为大角度晶界[52].Haslberger等[53]利用富V团簇,如图5[53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
... [53]所示,同时降低Mn、Si含量以减小原奥氏体晶粒尺寸和有效晶粒尺寸,增大马氏体组织平均晶界取向差,成功开发出了屈服强度1119 MPa、抗拉强度1178 MPa的焊缝金属,其-20 ℃冲击功达50 J[53]. ...
... [53]. ...
... [
53]
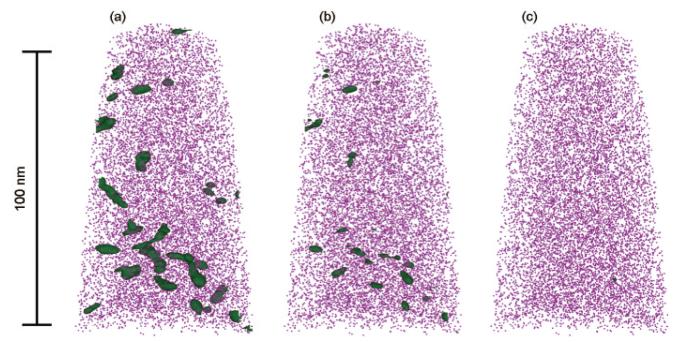
(a) 2%V (b) 4%V (c) 10%V ...
... (a) 2%V (b) 4%V (c) 10%V
V-rich clusters with different iso-concentration (atomic fraction) surfaces measured by atomic probe<sup>[<xref ref-type="bibr" rid="R53">53</xref>]</sup>Fig.5![]()
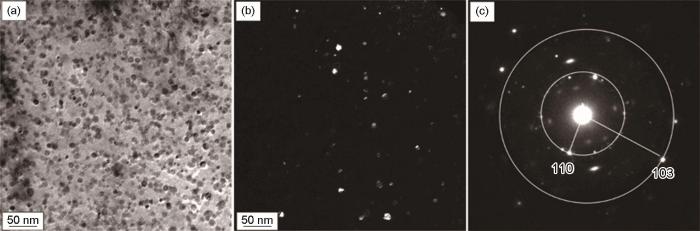
此外,富Cu纳米相的析出强化作用也引起了研究人员的广泛关注.在α-Fe中,Cu的析出主要经历以下过程:从α-Fe过饱和固溶体中析出bcc结构的Cu团簇,随后转变为9R结构的Cu,最终形成fcc结构的ε-Cu[54].Wang等[55]设计了Cu含量分别为2.49%、0.85%和0.35%的三种焊缝金属,发现多层多道焊道间的再热作用可促进过饱和Cu元素在基体中以bcc结构弥散析出(图6[55]),在晶界上以fcc结构析出,fcc结构的富Cu纳米相强化效果较弱.在固溶强化和富Cu纳米相析出强化共同作用下,焊缝金属硬度随着Cu含量的增加而增加,但韧性变化不明显,三种焊缝金属的-10 ℃冲击功分别为117.3 J (2.49%Cu)、142.7 J (0.85%Cu)和126.6 J (0.35%Cu).含有2.49%Cu的焊缝金属再热区会促进富Cu纳米相析出,其峰值温度在500~600 ℃范围内,有效强化可达166.8 MPa[56]. ...
Characterization of the nucleation and growth behavior of copper precipitates in low-carbon steels
1
2004
... 此外,富Cu纳米相的析出强化作用也引起了研究人员的广泛关注.在α-Fe中,Cu的析出主要经历以下过程:从α-Fe过饱和固溶体中析出bcc结构的Cu团簇,随后转变为9R结构的Cu,最终形成fcc结构的ε-Cu[54].Wang等[55]设计了Cu含量分别为2.49%、0.85%和0.35%的三种焊缝金属,发现多层多道焊道间的再热作用可促进过饱和Cu元素在基体中以bcc结构弥散析出(图6[55]),在晶界上以fcc结构析出,fcc结构的富Cu纳米相强化效果较弱.在固溶强化和富Cu纳米相析出强化共同作用下,焊缝金属硬度随着Cu含量的增加而增加,但韧性变化不明显,三种焊缝金属的-10 ℃冲击功分别为117.3 J (2.49%Cu)、142.7 J (0.85%Cu)和126.6 J (0.35%Cu).含有2.49%Cu的焊缝金属再热区会促进富Cu纳米相析出,其峰值温度在500~600 ℃范围内,有效强化可达166.8 MPa[56]. ...
Effects of evolution of nanoscale copper precipitation and copper content on mechanical properties of high-strength steel weld metal
4
2017
... 此外,富Cu纳米相的析出强化作用也引起了研究人员的广泛关注.在α-Fe中,Cu的析出主要经历以下过程:从α-Fe过饱和固溶体中析出bcc结构的Cu团簇,随后转变为9R结构的Cu,最终形成fcc结构的ε-Cu[54].Wang等[55]设计了Cu含量分别为2.49%、0.85%和0.35%的三种焊缝金属,发现多层多道焊道间的再热作用可促进过饱和Cu元素在基体中以bcc结构弥散析出(图6[55]),在晶界上以fcc结构析出,fcc结构的富Cu纳米相强化效果较弱.在固溶强化和富Cu纳米相析出强化共同作用下,焊缝金属硬度随着Cu含量的增加而增加,但韧性变化不明显,三种焊缝金属的-10 ℃冲击功分别为117.3 J (2.49%Cu)、142.7 J (0.85%Cu)和126.6 J (0.35%Cu).含有2.49%Cu的焊缝金属再热区会促进富Cu纳米相析出,其峰值温度在500~600 ℃范围内,有效强化可达166.8 MPa[56]. ...
... [55]),在晶界上以fcc结构析出,fcc结构的富Cu纳米相强化效果较弱.在固溶强化和富Cu纳米相析出强化共同作用下,焊缝金属硬度随着Cu含量的增加而增加,但韧性变化不明显,三种焊缝金属的-10 ℃冲击功分别为117.3 J (2.49%Cu)、142.7 J (0.85%Cu)和126.6 J (0.35%Cu).含有2.49%Cu的焊缝金属再热区会促进富Cu纳米相析出,其峰值温度在500~600 ℃范围内,有效强化可达166.8 MPa[56]. ...
... [
55]
Characterization of nanoscale Cu-rich precipitates<sup>[<xref ref-type="bibr" rid="R55">55</xref>]</sup>(a) bright-field TEM image showing the Cu precipitates within matrix in reheated region ...
... [
55]
(a) bright-field TEM image showing the Cu precipitates within matrix in reheated region ...
High strength weld metal design through nanoscale copper precipitation
1
2013
... 此外,富Cu纳米相的析出强化作用也引起了研究人员的广泛关注.在α-Fe中,Cu的析出主要经历以下过程:从α-Fe过饱和固溶体中析出bcc结构的Cu团簇,随后转变为9R结构的Cu,最终形成fcc结构的ε-Cu[54].Wang等[55]设计了Cu含量分别为2.49%、0.85%和0.35%的三种焊缝金属,发现多层多道焊道间的再热作用可促进过饱和Cu元素在基体中以bcc结构弥散析出(图6[55]),在晶界上以fcc结构析出,fcc结构的富Cu纳米相强化效果较弱.在固溶强化和富Cu纳米相析出强化共同作用下,焊缝金属硬度随着Cu含量的增加而增加,但韧性变化不明显,三种焊缝金属的-10 ℃冲击功分别为117.3 J (2.49%Cu)、142.7 J (0.85%Cu)和126.6 J (0.35%Cu).含有2.49%Cu的焊缝金属再热区会促进富Cu纳米相析出,其峰值温度在500~600 ℃范围内,有效强化可达166.8 MPa[56]. ...
Dual precipitation strengthening effect of copper and niobium in high strength steel weld metal
1
1996
... 除单一种类纳米相的析出强化外,多种类型纳米相的协同共沉淀也可实现强化.Ramirez等[57]研究表明,利用富Cu纳米相与NbC纳米相的协同强化,可获得抗拉强度达900 MPa级的焊缝金属.同时,两相共沉淀能有效抑制多层多道焊过程中层间硬度的波动.然而,该研究并未评估其低温韧性.Cu和Nb元素的复合添加也会影响焊缝金属组织的演变.Yang等[58]发现,不含Cu、Nb的焊缝金属主要由针状铁素体、板条贝氏体和粒状贝氏体组成,-50 ℃冲击功为50 J.添加0.15%Cu + 0.082%Nb可显著提高其淬透性,导致组织粗化并形成马氏体,其-50 ℃冲击功降至11 J.两种焊缝金属的抗拉强度均超过950 MPa,但Cu、Nb复合添加恶化了冲击韧性. ...
Microstructure and mechanical properties of ultralow carbon high-strength steel weld metals with or without Cu-Nb addition
1
2021
... 除单一种类纳米相的析出强化外,多种类型纳米相的协同共沉淀也可实现强化.Ramirez等[57]研究表明,利用富Cu纳米相与NbC纳米相的协同强化,可获得抗拉强度达900 MPa级的焊缝金属.同时,两相共沉淀能有效抑制多层多道焊过程中层间硬度的波动.然而,该研究并未评估其低温韧性.Cu和Nb元素的复合添加也会影响焊缝金属组织的演变.Yang等[58]发现,不含Cu、Nb的焊缝金属主要由针状铁素体、板条贝氏体和粒状贝氏体组成,-50 ℃冲击功为50 J.添加0.15%Cu + 0.082%Nb可显著提高其淬透性,导致组织粗化并形成马氏体,其-50 ℃冲击功降至11 J.两种焊缝金属的抗拉强度均超过950 MPa,但Cu、Nb复合添加恶化了冲击韧性. ...
Precipitates in microalloyed ultra-high strength weld metal studied by atom probe tomography
1
2018
... Ti、Nb、V和Al多元微合金化也可明显提高焊缝金属的强度.在层间再热过程中,Ti和V元素表现出强烈的聚集倾向,而Nb在Ti-V析出相中的含量较低,但未观察到Al在全焊缝金属中聚集的现象.成分为0.10C-0.89Si-2.63Mn-0.04Ti-0.08Nb-0.02Al-0.50V的焊缝金属获得了优异的力学性能,其屈服强度达1164 MPa,抗拉强度达1272 MPa[59].多元微合金化也会恶化焊缝金属的冲击韧性.0.083C-0.85Si-2.52Mn-0.74Cr-0.91Mo-2.68Ni-0.05Cu-0.014Ti焊缝金属的屈服强度为1006 MPa,抗拉强度为1128 MPa,添加0.04%Ti + 0.023%Al + 0.079%Nb后焊缝金属的屈服强度 1050 MPa,抗拉强度 1200 MPa,但室温冲击功 20 J,-20 ℃冲击功 10 J[9]. ...
Effect of Ti addition on the microstructure and mechanical properties of weld metals in HSLA steels
2
2018
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
... [60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
Research on arc ignition control method of Tandem dual-wire arc welding
1
2021
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
Tandem双丝气保焊引弧控制方法的研究
1
2021
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
Investigations on the impact toughness of HSLA steel arc welded joints
1
2016
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
Structure-property correlation of submerged-arc and gas-metal-arc weldments in HY-100 steel
1
1987
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
Microstructural characterization of submerged-arc and gas-metal-arc weldments in HY-130 steel
1
1995
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
Comparison of microstructure and mechanical properties of ultra-narrow gap laser and gas-metal-arc welded S960 high strength steel
4
2017
... 焊接方法对焊缝金属微观组织演变至关重要.在焊条电弧焊(SMAW)工艺中,通过添加TiO2提高Ti含量虽可促进针状铁素体形成,但由于TiO2颗粒分布不均及大尺寸夹杂物(可能成为缺陷)的形成,拉伸性能和冲击韧性未见明显提升[60].TANDEM是一种高效串联的焊接系统[61],采用TANDEM系统的SAW工艺,通过添加Ti形成了更细晶粒和更高比例的针状铁素体,使屈服强度从528 MPa提高至595 MPa,-10 ℃冲击功由100 J大幅提升至180 J[60].焊缝金属中的夹杂物可分为一次夹杂物(源于熔渣/焊剂)和二次夹杂物(由脱氧剂或合金元素形成).一次夹杂物与焊接工艺相关,二次夹杂物则取决于焊缝成分、焊接热输入及凝固行为.SAW焊缝金属因过量焊剂接触导致夹杂物数量最多、面积分数最高.较大的夹杂物尺寸和较高的夹杂物密度导致SAW焊缝金属的冲击韧性较低.与SAW和活性钨极气体保护电弧焊(A-GTAW)焊缝金属相比,SMAW和FCAW焊缝金属中针状铁素体和细化组织的比例更高,导致其-60 ℃冲击韧性更高.高热输入A-GTAW焊缝金属中,先共析铁素体、分散的针状铁素体和粗晶的比例较高是导致其-60 ℃冲击韧性最低(10 J)的关键因素[62].在相同焊接热输入(2.2 kJ/mm)条件下制备的HY-100钢GMAW和SAW焊缝金属中,SAW焊缝金属的冷却速率比GMAW焊缝金属慢约40%,且夹杂物密度高出约25%.SAW焊缝金属的韧脆转变温度高于GMAW焊缝金属,这种断裂抗力差异源于微观组织的不同.较快冷速的GMAW焊缝金属中主要形成细小板条状马氏体(通常伴有自回火现象),该组织在后续多道焊过程中会进一步回火,抗脆性断裂性能最优;较慢冷速的SAW焊缝金属中则形成块状铁素体和上贝氏体组织,其中铁素体内分布着细小的碳化物/渗碳体颗粒.SAW焊缝金属中较高的夹杂物密度也可能促进奥氏体在较高温度下发生相变.块状铁素体和上贝氏体组织会恶化焊缝金属的韧性[63].在HY-130钢焊接中,GMAW焊缝金属形成了更细小的板条马氏体组织,其板条间隙中分布着残余奥氏体及孪晶马氏体.相比之下,SAW焊缝金属则主要由粗大的贝氏体组织构成,且夹杂物密度更高.GMAW焊缝金属的硬度高于SAW焊缝金属,这主要归因于其含有高位错密度的马氏体和孪晶马氏体、更细小的组织形态,以及略高的C含量(0.074%)[64].相比传统焊接方法,高能束焊能量密度极高、焊接热输入小,导致熔池极快凝固,焊接热影响区窄.采用超窄间隙激光焊(ultra-narrow gap laser welding,U-NGLW)和传统GMAW制备的焊接接头如图7[65]所示.U-NGLW焊接接头的屈服强度和抗拉强度分别为1019和1040 MPa,且所有断裂均发生在母材区域.相比之下,GMAW焊接接头的屈服强度和抗拉强度分别为903和936 MPa,所有断裂均发生在软化热影响区.U-NGLW的冷却速率远高于GMAW,导致U-NGLW熔合区主要由马氏体构成(含少量回火马氏体),GMAW焊缝金属则以铁素体为主(含少量马氏体).U-NGLW熔合区中马氏体的形成使其脆性增加,因此其冲击韧性低于GMAW焊缝金属[65]. ...
... [65]. ...
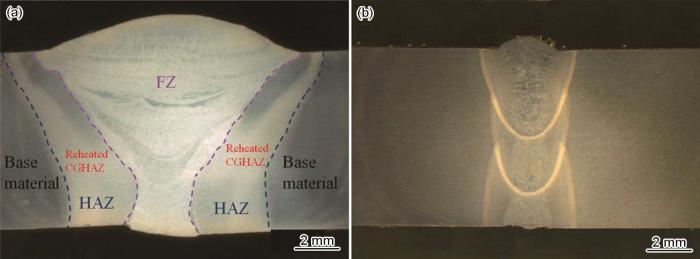
... [
65]
Cross-section profiles of the welded joints<sup>[<xref ref-type="bibr" rid="R65">65</xref>]</sup> (FZ—fusion zone, HAZ—heat affected zone, CGHAZ—coarse grained HAZ)(a) gas metal arc welding (GMAW) ...
... [
65] (FZ—fusion zone, HAZ—heat affected zone, CGHAZ—coarse grained HAZ)
(a) gas metal arc welding (GMAW) ...
Influence of oxygen content on microstructure and inclusion characteristics of Bainitic weld metals
1
2013
... 高效率和优异的全位置焊接适用性是GMAW工艺的显著特点.虽然CO2成本低廉,但其应用受限于飞溅严重、氧化损失大以及全位置焊接性能欠佳.同时,纯Ar因难以维持理想电弧稳定性,也不适用于钢的焊接.因此,实践中常选用Ar与CO2或O2的混合气体作为保护气体.在焊接过程中,保护气体与熔池发生相互作用,CO2和O2会引发氧化反应,这不仅导致合金元素烧损,还会在焊缝中形成夹杂物.CO2含量会影响夹杂物的组成,在低氧水平(小于100 × 10-6)时,夹杂物主要为Al2O3,表面覆盖一层厚厚的Cu、Mn的硫化物,组织完全为贝氏体.在中氧水平(约150 × 10-6)时,夹杂物表面始终包裹着一层薄薄的含Ti氧化物,组织几乎为针状铁素体,韧性达最大.在高氧水平(超过250 × 10-6)时,不到一半的夹杂物被含Ti氧化物覆盖,组织为贝氏体和针状铁素体的混合物[66].因此,GMAW工艺的焊接质量、生产效率和整体操作接受度在很大程度上取决于保护气体的成分.针对500 MPa级高强钢焊缝金属,发现针状铁素体的比例随着保护气中O2体积分数的增加而逐渐增加,侧板条铁素体的比例则逐渐降低,焊缝金属屈服强度、抗拉强度及-30 ℃冲击韧性随O2体积分数从2%增加到4%而增加.然而,当O2体积分数为5%时,尽管针状铁素体比例较高,但抗拉强度下降,可能是由于原奥氏体晶界的先共析铁素体作为裂纹扩展的优先路径[4].针对950 MPa级高强钢焊缝金属,保护气体CO2的体积分数从0%增至25%时,电弧氧化性增强,导致对O高亲和力的元素Mn、Si、Al、Ti显著烧损,而C、Mo、Cr、Ni含量无明显变化.纯Ar时焊缝金属组织为细小板条结构;随着CO2体积分数增加,板条结构退化,粒状结构增多,导致其冲击韧性和硬度均下降,有害影响主要源于夹杂物和粒状贝氏体含量的增加[67].安同邦等[68]分别采用95%Ar + 5%CO2、90%Ar + 10%CO2、80%Ar + 20%CO2和70%Ar + 30%CO2 (体积分数)保护气制备了1100 MPa级焊缝金属,发现随着CO2体积分数增加,焊缝金属O含量升高,合金元素烧损,导致强度、硬度下降,室温和-40 ℃冲击韧性呈先升后降趋势,如图8[68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
Microstructures of gas metal arc weld metal of 950 MPa class steel
1
2005
... 高效率和优异的全位置焊接适用性是GMAW工艺的显著特点.虽然CO2成本低廉,但其应用受限于飞溅严重、氧化损失大以及全位置焊接性能欠佳.同时,纯Ar因难以维持理想电弧稳定性,也不适用于钢的焊接.因此,实践中常选用Ar与CO2或O2的混合气体作为保护气体.在焊接过程中,保护气体与熔池发生相互作用,CO2和O2会引发氧化反应,这不仅导致合金元素烧损,还会在焊缝中形成夹杂物.CO2含量会影响夹杂物的组成,在低氧水平(小于100 × 10-6)时,夹杂物主要为Al2O3,表面覆盖一层厚厚的Cu、Mn的硫化物,组织完全为贝氏体.在中氧水平(约150 × 10-6)时,夹杂物表面始终包裹着一层薄薄的含Ti氧化物,组织几乎为针状铁素体,韧性达最大.在高氧水平(超过250 × 10-6)时,不到一半的夹杂物被含Ti氧化物覆盖,组织为贝氏体和针状铁素体的混合物[66].因此,GMAW工艺的焊接质量、生产效率和整体操作接受度在很大程度上取决于保护气体的成分.针对500 MPa级高强钢焊缝金属,发现针状铁素体的比例随着保护气中O2体积分数的增加而逐渐增加,侧板条铁素体的比例则逐渐降低,焊缝金属屈服强度、抗拉强度及-30 ℃冲击韧性随O2体积分数从2%增加到4%而增加.然而,当O2体积分数为5%时,尽管针状铁素体比例较高,但抗拉强度下降,可能是由于原奥氏体晶界的先共析铁素体作为裂纹扩展的优先路径[4].针对950 MPa级高强钢焊缝金属,保护气体CO2的体积分数从0%增至25%时,电弧氧化性增强,导致对O高亲和力的元素Mn、Si、Al、Ti显著烧损,而C、Mo、Cr、Ni含量无明显变化.纯Ar时焊缝金属组织为细小板条结构;随着CO2体积分数增加,板条结构退化,粒状结构增多,导致其冲击韧性和硬度均下降,有害影响主要源于夹杂物和粒状贝氏体含量的增加[67].安同邦等[68]分别采用95%Ar + 5%CO2、90%Ar + 10%CO2、80%Ar + 20%CO2和70%Ar + 30%CO2 (体积分数)保护气制备了1100 MPa级焊缝金属,发现随着CO2体积分数增加,焊缝金属O含量升高,合金元素烧损,导致强度、硬度下降,室温和-40 ℃冲击韧性呈先升后降趋势,如图8[68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
Influence of shielding gas composition on microstructure characteristics of 1000 MPa grade deposited metals
4
2019
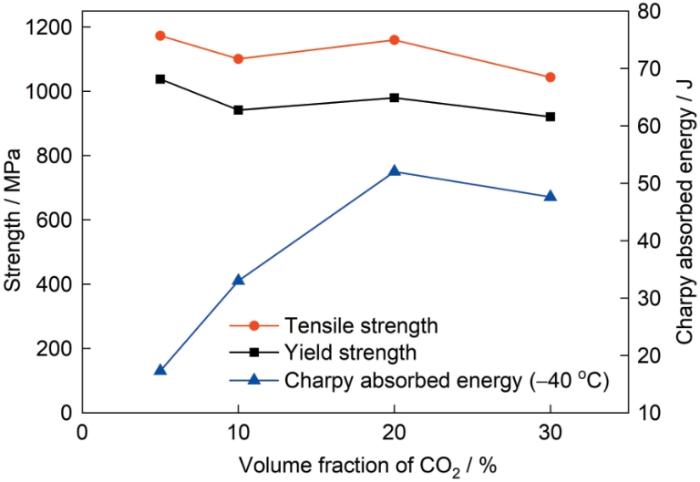
... 高效率和优异的全位置焊接适用性是GMAW工艺的显著特点.虽然CO2成本低廉,但其应用受限于飞溅严重、氧化损失大以及全位置焊接性能欠佳.同时,纯Ar因难以维持理想电弧稳定性,也不适用于钢的焊接.因此,实践中常选用Ar与CO2或O2的混合气体作为保护气体.在焊接过程中,保护气体与熔池发生相互作用,CO2和O2会引发氧化反应,这不仅导致合金元素烧损,还会在焊缝中形成夹杂物.CO2含量会影响夹杂物的组成,在低氧水平(小于100 × 10-6)时,夹杂物主要为Al2O3,表面覆盖一层厚厚的Cu、Mn的硫化物,组织完全为贝氏体.在中氧水平(约150 × 10-6)时,夹杂物表面始终包裹着一层薄薄的含Ti氧化物,组织几乎为针状铁素体,韧性达最大.在高氧水平(超过250 × 10-6)时,不到一半的夹杂物被含Ti氧化物覆盖,组织为贝氏体和针状铁素体的混合物[66].因此,GMAW工艺的焊接质量、生产效率和整体操作接受度在很大程度上取决于保护气体的成分.针对500 MPa级高强钢焊缝金属,发现针状铁素体的比例随着保护气中O2体积分数的增加而逐渐增加,侧板条铁素体的比例则逐渐降低,焊缝金属屈服强度、抗拉强度及-30 ℃冲击韧性随O2体积分数从2%增加到4%而增加.然而,当O2体积分数为5%时,尽管针状铁素体比例较高,但抗拉强度下降,可能是由于原奥氏体晶界的先共析铁素体作为裂纹扩展的优先路径[4].针对950 MPa级高强钢焊缝金属,保护气体CO2的体积分数从0%增至25%时,电弧氧化性增强,导致对O高亲和力的元素Mn、Si、Al、Ti显著烧损,而C、Mo、Cr、Ni含量无明显变化.纯Ar时焊缝金属组织为细小板条结构;随着CO2体积分数增加,板条结构退化,粒状结构增多,导致其冲击韧性和硬度均下降,有害影响主要源于夹杂物和粒状贝氏体含量的增加[67].安同邦等[68]分别采用95%Ar + 5%CO2、90%Ar + 10%CO2、80%Ar + 20%CO2和70%Ar + 30%CO2 (体积分数)保护气制备了1100 MPa级焊缝金属,发现随着CO2体积分数增加,焊缝金属O含量升高,合金元素烧损,导致强度、硬度下降,室温和-40 ℃冲击韧性呈先升后降趋势,如图8[68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
... [68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
... [
68]
Mechanical properties of weld metal with different shielding gases<sup>[<xref ref-type="bibr" rid="R68">68</xref>]</sup>Fig.8![]() <strong>2.3</strong> 焊接热输入
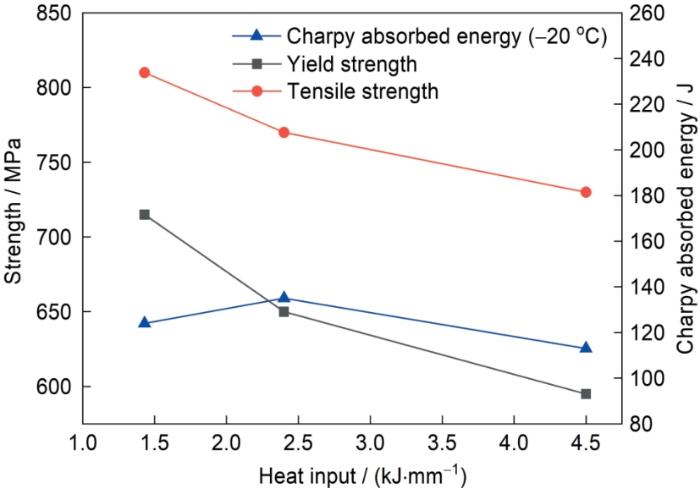
当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
... [
68]
Fig.8![]() <strong>2.3</strong> 焊接热输入
当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
保护气成分对1000MPa级高强熔敷金属组织特征的影响
4
2019
... 高效率和优异的全位置焊接适用性是GMAW工艺的显著特点.虽然CO2成本低廉,但其应用受限于飞溅严重、氧化损失大以及全位置焊接性能欠佳.同时,纯Ar因难以维持理想电弧稳定性,也不适用于钢的焊接.因此,实践中常选用Ar与CO2或O2的混合气体作为保护气体.在焊接过程中,保护气体与熔池发生相互作用,CO2和O2会引发氧化反应,这不仅导致合金元素烧损,还会在焊缝中形成夹杂物.CO2含量会影响夹杂物的组成,在低氧水平(小于100 × 10-6)时,夹杂物主要为Al2O3,表面覆盖一层厚厚的Cu、Mn的硫化物,组织完全为贝氏体.在中氧水平(约150 × 10-6)时,夹杂物表面始终包裹着一层薄薄的含Ti氧化物,组织几乎为针状铁素体,韧性达最大.在高氧水平(超过250 × 10-6)时,不到一半的夹杂物被含Ti氧化物覆盖,组织为贝氏体和针状铁素体的混合物[66].因此,GMAW工艺的焊接质量、生产效率和整体操作接受度在很大程度上取决于保护气体的成分.针对500 MPa级高强钢焊缝金属,发现针状铁素体的比例随着保护气中O2体积分数的增加而逐渐增加,侧板条铁素体的比例则逐渐降低,焊缝金属屈服强度、抗拉强度及-30 ℃冲击韧性随O2体积分数从2%增加到4%而增加.然而,当O2体积分数为5%时,尽管针状铁素体比例较高,但抗拉强度下降,可能是由于原奥氏体晶界的先共析铁素体作为裂纹扩展的优先路径[4].针对950 MPa级高强钢焊缝金属,保护气体CO2的体积分数从0%增至25%时,电弧氧化性增强,导致对O高亲和力的元素Mn、Si、Al、Ti显著烧损,而C、Mo、Cr、Ni含量无明显变化.纯Ar时焊缝金属组织为细小板条结构;随着CO2体积分数增加,板条结构退化,粒状结构增多,导致其冲击韧性和硬度均下降,有害影响主要源于夹杂物和粒状贝氏体含量的增加[67].安同邦等[68]分别采用95%Ar + 5%CO2、90%Ar + 10%CO2、80%Ar + 20%CO2和70%Ar + 30%CO2 (体积分数)保护气制备了1100 MPa级焊缝金属,发现随着CO2体积分数增加,焊缝金属O含量升高,合金元素烧损,导致强度、硬度下降,室温和-40 ℃冲击韧性呈先升后降趋势,如图8[68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
... [68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
... [
68]
Mechanical properties of weld metal with different shielding gases<sup>[<xref ref-type="bibr" rid="R68">68</xref>]</sup>Fig.8![]() <strong>2.3</strong> 焊接热输入
当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
... [
68]
Fig.8![]() <strong>2.3</strong> 焊接热输入
当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
Changes in toughness at low oxygen concentrations in steel weld metals
1
2006
... 高效率和优异的全位置焊接适用性是GMAW工艺的显著特点.虽然CO2成本低廉,但其应用受限于飞溅严重、氧化损失大以及全位置焊接性能欠佳.同时,纯Ar因难以维持理想电弧稳定性,也不适用于钢的焊接.因此,实践中常选用Ar与CO2或O2的混合气体作为保护气体.在焊接过程中,保护气体与熔池发生相互作用,CO2和O2会引发氧化反应,这不仅导致合金元素烧损,还会在焊缝中形成夹杂物.CO2含量会影响夹杂物的组成,在低氧水平(小于100 × 10-6)时,夹杂物主要为Al2O3,表面覆盖一层厚厚的Cu、Mn的硫化物,组织完全为贝氏体.在中氧水平(约150 × 10-6)时,夹杂物表面始终包裹着一层薄薄的含Ti氧化物,组织几乎为针状铁素体,韧性达最大.在高氧水平(超过250 × 10-6)时,不到一半的夹杂物被含Ti氧化物覆盖,组织为贝氏体和针状铁素体的混合物[66].因此,GMAW工艺的焊接质量、生产效率和整体操作接受度在很大程度上取决于保护气体的成分.针对500 MPa级高强钢焊缝金属,发现针状铁素体的比例随着保护气中O2体积分数的增加而逐渐增加,侧板条铁素体的比例则逐渐降低,焊缝金属屈服强度、抗拉强度及-30 ℃冲击韧性随O2体积分数从2%增加到4%而增加.然而,当O2体积分数为5%时,尽管针状铁素体比例较高,但抗拉强度下降,可能是由于原奥氏体晶界的先共析铁素体作为裂纹扩展的优先路径[4].针对950 MPa级高强钢焊缝金属,保护气体CO2的体积分数从0%增至25%时,电弧氧化性增强,导致对O高亲和力的元素Mn、Si、Al、Ti显著烧损,而C、Mo、Cr、Ni含量无明显变化.纯Ar时焊缝金属组织为细小板条结构;随着CO2体积分数增加,板条结构退化,粒状结构增多,导致其冲击韧性和硬度均下降,有害影响主要源于夹杂物和粒状贝氏体含量的增加[67].安同邦等[68]分别采用95%Ar + 5%CO2、90%Ar + 10%CO2、80%Ar + 20%CO2和70%Ar + 30%CO2 (体积分数)保护气制备了1100 MPa级焊缝金属,发现随着CO2体积分数增加,焊缝金属O含量升高,合金元素烧损,导致强度、硬度下降,室温和-40 ℃冲击韧性呈先升后降趋势,如图8[68]所示.采用80%Ar + 20%CO2制备的焊缝金属组织为不同取向的马氏体/贝氏体及少量残余奥氏体,组织形态由“平行”转向“交织”,分割细化组织,其综合性能最佳(屈服强度980 MPa,抗拉强度1160 MPa,-40 ℃冲击功52 J).因此,中低强度级别焊缝金属通过氧化物的引入刺激其内部针状铁素体的形成,使冲击韧性得到改善.而高强度级别焊缝金属,韧性与O浓度之间的关系有所不同,在低O浓度(20 × 10-6)下,微观组织主要由马氏体和贝氏体组成,韧性较好.随着O浓度增加至140 × 10-6,韧性降低,因为微观组织中没有针状铁素体,所以氧化物只是起到形核断裂的作用.在更高的O浓度(270 × 10-6)下,针状铁素体最终也会被激发,导致韧性增加,极高的O浓度(350 × 10-6)又导致韧性的降低[69]. ...
Influence of microstructural aspects on impact toughness of multi-pass submerged arc welded HSLA steel joints
3
2016
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
... [
70]
Mechanical properties of weld metal with different welding heat inputs<sup>[<xref ref-type="bibr" rid="R70">70</xref>]</sup>Fig.9![]() <strong>3</strong> 焊后热处理工艺制度
PWHT是降低焊缝金属和母材热影响区残余应力的合适技术,但它可能会引起不可预测的微观组织变化,特别是当焊缝金属具有较高含量的合金化元素时[76].因此,选择合适的PWHT参数对于在不损害焊接结构整体性能的情况下实现预期的力学性能至关重要.在PWHT过程中,保温温度和保温时间是影响焊缝金属组织和力学性能的两个最重要参数,且不同合金元素配比的焊缝金属对PWHT的响应不同.在600 ℃对焊缝金属进行1 h保温处理后发现,高Cr、Mo含量焊缝金属与高Mn、Ni含量焊缝金属在焊态(AW)下冲击韧性相当,但后者有效晶粒尺寸较小,马氏体更细小.PWHT后,高Cr、Mo含量焊缝金属韧性下降,高Mn、Ni含量焊缝金属韧性显著提升.高Cr、Mo含量促进PWHT过程中M-A组元分解和碳化物析出和粗化.这些粗化碳化物成为裂纹萌生点,对断裂韧性产生不利影响[77]. ...
... [
70]
Fig.9![]() <strong>3</strong> 焊后热处理工艺制度
PWHT是降低焊缝金属和母材热影响区残余应力的合适技术,但它可能会引起不可预测的微观组织变化,特别是当焊缝金属具有较高含量的合金化元素时[76].因此,选择合适的PWHT参数对于在不损害焊接结构整体性能的情况下实现预期的力学性能至关重要.在PWHT过程中,保温温度和保温时间是影响焊缝金属组织和力学性能的两个最重要参数,且不同合金元素配比的焊缝金属对PWHT的响应不同.在600 ℃对焊缝金属进行1 h保温处理后发现,高Cr、Mo含量焊缝金属与高Mn、Ni含量焊缝金属在焊态(AW)下冲击韧性相当,但后者有效晶粒尺寸较小,马氏体更细小.PWHT后,高Cr、Mo含量焊缝金属韧性下降,高Mn、Ni含量焊缝金属韧性显著提升.高Cr、Mo含量促进PWHT过程中M-A组元分解和碳化物析出和粗化.这些粗化碳化物成为裂纹萌生点,对断裂韧性产生不利影响[77]. ...
Effect of heat input on microstructure and performance of welded joint in 1000 MPa grade steel for construction machinery
1
2014
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
热输入对1000 MPa级工程机械用钢接头组织性能的影响
1
2014
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
Influence of cooling rate on microstructure and properties of high strength steel weld metal
1
2010
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
Influence of the heat input on the dendritic solidification structure and the mechanical properties of 2.25Cr-1Mo-0.25V submerged-arc weld metal
1
2021
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
Some investigations on microstructure and mechanical properties of submerged arc welded HSLA steel joints
1
2008
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
Hardness changes on pass-by-pass basis in HSLA 65 steel gas metal arc welds
1
2008
... 当焊接试板厚度、预热温度及道间温度一定时,焊缝金属的冷却速率主要取决于焊接热输入.随着焊接热输入的增加,焊缝金属冷却速率减小,其高温相变产物的比例相应提高.在0.08C-0.50Si-1.83Mn-1.29(Cr + Mo + Cu + Ni)-0.012Nb-0.046Ti焊缝金属中,低焊接热输入(1.43 kJ/mm)制备的焊缝金属中形成细小交错的针状铁素体,高焊接热输入(4.5 kJ/mm)下因C扩散充分导致焊缝金属内部针状铁素体粗化,使强度降低.焊缝金属在-20 ℃下始终呈现优异且稳定的冲击韧性,凸显针状铁素体的优异性能,如图9[70]所示.安同邦等[71]选取1.2、1.5和1.8 kJ/mm三种焊接热输入对1000 MPa级高强钢进行MAG焊接,发现随着焊接热输入的增大,焊缝金属中板条组织逐渐粗化,且粒状贝氏体增多,导致其冲击韧性下降.焊接热输入为1.2 kJ/mm时,由于焊缝金属内部板条贝氏体与马氏体组织呈“交织状”分布,大角度晶界占比多,且贝氏体与马氏体板条间的薄膜状残余奥氏体可抑制裂纹扩展,其-20 ℃冲击功可达71 J.对于900 MPa级高强钢焊缝金属,快速冷却时(800 ℃到500 ℃的冷却时间Δt8/5 ≈ 8~11 s),焊缝金属组织为下贝氏体和马氏体的细小混合物,夹杂着聚合贝氏体;缓慢冷却时(Δt8/5 ≈ 20 s),焊缝金属组织为粗大上贝氏体组织;中等冷却速率下(Δt8/5 ≈ 13 s),焊缝金属组织为相对细小的上、下贝氏体混合物.随着冷却时间的增加,拉伸强度,特别是屈服强度会降低.冲击韧性随冷却速率变化较小,但在非常缓慢的冷却速率下会显著降低.强度随着马氏体和下贝氏体比例的增加而增加,而粗贝氏体对强度和韧性都有不利影响.在Δt8/5 = 3~13 s时,可以期望获得高强度和良好的韧性[72].此外,焊接热输入的变化还会影响焊道间再热程度,并改变柱状晶区与再热等轴晶区的相对比例[73].一般来说,较高的焊接热输入会增大枝晶长度和枝晶间距,导致晶粒尺寸粗化[74],且焊接热输入的增加会降低焊缝金属的强度[75]. ...
Influence of welding procedure and PWHT on HSLA steel weld metals
1
2019
... PWHT是降低焊缝金属和母材热影响区残余应力的合适技术,但它可能会引起不可预测的微观组织变化,特别是当焊缝金属具有较高含量的合金化元素时[76].因此,选择合适的PWHT参数对于在不损害焊接结构整体性能的情况下实现预期的力学性能至关重要.在PWHT过程中,保温温度和保温时间是影响焊缝金属组织和力学性能的两个最重要参数,且不同合金元素配比的焊缝金属对PWHT的响应不同.在600 ℃对焊缝金属进行1 h保温处理后发现,高Cr、Mo含量焊缝金属与高Mn、Ni含量焊缝金属在焊态(AW)下冲击韧性相当,但后者有效晶粒尺寸较小,马氏体更细小.PWHT后,高Cr、Mo含量焊缝金属韧性下降,高Mn、Ni含量焊缝金属韧性显著提升.高Cr、Mo含量促进PWHT过程中M-A组元分解和碳化物析出和粗化.这些粗化碳化物成为裂纹萌生点,对断裂韧性产生不利影响[77]. ...
Influence of chemical composition on the mechanical and microstructural properties of high strength steel weld metals submitted to PWHT
1
2019
... PWHT是降低焊缝金属和母材热影响区残余应力的合适技术,但它可能会引起不可预测的微观组织变化,特别是当焊缝金属具有较高含量的合金化元素时[76].因此,选择合适的PWHT参数对于在不损害焊接结构整体性能的情况下实现预期的力学性能至关重要.在PWHT过程中,保温温度和保温时间是影响焊缝金属组织和力学性能的两个最重要参数,且不同合金元素配比的焊缝金属对PWHT的响应不同.在600 ℃对焊缝金属进行1 h保温处理后发现,高Cr、Mo含量焊缝金属与高Mn、Ni含量焊缝金属在焊态(AW)下冲击韧性相当,但后者有效晶粒尺寸较小,马氏体更细小.PWHT后,高Cr、Mo含量焊缝金属韧性下降,高Mn、Ni含量焊缝金属韧性显著提升.高Cr、Mo含量促进PWHT过程中M-A组元分解和碳化物析出和粗化.这些粗化碳化物成为裂纹萌生点,对断裂韧性产生不利影响[77]. ...
Simultaneously enhancing strength and fracture toughness via tailoring the microstructure in X80 girth weld metal
4
2024
... PWHT工艺路线也会影响焊缝金属组织和性能.AW的X80钢焊缝金属由针状铁素体、先共析铁素体、不规则M-A组元及含Ti、Mn、Si的氧化夹杂物组成.经单步回火(600 ℃下保温1.5 h后炉冷)和两步热处理(730 ℃下保温1.5 h后水淬+ 600 ℃下保温1.5 h后炉冷),焊缝金属微观组织仍以先共析铁素体和针状铁素体为主,但M-A组元消失,PWHT显著增大了针状铁素体板条宽度,并显著降低了位错密度.相较于AW,PWHT焊缝金属强度和低温断裂韧性提高,尤以两步热处理为优(抗拉强度为717 MPa,裂纹尖端张开位移(CTOD为0.23 mm).两步热处理工艺通过协同优化组织(分解M-A组元、形成稳定奥氏体、析出高密度纳米(Nb, Ti)C和细小Fe3C、降低位错密度,如图10[78]所示),赋予X80钢焊缝金属优异的强度与低温韧性组合[78]. ...
... [78]. ...
... [
78]
Schematic of the microstructure evolution of weld metal during post weld heat treatment (PWHT) process<sup>[<xref ref-type="bibr" rid="R78">78</xref>]</sup> (T600—tempering temperature at 600 <sup>o</sup>C and holding time for 1.5 h, IA730—730 <sup>o</sup>C insulation for 1.5 h and water quenched to room temperature; AF—acicular ferrite, GBF—grain boundary ferrite, M-A—martensite-austenite)Fig.10![]()
然而,PWHT并非总是带来韧性的提升.对于0.05C-1.6Mn-0.4Si-2.2Ni-0.5Mo-0.5Cr焊缝金属,经不同PWHT (分别在525、550和575 ℃下保温2 h)后,-60 ℃冲击功分别为47、34和62 J.其中575 ℃的PWHT焊缝金属表现出最优强韧性匹配(屈服强度756 MPa,抗拉强度807 MPa).相较于AW,PWHT提升了焊缝金属的强度(尤其抗拉强度),但冲击韧性普遍降低.组织分析结果表明,AW以针状铁素体为主,含少量贝氏体;575 ℃的PWHT焊缝金属组织与之相近,但出现晶界铁素体(GBF);525和550 ℃的PWHT焊缝金属则形成更多贝氏体.贝氏体含量增加导致强度升高、韧性下降,针状铁素体是提升韧性的关键组织[79].焊缝金属中的微合金元素也会显著影响其显微组织及对PWHT的响应.AW含0.028%Ti焊缝金属的冲击功(143 J)优于无Ti ( 0.01%)焊缝金属冲击功(119 J),这归因于其柱状晶区内更细的先共析铁素体及更多的针状铁素体.正火处理可消除柱状晶区,两种焊缝金属冲击韧性均提升,但含Ti焊缝金属对此过程更敏感,其冲击韧性随正火温度升高(900~1200 ℃)或900 ℃下保温时间延长而显著恶化,无Ti金属则相对稳定.含Ti金属中MnTiO3周围的奥氏体晶界和MDZ是先共析铁素体的形核位置,随后奥氏体与先共析铁素体之间的界面成为珠光体的形核位置.正火过程(尤其高温/长时)促使MnTiO3溶解,MDZ消失,形核位点减少,导致珠光体粗化,冲击韧性恶化.无Ti焊缝金属内部夹杂物没有变化,故其冲击韧性对PWHT参数变化不敏感[80]. ...
... [
78] (T600—tempering temperature at 600
oC and holding time for 1.5 h, IA730—730
oC insulation for 1.5 h and water quenched to room temperature; AF—acicular ferrite, GBF—grain boundary ferrite, M-A—martensite-austenite)
Fig.10![]()
然而,PWHT并非总是带来韧性的提升.对于0.05C-1.6Mn-0.4Si-2.2Ni-0.5Mo-0.5Cr焊缝金属,经不同PWHT (分别在525、550和575 ℃下保温2 h)后,-60 ℃冲击功分别为47、34和62 J.其中575 ℃的PWHT焊缝金属表现出最优强韧性匹配(屈服强度756 MPa,抗拉强度807 MPa).相较于AW,PWHT提升了焊缝金属的强度(尤其抗拉强度),但冲击韧性普遍降低.组织分析结果表明,AW以针状铁素体为主,含少量贝氏体;575 ℃的PWHT焊缝金属组织与之相近,但出现晶界铁素体(GBF);525和550 ℃的PWHT焊缝金属则形成更多贝氏体.贝氏体含量增加导致强度升高、韧性下降,针状铁素体是提升韧性的关键组织[79].焊缝金属中的微合金元素也会显著影响其显微组织及对PWHT的响应.AW含0.028%Ti焊缝金属的冲击功(143 J)优于无Ti ( 0.01%)焊缝金属冲击功(119 J),这归因于其柱状晶区内更细的先共析铁素体及更多的针状铁素体.正火处理可消除柱状晶区,两种焊缝金属冲击韧性均提升,但含Ti焊缝金属对此过程更敏感,其冲击韧性随正火温度升高(900~1200 ℃)或900 ℃下保温时间延长而显著恶化,无Ti金属则相对稳定.含Ti金属中MnTiO3周围的奥氏体晶界和MDZ是先共析铁素体的形核位置,随后奥氏体与先共析铁素体之间的界面成为珠光体的形核位置.正火过程(尤其高温/长时)促使MnTiO3溶解,MDZ消失,形核位点减少,导致珠光体粗化,冲击韧性恶化.无Ti焊缝金属内部夹杂物没有变化,故其冲击韧性对PWHT参数变化不敏感[80]. ...
Effect of post-weld heat treatment on mechanical and microstructural properties of high strength steel weld metal
1
2024
... 然而,PWHT并非总是带来韧性的提升.对于0.05C-1.6Mn-0.4Si-2.2Ni-0.5Mo-0.5Cr焊缝金属,经不同PWHT (分别在525、550和575 ℃下保温2 h)后,-60 ℃冲击功分别为47、34和62 J.其中575 ℃的PWHT焊缝金属表现出最优强韧性匹配(屈服强度756 MPa,抗拉强度807 MPa).相较于AW,PWHT提升了焊缝金属的强度(尤其抗拉强度),但冲击韧性普遍降低.组织分析结果表明,AW以针状铁素体为主,含少量贝氏体;575 ℃的PWHT焊缝金属组织与之相近,但出现晶界铁素体(GBF);525和550 ℃的PWHT焊缝金属则形成更多贝氏体.贝氏体含量增加导致强度升高、韧性下降,针状铁素体是提升韧性的关键组织[79].焊缝金属中的微合金元素也会显著影响其显微组织及对PWHT的响应.AW含0.028%Ti焊缝金属的冲击功(143 J)优于无Ti ( 0.01%)焊缝金属冲击功(119 J),这归因于其柱状晶区内更细的先共析铁素体及更多的针状铁素体.正火处理可消除柱状晶区,两种焊缝金属冲击韧性均提升,但含Ti焊缝金属对此过程更敏感,其冲击韧性随正火温度升高(900~1200 ℃)或900 ℃下保温时间延长而显著恶化,无Ti金属则相对稳定.含Ti金属中MnTiO3周围的奥氏体晶界和MDZ是先共析铁素体的形核位置,随后奥氏体与先共析铁素体之间的界面成为珠光体的形核位置.正火过程(尤其高温/长时)促使MnTiO3溶解,MDZ消失,形核位点减少,导致珠光体粗化,冲击韧性恶化.无Ti焊缝金属内部夹杂物没有变化,故其冲击韧性对PWHT参数变化不敏感[80]. ...
Effects of normalizing processes on microstructure and impact toughness in Ti-bearing weld metal of multilayer MAG welded HSLA Steel
1
2013
... 然而,PWHT并非总是带来韧性的提升.对于0.05C-1.6Mn-0.4Si-2.2Ni-0.5Mo-0.5Cr焊缝金属,经不同PWHT (分别在525、550和575 ℃下保温2 h)后,-60 ℃冲击功分别为47、34和62 J.其中575 ℃的PWHT焊缝金属表现出最优强韧性匹配(屈服强度756 MPa,抗拉强度807 MPa).相较于AW,PWHT提升了焊缝金属的强度(尤其抗拉强度),但冲击韧性普遍降低.组织分析结果表明,AW以针状铁素体为主,含少量贝氏体;575 ℃的PWHT焊缝金属组织与之相近,但出现晶界铁素体(GBF);525和550 ℃的PWHT焊缝金属则形成更多贝氏体.贝氏体含量增加导致强度升高、韧性下降,针状铁素体是提升韧性的关键组织[79].焊缝金属中的微合金元素也会显著影响其显微组织及对PWHT的响应.AW含0.028%Ti焊缝金属的冲击功(143 J)优于无Ti ( 0.01%)焊缝金属冲击功(119 J),这归因于其柱状晶区内更细的先共析铁素体及更多的针状铁素体.正火处理可消除柱状晶区,两种焊缝金属冲击韧性均提升,但含Ti焊缝金属对此过程更敏感,其冲击韧性随正火温度升高(900~1200 ℃)或900 ℃下保温时间延长而显著恶化,无Ti金属则相对稳定.含Ti金属中MnTiO3周围的奥氏体晶界和MDZ是先共析铁素体的形核位置,随后奥氏体与先共析铁素体之间的界面成为珠光体的形核位置.正火过程(尤其高温/长时)促使MnTiO3溶解,MDZ消失,形核位点减少,导致珠光体粗化,冲击韧性恶化.无Ti焊缝金属内部夹杂物没有变化,故其冲击韧性对PWHT参数变化不敏感[80]. ...
Effect of tempering temperature on the microstructural evolution and properties of 800 MPa grade low-carbon bainite-deposited metals
6
2022
... 除了对基体组织的影响,PWHT还会显著促进不同种类析出相的形成.将0.061C-0.32Si-0.93Mn-0.36Cr-4.99Ni-0.67Mo焊缝金属分别在530、570和610 ℃保温2 h后空冷至室温,焊缝金属屈服强度均在850 MPa以上.当焊后热处理温度为530 ℃时,原奥氏体晶界上形成少量的小尺寸M3C型碳化物,如图11a[81]所示,作为裂纹源,促使裂纹沿原奥氏体晶界扩展,但沿晶断裂区域相对较少.当焊后热处理温度升高到570 ℃时,原奥氏体晶界的M3C型碳化物数量和尺寸均明显增加,如图11b[81]所示,促使裂纹沿原奥氏体晶界扩展,沿晶断裂区域相对较多,焊缝金属冲击韧性明显恶化.当焊后热处理温度升高到610 ℃时,焊缝金属中原奥氏体晶界处M3C型碳化物尺寸继续增加,并且在原奥氏体晶界和晶内的板条界面处形成大量M2C型碳化物,如图11c和d[81]所示,虽然也存在明显的沿晶断裂区域,但由于枝晶间薄膜状逆变奥氏体的存在可以有效阻碍裂纹的扩展,使焊缝金属冲击韧性得到改善[81]. ...
... [81]所示,促使裂纹沿原奥氏体晶界扩展,沿晶断裂区域相对较多,焊缝金属冲击韧性明显恶化.当焊后热处理温度升高到610 ℃时,焊缝金属中原奥氏体晶界处M3C型碳化物尺寸继续增加,并且在原奥氏体晶界和晶内的板条界面处形成大量M2C型碳化物,如图11c和d[81]所示,虽然也存在明显的沿晶断裂区域,但由于枝晶间薄膜状逆变奥氏体的存在可以有效阻碍裂纹的扩展,使焊缝金属冲击韧性得到改善[81]. ...
... [81]所示,虽然也存在明显的沿晶断裂区域,但由于枝晶间薄膜状逆变奥氏体的存在可以有效阻碍裂纹的扩展,使焊缝金属冲击韧性得到改善[81]. ...
... [81]. ...
... [
81]
Precipitates evolution of weld metal during PWHT process<sup>[<xref ref-type="bibr" rid="R81">81</xref>]</sup> (PAGB—prior austenite grain boundary; black arrows show the PAGB, purple arrows show <i>M</i><sub>3</sub>C precipitates, and green arrows show <i>M</i><sub>2</sub>C precipitates)(a) 530 ℃ insulation for 2 h (b) 570 ℃ insulation for 2 h (c, d) 610 ℃ insulation for 2 h ...
... [
81] (PAGB—prior austenite grain boundary; black arrows show the PAGB, purple arrows show
M3C precipitates, and green arrows show
M2C precipitates)
(a) 530 ℃ insulation for 2 h (b) 570 ℃ insulation for 2 h (c, d) 610 ℃ insulation for 2 h ...
Influence of inter-dendritic segregation on the precipitation behaviour and mechanical properties in a vanadium-containing Fe-Cr-Ni-Mo weld metal
8
2020
... 在此基础上,研究了V含量分别为 0.005% (V00)、0.10% (V10)和0.18% (V20)的Fe-Cr-Ni-Mo系焊缝金属在3种不同PWHT (550 ℃回火2 h,600 ℃回火2 h,640 ℃回火2 h)下纳米级析出相析出行为及其析出强化的效果[82~84].相同PWHT下,随着V含量的增加,焊缝金属强度增加,冲击韧性降低.随着PWHT温度升高,焊缝金属冲击韧性得到改善,但屈服强度和抗拉强度降低.C元素扩散速率快,可在焊缝金属冷却过程中扩散均匀,但在PWHT过程中受到枝晶间强碳化物形成元素的吸引,C元素会发生上坡扩散,影响焊缝金属相析出行为,如图12a和b[82]所示.100~400 nm的大尺寸析出相主要在枝晶干区域析出,如图12c、g和k[82]所示.这些条状和椭球状的大尺寸析出相为正交结构的M3C碳化物,如图12f、j和n所示[82].枝晶间区域主要析出纳米相,如图12d、h和l[82]所示.V00焊缝金属枝晶间纳米相为hcp结构的M2C碳化物,而V10和V20焊缝金属枝晶间纳米相为fcc结构的MC碳化物,如图12e、i和m[82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
... [82]所示.100~400 nm的大尺寸析出相主要在枝晶干区域析出,如图12c、g和k[82]所示.这些条状和椭球状的大尺寸析出相为正交结构的M3C碳化物,如图12f、j和n所示[82].枝晶间区域主要析出纳米相,如图12d、h和l[82]所示.V00焊缝金属枝晶间纳米相为hcp结构的M2C碳化物,而V10和V20焊缝金属枝晶间纳米相为fcc结构的MC碳化物,如图12e、i和m[82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
... [82]所示.这些条状和椭球状的大尺寸析出相为正交结构的M3C碳化物,如图12f、j和n所示[82].枝晶间区域主要析出纳米相,如图12d、h和l[82]所示.V00焊缝金属枝晶间纳米相为hcp结构的M2C碳化物,而V10和V20焊缝金属枝晶间纳米相为fcc结构的MC碳化物,如图12e、i和m[82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
... [82].枝晶间区域主要析出纳米相,如图12d、h和l[82]所示.V00焊缝金属枝晶间纳米相为hcp结构的M2C碳化物,而V10和V20焊缝金属枝晶间纳米相为fcc结构的MC碳化物,如图12e、i和m[82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
... [82]所示.V00焊缝金属枝晶间纳米相为hcp结构的M2C碳化物,而V10和V20焊缝金属枝晶间纳米相为fcc结构的MC碳化物,如图12e、i和m[82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
... [82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
... [
82]
Electron probe microanalyses of V20 weld metal in as-welded (AW) (a) and PWHT (b) conditions, and characterization of precipitates of weld metal of V00 (c-f), V10 (g-j), and V20 (k-n) PWHT specimens<sup>[<xref ref-type="bibr" rid="R82">82</xref>]</sup> (ID—inter-dendritic, V00—V content is less than 0.005%, V10—V content is 0.10%, V20—V content is 0.18%. A representative local area containing <i>M</i><sub>3</sub>C carbides in the dendritic core region is marked by the blue dashed outline; a representative local area containing nanoscale carbides (<i>M</i>C or <i>M</i><sub>2</sub>C carbides) in the ID region is marked by the red solid outline)Fig.12![]()
PWHT温度对不同成分体系焊缝金属的强度和韧性影响趋势不同.将0.051C-1.59Mn-0.55Si-0.34Cr-0.37Mo-2.08Ni的GMAW焊缝金属分别在520、580和620 ℃保温2 h后以100 ℃/h冷速冷却.与前述含V焊缝金属随温度升高韧性得到改善不同,随着PWHT温度升高,焊缝金属抗拉强度和屈服强度(均大于690 MPa)及冲击韧性均降低.AW焊缝金属-20 ℃冲击功 120 J,而620 ℃的PWHT焊缝金属-20 ℃冲击功不到AW焊缝金属-20 ℃冲击功的一半.AW焊缝金属组织为马氏体/贝氏体混合结构,含少量细小(Fe, Mn)3C碳化物(源于后续焊道再热);520 ℃的PWHT焊缝金属组织为回火马氏体/贝氏体;620 ℃的PWHT焊缝金属组织中由于进行了充分回火,先前的马氏体和贝氏体难以区分,且晶界处粗大(Fe, Mn)3C碳化物显著增多.尽管杂质元素在晶界偏析可能引发脆化,但断口呈穿晶解理特征(含少量韧窝),如图13a[85]所示,表明晶界并未发生明显弱化.因此,强度和韧性劣化的主因是PWHT温度升高促使(Fe, Mn)3C碳化物粗化并富集晶界,直接诱发脆性穿晶断裂(图13b[85]).为了进一步提高焊缝金属的强度,Guo等[86]向焊缝金属中大量添加Cr元素的同时加入了W元素,0.25C-0.83Si-0.72Mn-3.04Cr-0.78Mo-0.93W-0.18V-1.2Ni的AW焊缝金属由交错马氏体板条和残余奥氏体(面积分数约3%)组成,其冲击能量为44~51 J,屈服强度为1019 MPa,抗拉强度为1368 MPa.经PWHT (845 ℃保温5.6 h后油淬+ 210 ℃保温7.6 h后油冷),焊缝金属微观组织发生显著转变.845 ℃保温5.6 h后油淬形成板条马氏体,回火阶段生成C含量较低的回火马氏体,残余奥氏体面积分数降至0.2%.此过程使屈服强度和抗拉强度分别提升至1330和1685 MPa,但冲击功(U形缺口)降至32~33 J.强度提升源于第二相MoWC2析出强化,尽管PWHT消除了AW偏析的负面影响,但残余奥氏体提供的韧性缓冲作用因其含量降低而丧失,导致冲击功总体降低[86]. ...
... [
82] (ID—inter-dendritic, V00—V content is less than 0.005%, V10—V content is 0.10%, V20—V content is 0.18%. A representative local area containing
M3C carbides in the dendritic core region is marked by the blue dashed outline; a representative local area containing nanoscale carbides (
MC or
M2C carbides) in the ID region is marked by the red solid outline)
Fig.12![]()
PWHT温度对不同成分体系焊缝金属的强度和韧性影响趋势不同.将0.051C-1.59Mn-0.55Si-0.34Cr-0.37Mo-2.08Ni的GMAW焊缝金属分别在520、580和620 ℃保温2 h后以100 ℃/h冷速冷却.与前述含V焊缝金属随温度升高韧性得到改善不同,随着PWHT温度升高,焊缝金属抗拉强度和屈服强度(均大于690 MPa)及冲击韧性均降低.AW焊缝金属-20 ℃冲击功 120 J,而620 ℃的PWHT焊缝金属-20 ℃冲击功不到AW焊缝金属-20 ℃冲击功的一半.AW焊缝金属组织为马氏体/贝氏体混合结构,含少量细小(Fe, Mn)3C碳化物(源于后续焊道再热);520 ℃的PWHT焊缝金属组织为回火马氏体/贝氏体;620 ℃的PWHT焊缝金属组织中由于进行了充分回火,先前的马氏体和贝氏体难以区分,且晶界处粗大(Fe, Mn)3C碳化物显著增多.尽管杂质元素在晶界偏析可能引发脆化,但断口呈穿晶解理特征(含少量韧窝),如图13a[85]所示,表明晶界并未发生明显弱化.因此,强度和韧性劣化的主因是PWHT温度升高促使(Fe, Mn)3C碳化物粗化并富集晶界,直接诱发脆性穿晶断裂(图13b[85]).为了进一步提高焊缝金属的强度,Guo等[86]向焊缝金属中大量添加Cr元素的同时加入了W元素,0.25C-0.83Si-0.72Mn-3.04Cr-0.78Mo-0.93W-0.18V-1.2Ni的AW焊缝金属由交错马氏体板条和残余奥氏体(面积分数约3%)组成,其冲击能量为44~51 J,屈服强度为1019 MPa,抗拉强度为1368 MPa.经PWHT (845 ℃保温5.6 h后油淬+ 210 ℃保温7.6 h后油冷),焊缝金属微观组织发生显著转变.845 ℃保温5.6 h后油淬形成板条马氏体,回火阶段生成C含量较低的回火马氏体,残余奥氏体面积分数降至0.2%.此过程使屈服强度和抗拉强度分别提升至1330和1685 MPa,但冲击功(U形缺口)降至32~33 J.强度提升源于第二相MoWC2析出强化,尽管PWHT消除了AW偏析的负面影响,但残余奥氏体提供的韧性缓冲作用因其含量降低而丧失,导致冲击功总体降低[86]. ...
Effect of inhomogeneity on the microstructural evolution and mechanical behaviour of a vanadium-containing Fe-Cr-Ni-Mo weld metal
0
2021
Influence of vanadium content on the precipitation evolution and mechanical properties of high-strength Fe-Cr-Ni-Mo weld metal
1
2020
... 在此基础上,研究了V含量分别为 0.005% (V00)、0.10% (V10)和0.18% (V20)的Fe-Cr-Ni-Mo系焊缝金属在3种不同PWHT (550 ℃回火2 h,600 ℃回火2 h,640 ℃回火2 h)下纳米级析出相析出行为及其析出强化的效果[82~84].相同PWHT下,随着V含量的增加,焊缝金属强度增加,冲击韧性降低.随着PWHT温度升高,焊缝金属冲击韧性得到改善,但屈服强度和抗拉强度降低.C元素扩散速率快,可在焊缝金属冷却过程中扩散均匀,但在PWHT过程中受到枝晶间强碳化物形成元素的吸引,C元素会发生上坡扩散,影响焊缝金属相析出行为,如图12a和b[82]所示.100~400 nm的大尺寸析出相主要在枝晶干区域析出,如图12c、g和k[82]所示.这些条状和椭球状的大尺寸析出相为正交结构的M3C碳化物,如图12f、j和n所示[82].枝晶间区域主要析出纳米相,如图12d、h和l[82]所示.V00焊缝金属枝晶间纳米相为hcp结构的M2C碳化物,而V10和V20焊缝金属枝晶间纳米相为fcc结构的MC碳化物,如图12e、i和m[82]所示.由于在一定的基体C浓度下,纳米级MC碳化物的形核驱动力大于M2C碳化物,因此,V10和V20焊缝金属枝晶间没有析出M2C碳化物.此外,由于MC碳化物的形核率更高,导致V10与V20焊缝金属枝晶间尺寸小于10 nm的MC碳化物面积分数比V00焊缝金属枝晶间纳米级M2C碳化物面积分数大. ...
Revealing the embrittlement phenomena after post-weld heat treatment of high-strength weld metal using high-resolution microscopy
4
2024
... PWHT温度对不同成分体系焊缝金属的强度和韧性影响趋势不同.将0.051C-1.59Mn-0.55Si-0.34Cr-0.37Mo-2.08Ni的GMAW焊缝金属分别在520、580和620 ℃保温2 h后以100 ℃/h冷速冷却.与前述含V焊缝金属随温度升高韧性得到改善不同,随着PWHT温度升高,焊缝金属抗拉强度和屈服强度(均大于690 MPa)及冲击韧性均降低.AW焊缝金属-20 ℃冲击功 120 J,而620 ℃的PWHT焊缝金属-20 ℃冲击功不到AW焊缝金属-20 ℃冲击功的一半.AW焊缝金属组织为马氏体/贝氏体混合结构,含少量细小(Fe, Mn)3C碳化物(源于后续焊道再热);520 ℃的PWHT焊缝金属组织为回火马氏体/贝氏体;620 ℃的PWHT焊缝金属组织中由于进行了充分回火,先前的马氏体和贝氏体难以区分,且晶界处粗大(Fe, Mn)3C碳化物显著增多.尽管杂质元素在晶界偏析可能引发脆化,但断口呈穿晶解理特征(含少量韧窝),如图13a[85]所示,表明晶界并未发生明显弱化.因此,强度和韧性劣化的主因是PWHT温度升高促使(Fe, Mn)3C碳化物粗化并富集晶界,直接诱发脆性穿晶断裂(图13b[85]).为了进一步提高焊缝金属的强度,Guo等[86]向焊缝金属中大量添加Cr元素的同时加入了W元素,0.25C-0.83Si-0.72Mn-3.04Cr-0.78Mo-0.93W-0.18V-1.2Ni的AW焊缝金属由交错马氏体板条和残余奥氏体(面积分数约3%)组成,其冲击能量为44~51 J,屈服强度为1019 MPa,抗拉强度为1368 MPa.经PWHT (845 ℃保温5.6 h后油淬+ 210 ℃保温7.6 h后油冷),焊缝金属微观组织发生显著转变.845 ℃保温5.6 h后油淬形成板条马氏体,回火阶段生成C含量较低的回火马氏体,残余奥氏体面积分数降至0.2%.此过程使屈服强度和抗拉强度分别提升至1330和1685 MPa,但冲击功(U形缺口)降至32~33 J.强度提升源于第二相MoWC2析出强化,尽管PWHT消除了AW偏析的负面影响,但残余奥氏体提供的韧性缓冲作用因其含量降低而丧失,导致冲击功总体降低[86]. ...
... [85]).为了进一步提高焊缝金属的强度,Guo等[86]向焊缝金属中大量添加Cr元素的同时加入了W元素,0.25C-0.83Si-0.72Mn-3.04Cr-0.78Mo-0.93W-0.18V-1.2Ni的AW焊缝金属由交错马氏体板条和残余奥氏体(面积分数约3%)组成,其冲击能量为44~51 J,屈服强度为1019 MPa,抗拉强度为1368 MPa.经PWHT (845 ℃保温5.6 h后油淬+ 210 ℃保温7.6 h后油冷),焊缝金属微观组织发生显著转变.845 ℃保温5.6 h后油淬形成板条马氏体,回火阶段生成C含量较低的回火马氏体,残余奥氏体面积分数降至0.2%.此过程使屈服强度和抗拉强度分别提升至1330和1685 MPa,但冲击功(U形缺口)降至32~33 J.强度提升源于第二相MoWC2析出强化,尽管PWHT消除了AW偏析的负面影响,但残余奥氏体提供的韧性缓冲作用因其含量降低而丧失,导致冲击功总体降低[86]. ...
... [
85]
Impact fractures of weld metal (620 <sup>o</sup>C)<sup>[<xref ref-type="bibr" rid="R85">85</xref>]</sup>(a) surface (b) cross-section ...
... [
85]
(a) surface (b) cross-section ...
Influence mechanism of PWHT on strength and toughness of deposited metal with 1500 MPa grade ultra-high strength steel welding wire
2
2025
... PWHT温度对不同成分体系焊缝金属的强度和韧性影响趋势不同.将0.051C-1.59Mn-0.55Si-0.34Cr-0.37Mo-2.08Ni的GMAW焊缝金属分别在520、580和620 ℃保温2 h后以100 ℃/h冷速冷却.与前述含V焊缝金属随温度升高韧性得到改善不同,随着PWHT温度升高,焊缝金属抗拉强度和屈服强度(均大于690 MPa)及冲击韧性均降低.AW焊缝金属-20 ℃冲击功 120 J,而620 ℃的PWHT焊缝金属-20 ℃冲击功不到AW焊缝金属-20 ℃冲击功的一半.AW焊缝金属组织为马氏体/贝氏体混合结构,含少量细小(Fe, Mn)3C碳化物(源于后续焊道再热);520 ℃的PWHT焊缝金属组织为回火马氏体/贝氏体;620 ℃的PWHT焊缝金属组织中由于进行了充分回火,先前的马氏体和贝氏体难以区分,且晶界处粗大(Fe, Mn)3C碳化物显著增多.尽管杂质元素在晶界偏析可能引发脆化,但断口呈穿晶解理特征(含少量韧窝),如图13a[85]所示,表明晶界并未发生明显弱化.因此,强度和韧性劣化的主因是PWHT温度升高促使(Fe, Mn)3C碳化物粗化并富集晶界,直接诱发脆性穿晶断裂(图13b[85]).为了进一步提高焊缝金属的强度,Guo等[86]向焊缝金属中大量添加Cr元素的同时加入了W元素,0.25C-0.83Si-0.72Mn-3.04Cr-0.78Mo-0.93W-0.18V-1.2Ni的AW焊缝金属由交错马氏体板条和残余奥氏体(面积分数约3%)组成,其冲击能量为44~51 J,屈服强度为1019 MPa,抗拉强度为1368 MPa.经PWHT (845 ℃保温5.6 h后油淬+ 210 ℃保温7.6 h后油冷),焊缝金属微观组织发生显著转变.845 ℃保温5.6 h后油淬形成板条马氏体,回火阶段生成C含量较低的回火马氏体,残余奥氏体面积分数降至0.2%.此过程使屈服强度和抗拉强度分别提升至1330和1685 MPa,但冲击功(U形缺口)降至32~33 J.强度提升源于第二相MoWC2析出强化,尽管PWHT消除了AW偏析的负面影响,但残余奥氏体提供的韧性缓冲作用因其含量降低而丧失,导致冲击功总体降低[86]. ...
... [86]. ...