



图1
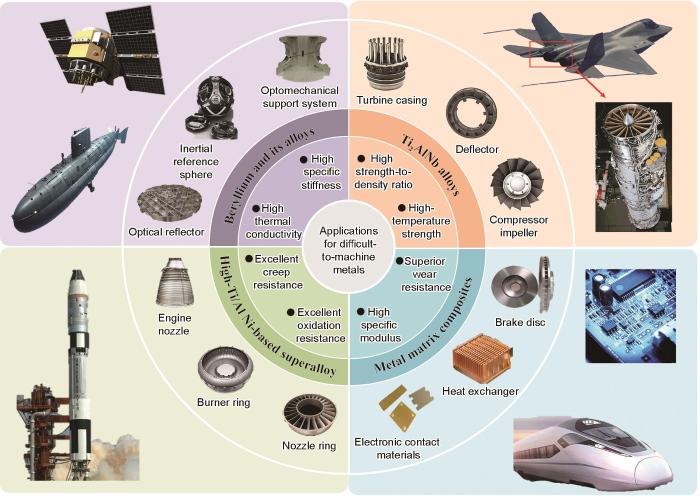
热等静压(HIP)作为一种能够实现构件成形的先进粉末冶金技术,以Ar气或N2为传压介质,通过模具控形和计算机模拟,在900~2000 ℃、100~200 MPa的高温高压环境中对密闭模具(外层模具为包套、内部模具为型芯)中的构件施加各向均衡压力,实现松散粉末的快速致密和零件的近净成形。热等静压构件具备组织细小、成分均匀、致密度高等特点,力学性能接近锻件水平,已成为航空航天、武器装备等关键领域不可或缺的成形工艺,是难加工金属复杂构件高效高质成形最具潜力和前景的技术之一[4]。
在HIP成形过程中,包套中的粉末从约64%的振实密度变为近全致密,包套发生超30%的非规则体积收缩[5]。设计出准确包套结构是获取高近净成形度的基础,但准确包套构型面通常呈现异形非线性特征。传统包套通过机械加工并焊接拼合而成,需要使用精密加工设备,生产周期长,制造成本高。此外,分体加工的包套必须设计焊接边,牺牲了设计准度,降低了构件近净成形度。型芯是控制HIP构件内腔尺寸精度的关键,但传统碳钢等金属型芯在HIP高温高压条件下强度显著降低,易发生塑性变形,难以保证成形零件内腔精度,且酸腐蚀去除效率低、环境污染大。
自2006年初,本团队与英国伯明翰大学在华中科技大学联合成立了中英先进材料及成形技术联合实验室,在“两机”专项、欧盟“地平线2020”计划、国家自然科学基金等项目支持下,开展了难成形金属构件的HIP成形方法基础理论与应用技术研究。结合本团队在增材制造(AM)方面的技术基础和优势,提出了增材制造/热等静压融合技术路线,增材成形了复杂随形金属包套和高刚易溶失陶瓷型芯(图2),解决了传统包套和型芯面临的问题,以期实现HIP由近净成形(几何形状接近最终产品)跃升至近终成形(几何形状极为接近,甚至直接达到产品最终状态)。
图2
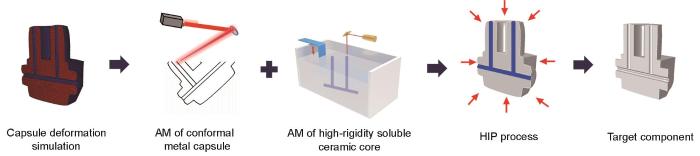
图2
增材制造/热等静压(AM/HIP)融合技术示意图
Fig.2
Schematic of additive manufacturing/hot isostatic pressing (AM/HIP) integrated process
本文系统梳理了增材制造与热等静压融合技术的研究现状和发展趋势。重点围绕Be及铍合金、Ti2AlNb合金、高Ti/Al含量镍基高温合金以及金属基复合材料等四类典型难加工材料,探讨其目前加工成形中面临的难点。系统分析了引入增材制造对模拟仿真、包套设计、金属包套和陶瓷型芯加工等方面带来的新挑战,总结了现阶段的关键突破和瓶颈问题,并对未来技术发展方向提出展望。本文旨在为热等静压成形技术的创新发展提供理论支撑和实践路径,拓展其在难成形材料复杂构件近终成形中的应用,以期为我国航空航天、国防装备等重点领域核心部件的制造提供技术助力。
1 难成形材料的特点与应用
Be及铍合金、Ti2AlNb合金、高Ti/Al含量镍基高温合金和金属基复合材料是本团队在多年研究中总结出的适于高近净度热等静压成形的四类难加工金属。本节详细介绍了每种材料的性能特点、应用领域和加工现状,并从组织均一性、加工时间、加工复杂度、材料利用率、后处理成本、力学性能六个维度对比了AM/HIP工艺与精密铸造、直接增材制造、粉末冶金+机加工工艺的优缺点。
1.1 金属Be及铍合金
Be作为战略性关键材料,对我国国防安全和高端制造业具有不可替代的作用。其兼具轻质(1.842 g/cm3,是Al的2/3)、高刚(约300 GPa,是钢的1.5倍)、优异的热稳定性、特殊的光学性能等特点。在航空航天、高能物理、核能武器等领域有着不可替代的重要作用,是我国高新产业发展的保障性资源和战略性材料之一。美国国防部报告[6]称,Be对于核武器及国防武器的生产至关重要,是对战争具有转折性意义的战略基础物资和材料。
Be及铍合金在众多高技术装备中发挥着核心作用。以美国F-35战斗机的光电瞄准系统(EOTS)为例,其支架采用Be-Al合金,在承受15 g极端加速度的条件下,仍可实现微米级的形变控制,同时成功减重40%[6]。此外,美国的“大力神”“和平卫士”等陆基洲际导弹,以及“北极星”“海神”等潜射导弹,其高精度陀螺仪组件和惯性导航平台均采用铍材制造,以确保导航精度[6]。在半导体制造装备中,Be凭借其高导热和低热膨胀的特性,成为极紫外(EUV)光刻机的镜面基板材料,其热变形可控制在纳米量级(如0.8 nm/cm),为ASML EUV光刻机中先进制程芯片的制造提供关键支持[9]。在核能领域,Be因其良好的抗热震性能和低原子序数,是“欧洲联合环”Tokamak核聚变装置的第一壁材料,能够承受每秒上千次、峰值功率密度达20 MW/m2的瞬态等离子体热冲击[10]。在空间探索领域,金属Be凭借其轻质、高刚度和在深空低温环境下卓越的尺寸稳定性和高红外反射率等特性,成为美国国家航空航天局James Webb空间望远镜主镜的制造材料[6]。
1.2 Ti2AlNb合金
Ti2AlNb合金的化学成分(原子分数,%)为:Ti 45⁓60,Al 20⁓30,Nb 18⁓30,是一种比强度高、高温强度及抗蠕变能力优异的金属间化合物,被视为极具工程应用前景的下一代轻质高温材料,对我国发展高推重比航空发动机及高超音速飞行器具有重要的战略意义[11]。Ti2AlNb合金的使用温度可达600⁓750 ℃,突破传统钛合金服役温度(600 ℃)的上限,可有效替代传统钛合金,并显著提升部件耐温能力[12]。Ti2AlNb合金的密度仅为5.0⁓5.8 g/cm3,约为镍基高温合金的60%,在减重方面具有巨大优势[13];其600 ℃屈服强度可达1050 MPa,与GH4169高温合金相当;此外,其650 ℃下平均氧化速率仅为0.020 g/(m2·h),满足高标准的抗氧化要求[14]。
1.3 高Ti/Al含量镍基高温合金
高Ti/Al含量镍基高温合金的性能优势源于其以γʹ相为核心的强化机制。合金中高Ti/Al含量使得γʹ相的体积分数提升至40%~70%。γʹ相以共格形式在γ基体中均匀析出,能有效阻碍位错运动,增加合金高温强度。通过精确调控Ti∶Al比例,可优化γʹ相的固溶温度、晶格错配度及组织稳定性,进而平衡合金的强度、塑性及环境抗力。此外,可通过添加Cr、Co、Mo、W、Ta等元素,进一步强化晶界,增强固溶强化效果,从而协同提升材料的高温性能[20]。
高Ti/Al含量镍基高温合金力学性能优异,是航空发动机和能源领域关键部件的重要候选材料。例如,在第四、五代大推力涡扇发动机中,高压涡轮在服役过程中承受了极高的燃气温度,因此通常采用高Ti/Al含量镍基高温合金(如国内的FGH97合金),保障涡轮的持久强度和抗热疲劳性能[21];高Ti/Al含量镍基高温合金抗氧化性优异,采用其制备燃烧室和导向叶片等部件可确保部件的长期服役可靠性。此外,国内研制的K4750等高Ti/Al含量镍基高温合金已成功应用于“太行”系列航空发动机,支撑了国产动力装备的自主发展[22]。在能源领域,采用GH4710等高Ti/Al含量镍基高温合金制造的超临界电站锅炉过热器,可在700 ℃、37.5 MPa条件下稳定运行,热效率提升50%[23]。
1.4 金属基复合材料
金属基复合材料将金属基体与高性能增强相复合,兼具基体的韧性和导热性,以及增强相的高强度、高刚度等特性,综合性能远超单一材料。例如,金属Al或铝合金为基体的SiC颗粒增强铝基(SiCp/Al)复合材料,通过引入SiC颗粒作为增强体,材料表现出高热导率(> 200 W/(m·K))、可调热膨胀系数((6.5~12.5) × 10-6 K-1)、高比强度和比刚度、低密度及良好的尺寸稳定性,在惯性制导系统精密部件中展现出广阔的应用前景[24]。铜基金刚石复合材料也因其独特的性能组合受到广泛关注,该类复合材料以Cu或铜合金为基体,通过引入金刚石颗粒,实现了极高的热导率(可达600 W/(m·K)以上)以及与半导体材料相匹配的低热膨胀系数,成为大功率电子器件散热和封装领域的关键材料。
金属基复合材料在航空航天、精密仪器及光学系统等高端装备领域展现出不可替代的应用价值。在航空航天领域,美国采用粉末冶金工艺制备SiCp/Al复合材料,并将其应用于F-16战斗机腹鳍,该构件在极端机动载荷下展现出优异的疲劳寿命,其服役寿命相较铝合金提升17倍,结构刚度提高50%[25]。在战略导弹和精密制导领域,该材料体系因其接近铍合金的比刚度和更优的尺寸稳定性,被应用于“三叉戟II”导弹的惯性导航系统[26]。国内研发的仪表级SiC铝基复合材料在交变温度场下的尺寸稳定性(即相对尺寸变化)优于1 × 10-5,模态频率较传统铸铝件提升36%,目前已规模化应用于惯性导航系统的核心组件,包括高精度陀螺仪、稳定平台及轴承座等关键部位[24]。在光学和光机结构领域,美国研发机构采用先进成形技术制备的SiC铝基复合材料,已成功用于300 mm口径超轻型空间望远镜的主次镜支撑系统,通过一体化结构设计实现了整镜重量仅4.5 kg的突破性进展[27]。在国防光学领域,金属基复合材料已应用于坦克红外瞄准系统、前视红外系统及激光反射镜等装备。例如,北京航空材料研究院开发的新型复合材料已广泛应用于航空光电稳定平台框架、焦面支撑结构等核心部件,有效保障了成像系统的稳定性和精确性[28]。
1.5 难加工材料面临的加工难题
表1 典型难加工材料的性能优势、加工难点以及应用场景[29~44]
Table 1
| Material category | Grade or composition | Advantageous performance | Difficult to process characteristics | Application |
|---|---|---|---|---|
Be and Be alloy | S-200F[29] (Be ≥ 98.5%), AlBeMet 162[30] (Be-38Al) | (1) Specific stiffness: 86-164 GPa·cm3·g-1 (2) Thermal conductivity:210-220 W·m-1·K-1 (3) Coefficient of thermal expansion: (11.5-13.9) × 10-6 K-1 (4) Infrared reflectance: 98%-99% | (1) Low ductility and prone to cracking during casting (2) High intrinsic brittleness and prone to cracking during machining (3) Highly toxic and constrained in supply; fully enclosed processing and strict protection are required, leading to high cost and limited capacity | (1) Aerospace field: inertial navigation platforms, gyro components, and lightweight load bearing structures with high stiffness (2) Optics and semiconductor equipment field: metal mirrors for infrared and astronomical telescopes, EUV lithography mirror substrates (3) Nuclear and extreme thermal environments: first wall or plasma facing materials for fusion devices and high heat flux thermal management components |
Ti2AlNb alloy | Ti-22Al-25Nb[31], Ti-45Al-5Nb-0.3 W[32], Ti-22Al-25Nb[33], Ti2AlNb[34] | (1) Ultimate tensile strength: 880-937 MPa at 650 oC (2) Elongation: 137%-167% at 900 oC (3) Fatigue limit: 400-470 MPa at 650-700 oC, 107 cyc (4) Creep life: 201 h (550 oC, 600 MPa) | (1) Severe cracking is commonly observed during rapid solidification (2) Process control is challenging, resulting in frequent internal defects in formed parts | (1) Aeroengine field: multiple key components such as aeroengine forgings and blade billets (2) Medical field: orthopedic hard tissue repair devices such as artificial joints, spinal fusion cages, and bone plates |
Ni based superalloy with high Ti and Al contents | IN738LC[35], CM247LC[36], | (1) Ultimate tensile strength: 1050-1150 MPa at 750 oC (2) Elongation: 45.5%-55.4% at 900 oC (3) High temperature fatigue limit: 280-320 MPa at 750 oC, 107 cyc (4) Creep life: 320 h at 800 oC, 250 MPa | (1) Wide solidification range; the interdendritic liquid film readily induces hot tearing (2) High thermal gradients and rapid cooling generate significant residual stress and cause cracking (3) Process control is difficult, making it hard to obtain the desired microstructure directly | (1) Aeroengine field: standard material for high pressure turbine of 4th and 5th generation high thrust turbofan engines, also used for combustors, guide vanes, and related parts (2) Domestic aero power field: “Taihang” series military turbofan engines (3) Energy field: suitable for supercritical power plant boiler superheaters |
Metal matrix composites | 55%*SiC/Al[41], 60%*diamond/Cu[42], 65%*SiC/Cu[43], 30%*B4C/Al[44] | (1) Coefficient of thermal expansion: (6-15.8) × 10-6 K-1 (2) Thermal conductivity: 400-900 W·m-1·K-1 (3) Elastic modulus: 180-472 GPa at RT | (1) Large thermal expansion mismatch between ceramic reinforcement and metal matrix; solidification easily produces thermal stress and induces cracking or porosity (2) High ceramic fraction leads to brittleness and poor plasticity; severe tool wear during machining and frequent tool chipping | (1) Aerospace field: load bearing and frequently disassembled parts such as aircraft ventral fin skins, fuel inlet covers, internal guide rails, and angle stiffeners (2) Precision instruments field: load bearing components such as gimbals, brackets, and instrument bay sections for strategic missile systems, as well as laser gyro cavities and optical support structures (3) Thermal management field: housings and bases for radar T/R modules, baseplates for IGBT power modules, and thin wall packages for optoelectronic and optical communication devices |
从成形精度、材料利用率、组织均匀性、综合力学性能、加工成本和周期角度,综合对比分析了AM/HIP、精密铸造、粉末冶金+机加工及增材制造工艺的优缺点,如图3所示。
图3
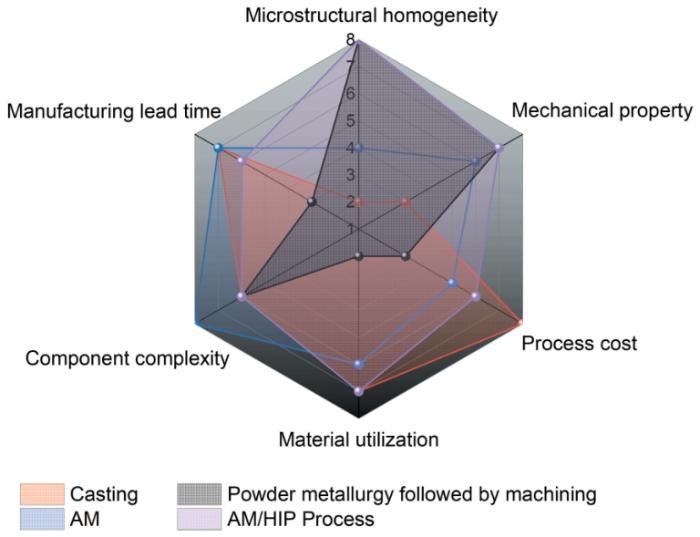
图3
不同工艺成形难加工材料的多维度对比雷达图
Fig.3
Radar chart for multi-dimensional comparison of difficult-to-machine materials formed by different processes
精密铸造工艺虽具备成本优势,但在成形前文所述材料时均面临严峻挑战。Be-Al合金中的Be与Al基本不固溶、润湿性差、熔点相差600 ℃,属于典型的体积收缩,易产生缩孔、缩松、热裂纹等缺陷,导致薄壁结构成品率低[38]。Ti2AlNb合金熔体的化学活性极高,极易与陶瓷型壳发生界面反应,导致铸件表面污染和性能劣化,合金中Nb与Al的密度和熔点差异大,易出现成分偏析。高Ti/Al含量镍基高温合金因其富含高活性元素(Ti、Al),同样存在严重的型壳反应倾向,并促使粗大脆性相(如η相)析出,导致铸件热裂敏感性急剧增加且塑性恶化[39]。金属基复合材料因增强体(如陶瓷颗粒/纤维)与金属基体之间物理性能(如热膨胀系数)不匹配,在凝固过程中易产生界面应力、增强体偏聚或与熔体发生有害反应,导致铸件产生组织不均、缩松及显微裂纹等缺陷,严重制约其成形性和性能一致性。
采用粉末冶金并结合后续机加工的工艺能够获得具有均匀细小显微组织和优良力学性能的材料,但前文所述材料通常服役于极端环境,需要极致的轻量化,成形构件也多为薄壁结构,导致机加工切削量往往超过80%。此外,Be具有hcp结构,是一种典型的脆性材料,其晶格常数比(c / a = 1.568)在所有hcp金属中最小;经机加工的材料具有易开裂和局部加工硬化倾向,在切削力作用下极易崩边或产生微裂纹,迅速硬化的表面又会使刀具急剧磨损[40]。Ti2AlNb合金中的B2结构β相或O相通过析出相强化增加了合金强度,同时导致切削力大幅上升,刀具承受严重的磨粒磨损;此外,该合金导热性差,切削热难以导出,大量集中于刀尖引发局部高温,加之其化学活性高,在切削过程中易与刀具材料发生黏附和扩散磨损,导致刀具寿命急剧缩短。高Ti/Al含量镍基高温合金强度高且导热性差,加工过程中切削力极大、切削温度极高,导致刀具发生严重的磨粒磨损和热-化学磨损,其硬脆的有序相可能导致加工表面产生微裂纹或剥落,严重影响零件的表面完整性和疲劳寿命。金属基复合材料中的硬质增强体在机加工时对刀具造成严重的磨料磨损,基本无法进行常规切削,通常只能依赖磨削、电加工等特种加工方法,成本高昂且效率低下。
增材制造工艺理论上可成形任意复杂构件零件,但目前其在工程应用中主要适用于成形不锈钢、Ti-6Al-4V、AlSi10Mg等有限的材料,成形上述难加工材料还存在较多技术瓶颈。美国Materion公司和空军研究实验室尝试通过激光选区熔化成形高致密复杂结构的金属Be,在激光粉末床熔融过程中,飞溅现象严重、熔池稳定性差,成形试样中出现较多孔洞和裂纹等冶金缺陷[45]。Ti2AlNb合金受限于材料本身特性,其增材制造成形过程中普遍存在严重的开裂问题,且工艺控制窗口狭窄,成形件内部易产生缺陷,严重影响了构件的致密性和力学性能,使得最终合格率和性能均难以保证。高Ti/Al含量镍基高温合金在增材制造中最突出的问题是严重的热裂纹倾向。合金中高含量的γʹ相导致凝固区间较宽,在枝晶间最终凝固的液膜易成为热撕裂的源头。同时,巨大的热梯度和快速冷却会诱发显著的残余应力,常常在沉积层中或与基板结合处产生开裂。此外,工艺控制不当极易导致初生γʹ相的尺寸和分布失控,使得有害的拓扑密堆相(TCP相)析出,难以直接获得满足高温服役要求的理想组织。金属基复合材料在制备预混粉末或送粉过程中,由于增强体与金属粉末在密度、形状和尺寸上存在差异,极易发生偏聚,导致熔池内增强体分布不均;此外,增强相与金属基体对高能束能量的吸收率、熔点、热膨胀系数等物理性质存在显著差异,可能导致增强相局部过热、部分溶解甚至分解,或与熔融金属发生有害的界面反应,生成脆性反应层,削弱界面结合强度。同时,两相之间的热失配会在快速冷却过程中引发巨大的残余应力,显著增加构件开裂(特别是沿增强体/基体界面开裂)的风险[46]。
AM/HIP方法既保持了粉末冶金制备样品细小均匀的组织特点和良好的综合力学性能,又继承了增材制造成形样品复杂结构特征的优势,在包套准确设计的基础上提高了材料利用率。美国Materion公司表示,设计复杂、准确的包套,可大幅降低HIP成形中材料机加工去除量,是未来铍构件发展的重点方向[6]。Ti2AlNb合金的本征低室温塑性和狭窄的热加工窗口,使得其在传统熔铸和锻造成形过程中极易产生裂纹,AM/HIP融合成形技术则可有效解决这一难题,其主要步骤为:以预合金Ti2AlNb粉末为原料,通过增材制造构建复杂结构包套;采用热等静压使包套内部的Ti2AlNb粉末完全致密化。采用AM/HIP融合成形高Ti/Al含量镍基高温合金时,可有效抑制有害相的析出,从而获得无宏观偏析、组织均匀细小的构件[47]。采用融合成形技术制备金属基复合材料时,首先在金属基复合粉末中均匀混入增强相,随后在热等静压工艺中完成复合材料的制备和复杂零件的成形,有效避免了传统搅拌铸造中增强相沉降、偏聚和严重界面反应等问题,能够实现增强相的高含量、均匀分布。
由图3可见,AM/HIP融合成形技术在组织均匀性、综合力学性能、材料利用率方面表现最为突出,这得益于粉末冶金本征的均匀性优势和近净成形特征。AM/HIP融合成形技术的成形精度与铸造工艺相当,逊色于直接AM工艺;在加工周期上,因包套设计制造和打印耗时,融合成形工艺的交付周期长于直接AM工艺,但其高近净成形的特点,可大幅减少后续机加工时间。融合成形技术的主要短板在于当前阶段成本较高,主要源于包套/型芯的定制化增材制造和HIP设备的高昂投资和运营费用。
2 增材制造/热等静压成形研究现状
AM/HIP融合成形技术以热等静压近净成形和增材制造为基础,其对包套变形模拟仿真、包套结构设计和增材制造工艺提出了更高要求。当前,AM/HIP融合成形技术的研究呈现出多维度协同突破的发展态势。在包套变形模拟仿真方面,由宏观连续介质模型向介观/宏观多尺度协同方向拓展,实现了对粉末致密化过程的高保真预测,从而为复杂形状零件的精确控形提供了理论支撑。在包套结构设计方面,从依靠人工手动设计向基于致密化物理机制的高效准确补偿设计转变。在包套制造方面,通过粉末铺设机理研究、智能工艺规划和过程监控等手段,实现了用于增材制造的高精度、高致密度薄壁空腔包套的成形。同时,高刚易溶失复合陶瓷型芯的提出与增材制造技术的结合,有效解决了内腔控形和高效脱芯的难题。这四大技术方向的深度融合和系统优化,共同推动AM/HIP成形技术向工程化方向发展(图4)。
图4
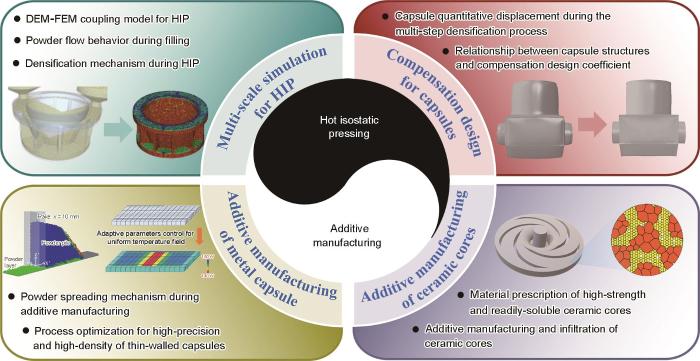
图4
AM/HIP融合成形技术的研究突破点
Fig.4
Research breakthrough points in AM/HIP integrated forming technology (DEM—discrete element method, FEM—finite element method)
2.1 包套变形模拟仿真
为了使成形零件获取更高的近净成形度,将增材制造工艺与热等静压工艺结合,其实现的前提是能够更准确地预测包套的变形过程。然而,现阶段热等静压数值模拟研究多聚焦于连续介质有限元法(FEM)。通过将粉末视作连续体或多孔介质,然后采用MSC. Marc、ABAQUS等FEM软件平台或自编程序进行计算和预测,以实现对包套-粉末-型芯体系的热传导和力学行为的预测。You等[48]采用Shima塑性模型模拟了Ti-6Al-4V粉末在简单圆柱体包套中的变形行为,粉末致密化趋势与实验结果吻合较好,模拟变形预测与实际变形的最大误差为2.66%。Abdelhafeez和Essa[49]对比了剑桥(CAM-Clay)模型、改进的Drucker-Prager模型和考虑蠕变的Drucker-Prager组合模型的预测准确性,其中考虑蠕变的Drucker-Prager组合模型的模拟准确性最高,其模拟结果与简单圆柱体实验结果的误差为1.5%⁓4.8%。
FEM模拟在宏观预测过程中难以避免地存在偏差,因为HIP粉末本质上属于典型的颗粒散体介质,其内部的热传递和力学响应呈现出明显的非连续性和局部性,并伴随“应力凹陷”“力链拱桥”等颗粒体系特有现象,这与连续介质假设存在本质差别。这一近似处理,使得对简单实验型规则圆柱体包套的形变预测误差超过2%。在实际成形大尺寸零件时,其包套结构更为复杂,粉末致密化和温度场变化更难以准确预测。即使将误差控制在2%以内,在成形直径500 mm的航空发动机涡轮盘时,依旧可能出现超过10 mm的几何偏差,容易直接导致成形零件报废。
离散元法(DEM)能够显式地描述颗粒在受力作用下的接触、重排和堆积演化,在表征HIP粉末初始状态方面具有优势。与连续介质假设相比,DEM能将包套振动和旋转过程中的粉末堆积和运动行为可视化,也可获取包套内部粉末的初始相对密度场。针对粉末颗粒的非连续介质特征,耦合离散元与有限元建模,可实现热等静压成形过程的高保真模拟。DEM能够描述粉末填充和堆积行为,并将包套中粉末初始堆积相对密度场作为FEM包套内部粉末初始信息,随后采用FEM计算热-力耦合作用下粉末体的宏观致密化和几何变形。
在HIP变形过程中,Abena等[51]通过二维(2D) DEM模型实现DEM-FEM模拟,但2D颗粒与实际三维(3D)颗粒在物理上存在本质差别,不能准确反映3D场景的颗粒堆积状态。Deng等[52]尝试采用3D DEM-FEM模型预测挤出螺杆构件的HIP变形过程,但受限于模型的计算能力,其3D DEM模型没有考虑振动对粉末堆积的影响,仅使用粉末松散堆积结果进行后续的FEM变形预测。Ni等[53]初步实现了HIP近净成形过程的DEM-FEM耦合模拟,但该技术中DEM相对密度信息的获取需要通过手动划分规则子区域并逐一提取,因此其应用场景有限,仅适用于圆柱类规则零件。本团队[54]开发了适用于任意形状零件的3D DEM-FEM模型,充分考虑粉末粒径分布、振动参数和零件形状对粉末堆积的影响,可实现粉末填充、振动和零件变形的全流程模拟。结果表明,采用耦合的DEM-FEM方法不仅将尺寸平均偏差降低了45%,还在多个特征位置显著提升了尺寸精度。这种适用于任意形状的高精度耦合仿真模型提升了对复杂零件各尺寸的预测精度,对实际生产场景具有指导意义。
2.2 包套结构设计
设计出准确包套结构是HIP高近净成形的前提,也是将增材制造工艺与HIP工艺融合的必要条件。当前包套设计主要依赖基于仿真反馈的迭代修正方法,其基本流程为:首先根据目标零件形状建立初始包套内腔几何模型,对HIP成形过程进行模拟,预测包套和粉末的变形行为;随后将模拟获得的变形后的零件几何导入计算机辅助设计(CAD)系统,由设计人员手动将其与目标几何进行比对分析,量化尺寸与形状的偏差;最后根据偏差分布规律和经验判断,对包套内腔几何进行局部修正和补偿。通过多轮迭代优化,逐步减小模拟零件与目标零件的几何差异,直至满足精度要求。Abdelhafeez和Essa[49]通过28轮迭代设计出IN718高温合金薄壁回转体零件的包套结构,成形零件与目标结构的相对尺寸误差在±1%以内。Deng等[52]通过5轮迭代设计出不锈钢螺旋形零件包套,并采用激光粉末床增材制造包套结构,HIP后成形零件与目标零件的最大尺寸偏差小于2%。该迭代方法缺点在于:效率低下、自动化程度有限,尤其在处理具有自由曲面或几何特征高度复杂的零件时,通用性较差。每一轮迭代需依赖人工经验和手动CAD操作修正内腔形状,延长了设计周期。该方法本质上是基于仿真结果的局部形状补偿,并未建立从目标零件到包套内腔的全局映射关系,难以从根本上摆脱对耗时费力的仿真迭代的依赖。
为提高包套设计效率,Riehm等[55]以目标零件几何为基准,建立包含粉末和包套的有限元模型,结合典型HIP工艺参数模拟获得零件各区域的非均匀收缩分布,并据此反向推导出空间变化的补偿系数。随后,通过节点坐标迭代更新实现补偿映射,最终制造出的复杂构件(如螺杆类包套)的几何偏差控制在2%以内。与传统依赖人工经验反复修改的方式相比,该方法实现了从“经验绘制”到“精确计算”的转变,在提升设计效率的同时也保证了较高的成形精度。尽管Riehm等[55]依据FEM模拟的非均匀收缩特征反向推导补偿系数提升了效率,但补偿系数的获取过程仍缺乏明确的物理和力学依据,本质上仍属于几何层面的反向修正,因而在通用性和可扩展性上还存在局限性。
为进一步提升包套设计自动化水平并兼顾计算效能,Sobhani等[56]提出了一种多目标遗传算法(MOGA)与FEM结合的包套优化设计方法。该方法首先对包套的CAD模型进行参数化处理,将关键尺寸变量定义为MOGA的设计变量。然后通过FEM模拟评估各设计方案的变形偏差,并将该偏差作为适应度函数进行迭代优化,最终输出最优的包套补偿参数。这种方法不再依赖人为定义的补偿规则,而是通过算法自动探寻最优解,实现了更高层次的自动化,可减少仿真次数并缩短设计周期。由于HIP工艺本身具有高成本、高复杂度的特点,可供模型训练的有效实验数据往往十分有限,这在一定程度上制约了数据驱动方法在实际包套设计中的应用。
包套设计的首要发展方向是补偿系数计算方法的科学化,旨在突破当前基于几何拟合和经验反推的局限性。在这一方向上,本团队[57]提出基于粉末致密化多阶段物理过程的分步补偿方法,为包套设计提供了新的技术路径。该方法以FEM仿真为信息源,提取温度场、应力/应变场及相对密度等关键场变量,并据此在时间和空间上将总体变形过程划分为三个主导阶段(热膨胀阶段、塑性变形阶段和扩散蠕变阶段),这三个主导阶段已在中断实验中获得验证。在每一阶段内,基于相应场变量定量计算出阶段性补偿系数,并将所构建的补偿系数集映射回有限元网格,通过节点坐标迭代更新实现几何补偿。该方法突破了单一经验补偿系数的局限,使补偿系数的计算具有明确的物理依据,为补偿系数的科学化提供了新思路。分步补偿方法仅需一次补偿计算,便可获得与Abdelhafeez和Essa[49]方法准确度相当的包套结构。
图5为包套HIP变形模拟和补偿设计全流程示意图。首先通过DEM模拟粉末填充,并对颗粒分布数据进行处理,以实现相对密度在有限元模型中的区域化赋值。随后开展粉末致密化的首次FEM模拟,获得HIP过程中的变形场和尺寸偏差分布。在此基础上,依据包套在不同阶段的主导变形机理计算网格节点位移,实施分阶段包套补偿策略,构建补偿后的3D模型。更新后的几何体再次用于粉末致密化FEM模拟,以评估补偿效果并验证设计精度。该流程整合了粉末填充行为模拟、致密化变形预测和反变形补偿设计,为复杂构件的高精度近净成形提供了科学方案。
图5
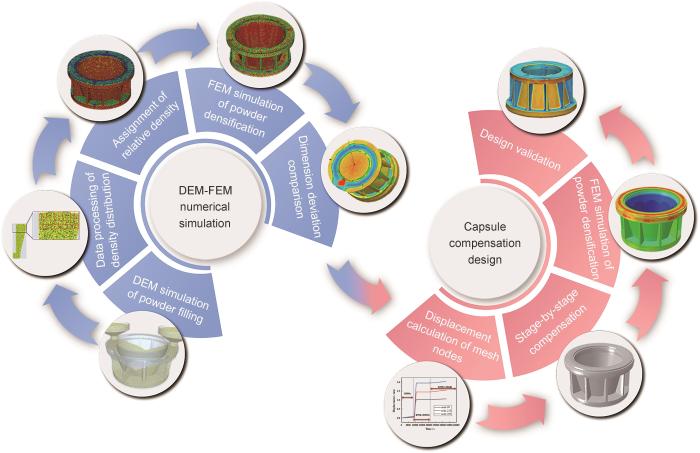
图5
HIP变形模拟和补偿设计全流程示意图
Fig.5
Schematic of capsule deformation simulation and compensation design for HIP
2.3 增材制造高精高密薄壁包套
获取高精高密薄壁包套是融合成形的基础。然而,由于增材制造过程中熔池尺寸和热历史控制的复杂性,成形大尺寸或具备复杂曲面的包套时容易出现累积误差。增材制造过程中易出现气孔、裂纹等缺陷,影响包套气密性和热等静压的成功率。对于具有复杂内部腔体的包套,其悬垂面积较大,无支撑设计导致其难以成形,且受限于包套内部空间封闭性,难以对包套内部表面进行后处理。
本团队[58]基于离散单元法理论,在辊筒式粉末铺设研究中,发现辊筒导致的压力增大不利于粉末床的致密化,打破了传统认识。在此基础上,本团队[59]提出了刮刀辊筒两级复合铺粉新方法,并成功开发出“刀辊双极”复合铺粉机构,在薄壁包套成形过程中,当铺粉速率和层厚固定时,复合铺粉的堆积密度可达59.1%,而压应力仅有427.17 Pa,是单级正转辊筒的20%。复合铺粉机构中的一级刮刀减小了粉末堆体积,从而降低了二级辊筒产生的压应力。一级刮刀铺粉层厚(即预铺层厚)是影响复合式铺粉的关键因素,其最优值为250 μm,此时二级辊筒具有饱和的压实效果,使得颗粒流具有很高的配位数和质量流率,因而能够实现薄壁包套的薄层铺粉和高精度打印。
针对复杂薄壁包套增材制造过程中易出现的气孔、裂纹、变形等缺陷,本团队[60]提出了基于分布预测模型的自适应智能优化方法。该方法在传统高精度薄层铺粉的基础上,引入了实时监控和反馈的智能决策系统。首先利用预先构建的分布预测模型,对当前打印层划分的各个扫描子区域进行在线评估。该模型能够综合分析热历史、熔池形态等实时数据,精准识别出因热量积聚不均或散热条件不佳而具有潜在缺陷风险的特定子区域。在识别出风险区域后,依据标准区间分布成形策略,启动粒子群搜索算法,以优化区域内的温度场和应力场分布为目标,动态且协同地调整风险区域内部扫描路径的激光功率、扫描速率以及至关重要的扫描时间间隔(即相邻扫描线之间的延时)。通过动态调整,形成了一个高度定制化的智能优化工艺参数分配方案,并立即应用于后续的增材制造过程。自适应智能优化方法成功将薄壁包套结构的平均偏离系数从34.5大幅降低至11.9,致密度从96.7%提升至99.5%以上,改善了材料的力学性能[61]。该方法实现了对扫描子区域工艺参数的精细化和自适应调控,保证了薄壁包套成形过程的稳定性,避免了翘曲变形、表面严重刮渣、开裂等成形缺陷。
本团队[62]提出的场驱动的增材制造数据处理范式,能统一表达和解析增材制造模型中不同区域的几何、材料、结构、能量分布等复杂3D信息。此外,结合SLM成形过程中各区域的传热差异性,建立了基于几何特征场的能量调控优化模型,实现了基于自适应调节变工艺参数的定域定量扫描。通过对扫描路径和能量的动态调控,典型悬垂结构的悬垂面的表面粗糙度较以往定参数工艺方法降低了48%,实现了25°悬垂结构的高表面质量(无挂渣)无支撑制造。进一步地,针对包套不同区域的不同服役工况,本团队[63]提出了基于模型特征和服役仿真场综合确定零件各区域的实际性能需求,再基于工艺数据库将匹配性能需求的工艺策略赋予构件相应区域并打印成形的变工艺策略加工方法,该方法可实现薄壁复杂曲面包套不同特征区域的差异化加工,并基于适配各区域的优化工艺策略进行制备。
2.4 增材制造高刚易溶失陶瓷型芯
型芯是控制HIP零件内腔尺寸精度的关键要素,与包套在HIP中需要变形不同,型芯需要保持高刚度以确保零件内腔成形精度。随着HIP零件内腔结构日趋复杂,对型芯的精确控形能力和快速脱除性能提出了更高挑战。传统碳钢等金属型芯在应用中存在显著局限:一方面,其在HIP高温高压条件下强度显著降低,易发生塑性变形,难以保证成形零件内腔精度;另一方面,酸腐蚀去除效率低、环境污染大,并可能腐蚀零件本体,影响最终性能。例如,在1000 ℃时碳钢的屈服强度仅为几十兆帕,难以提高抗压载荷[64]。对于结构复杂的金属型芯,HIP后只能依靠酸腐蚀去除,但致密金属型芯的腐蚀速率极低,如45号钢在稀HNO3中的腐蚀速率仅为2.960 g/(cm2·h)。制备直径240 mm的涡轮盘类零件时,腐蚀脱芯时间甚至长达数月。
陶瓷在高温下保持较高的硬度和刚度,不易发生塑性变形;能够在碱性条件下实现高效脱芯,对金属零件本体无腐蚀性;有望克服金属型芯所带来的尺寸精度损失、脱芯效率低下和表面质量劣化等问题。本团队[65]设计了T形陶瓷型芯并与金属型芯进行对比实验,验证了陶瓷型芯在HIP中具有优异的控形精度。增材制造为复杂结构陶瓷型芯的制备提供了可靠路径,克服了传统型芯制备工艺高度依赖模具带来的成本高、周期长的问题,已广泛用于精密铸造中。然而,在单相陶瓷中,存在致密度和溶失性的竞争关系,致密度越高,孔隙缺陷越少,脱芯时腐蚀液越难渗入到内部,溶失越困难。为此,本团队提出了结合增材制造和浸渗强化工艺制备增强相/易溶相复合陶瓷型芯的新思路。首先采用增材制造技术制备陶瓷坯体,初始成形阶段无需追求过高致密度,确保烧结后坯体内部留存适量的连通孔隙;随后,通过浸渗工艺将另一相材料引入并填充孔隙,从而获得兼具高致密度与易溃散性的型芯。
该思路可根据型芯性能需求进行灵活设计:对于成形温度较低的Be及Be-Al合金零件,可采用易溶相陶瓷作为打印坯体,再浸渗增强陶瓷相;对于成形温度较高的Ti2AlNb合金、镍基高温合金零件,可采用高强陶瓷作为打印坯体,并通过浸渗易溶相赋予其快速脱芯能力,易溶相与增强相互相渗透形成双连续相,各自发挥结构支撑和快速脱芯的功能。在脱芯过程中,易溶相在脱芯液中优先溶解,残留增强相骨架内部逐渐形成连通孔隙网络,加快脱芯液的渗入速率,并削弱增强相的机械强度,从而显著加快脱芯过程。该方法利用增材制造成形任意复杂结构的能力,打破了陶瓷型芯结构设计的工艺限制,通过互穿异质结构兼顾高致密度和高溶失性。
3 总结与展望
3.1 总结
增材制造与热等静压的融合成形技术,为解决Be及铍合金、Ti2AlNb合金、高Ti/Al含量镍基高温合金和金属基复合材料等典型难加工金属构件在传统加工中面临的成形困难、材料利用率低、组织均匀性差等瓶颈问题,开辟了新的技术路径。本文系统归纳了该融合技术在模拟仿真、包套设计、薄壁包套增材制造和高刚易溶失陶瓷型芯制备等方面的关键研究进展:通过多尺度协同仿真实现了粉末致密化过程的高保真预测;基于物理机制的分步补偿方法显著提升了包套设计的科学性和准确性;智能工艺控制策略有效保障了高精度、高致密度薄壁包套的增材制造质量;复合陶瓷型芯的提出与增材制造相结合,系统解决了复杂内腔控形与高效脱芯的难题。
3.2 展望
当前,增材制造/热等静压融合技术已在原理验证和关键技术突破阶段取得显著成果,展示了其在难加工金属复杂构件近净成形方面的巨大潜力,但该方法整体仍处于从实验室研究走向工程化应用的过渡阶段,在包套设计、工艺控制及陶瓷型芯制备等方面依旧面临一系列瓶颈问题,解决上述挑战,推动该技术向工业化方向发展,未来研究需聚焦以下三个核心方向进行协同创新。
3.2.1 多尺度仿真优化与包套科学准确设计
热等静压数值模拟已从单一尺度的连续介质分析发展为多尺度协同的研究范式,为实现高精度近净成形提供了新的技术路径。然而,现有仿真方法在精度与效率的平衡、多物理场耦合的完整性等方面仍面临挑战,制约了包套设计的准确性和效率。为此,亟需通过多尺度方法的深度融合和创新予以突破:
(1) 完善多尺度协同仿真体系,建立微观组织-介观颗粒-宏观变形的全链条模拟体系,推动热等静压成形从单纯的几何“控形”向“控形-控性”协同优化发展;
(2) 构建包套壁厚主动设计与精准调控策略,系统探究包套壁厚分布对粉末致密化的调控机制,明晰不同区域“屏蔽效应”的演化规律,建立壁厚关键参数与局部变形的量化映射关系,最终实现包套变形的精准调控和构件近净成形;
(3) 建立“几何特征-变形行为-补偿系数”的复杂映射神经网络模型,开发智能补偿设计专用软件平台,为复杂结构提供工程实用的解决方案。
3.2.2 高质复杂薄壁包套增材制造成形工艺过程智能控制
当前,采用激光粉末床熔融技术制造大尺寸、复杂曲面的薄壁包套仍面临严峻挑战,其技术瓶颈主要体现在工艺稳定性和结构可制造性两方面。为突破上述瓶颈,实现高精度、高致密、低缺陷包套的制造,未来应聚焦成形工艺过程的智能规划和闭环精准控制,主要方向如下:
(1) 基于特征识别的自适应智能工艺规划,该策略能有效提升粉末床均匀性、抑制球化和飞溅,保障薄壁结构的成形精度和表面质量;
(2) 多尺度仿真的量化预测和前馈控制,构建涵盖宏观-介观尺度的多物理场耦合仿真模型,系统调控熔池形态和热历史,规避其在后续高温高压环境中的失效风险;
(3) 多传感融合的在线监测和实时闭环调控,基于深度学习算法建立监测信号和缺陷的映射模型,大幅提升大尺寸复杂包套的制造成功率和批次一致性。
3.2.3 高刚易溶失陶瓷型芯的协同设计与性能调控
尽管基于增材制造和浸渗工艺的复合陶瓷型芯新思路已初步形成,但仍未系统建立其在热等静压工艺环境下的服役性能要求,成为其迈向工程化应用的核心障碍,为突破这一瓶颈,实现陶瓷型芯从“经验配方”到“性能可预测”的科学设计转变,未来研究需着力于以下方向:
(1) 建立多参数性能数据库与协同设计模型,最终建立面向“强度-溶失性”协同优化的材料设计和性能预测模型;
(2) 开发复杂结构双连续相陶瓷型芯精密成形工艺,最终形成增材制造-真空浸渍-烧结一体化成形工艺,为高性能复杂结构型芯的制备提供全流程技术支撑;
(3) 解决陶瓷-金属体系的热-力匹配难题,在型芯设计层面,可探索通过材料组分设计优化其热物性,或引入功能梯度过渡层、柔性涂层等界面缓冲策略,以实现热应力的有效释放和匹配,保障构件的成形完整性。
参考文献
Investigation on machinability of SiCp/Al composites under the synergistic effect of pulsed laser assisted and ultrasonic elliptical vibration cutting
[J].
Hot machining of difficult-to-cut materials: A review
[J].
Hot machining process for improved metal removal rates in turning operations
[J].
Achieving high density and strength enhancement of 55 vol% SiCp/6061Al composites using semi-solid hot isostatic pressing: Liquid fraction optimization and strengthening mechanism
[J].
Influence of container on numerical simulation of hot isostatic pressing: Final shape profile comparison
[J].
Advances in beryllium and beryllium-containing materials
[J].
国内外铍及含铍材料的研究进展
[J].
Beryllium-aluminum alloys
[J].
Comparative study of the thermal stability of Be-based extreme ultraviolet pellicles
[J].
A combined material model for numerical simulation of hot isostatic pressing
[J].
A two-stage constitutive model for Ti2AlNb alloy based on asymptote approach and temperature-corrected stress
[J].
Prediction of phase structure and phase transition of Ti2AlNb-based alloy
[J].
Ti2AlNb基合金热处理中的相结构与相变预测
[J].
Effect of additive manufacturing process and heat treatment on microstructure and properties of Ti-6Al-4V alloy
[J].
增材制造工艺及热处理对Ti-6Al-4V合金组织和性能的影响
[J].
Ti-6Al-4V(TC4)钛合金是一种使用较为广泛的α+β型两相钛合金,然而,由于增材制造钛合金存在微观缺陷,导致其机械性能低于锻造水平,通常需要进行后处理。本文综述增材制造过程中常见的工艺参数如能量输入功率、扫描策略等以及其他工艺参数如保护气种类、基板厚度、粉末粒度等因素对钛合金微观结构和综合性能的影响,并综合分析增材制造常见的后热处理方式对微观结构与力学性能影响,归纳了新型后热处理方式,如真空热处理、循环热处理等以及多种后处理与热处理综合使用的效果。对增材制造工艺参数的合理选择以及后热处理方式的应用是获得性能优良的钛合金构件的基础,将多种热处理方式综合使用,或将其他后处理方式与热处理综合使用是进一步提升增材制造钛合金构件性能的有效途径,建立一个增材制造工艺参数和后处理工艺统一选择标准则是增材制造领域未来发展的关键。
Development of Ti2AlNb alloys: Opportunities and challenges
[J].
Research progress of microstructure transformation and kinetics in Ti2AlNb-based alloy
[J].
Ti2AlNb基合金中的组织转变及其动力学研究进展
[J].起源于钛合金的Ti<sub>2</sub>AlNb基合金作为一种新型高温结构材料,具有优秀的室温韧性、抗裂性能、高温强度及抗氧化性,在航空航天领域呈现出广阔的应用前景。研究Ti<sub>2</sub>AlNb基合金的微观组织转变机制及相关动力学,对材料成分设计和加工工艺的优化以获得所需性能具有重要的意义。本文总结了Ti<sub>2</sub>AlNb基合金中组织转变及其动力学机制的研究进展和不足,重点阐述了Ti<sub>2</sub>AlNb基合金内B2相和O相的生长动力学研究现状,并指出Ti<sub>2</sub>AlNb基合金在有序无序转变动力学、缺陷密度相关动力学等方面缺乏研究。未来Ti<sub>2</sub>AlNb基合金需要结合逐渐全面的动力学研究成果来建立组织演变理论模型,从而优化合金成分及工艺,以满足更加复杂严峻的服役环境。
Research development of Ti2AlNb-based alloy
[J].
Ti2AlNb基合金的研究进展
[J].
Flow characteristics and deformation mechanisms for TiAl/Ti2AlNb diffusion bonded joint
[J].
Recent advancements in the field of Ni-based superalloys
[J].
Effect of primary aging treatment temperature on microstructure of two Ni-based single crystal superalloys
[J].
一级时效热处理温度对两种镍基单晶高温合金组织的影响
[J].
High-temperature oxidation behaviors and γʹ phase stability of a new fourth-generation single crystal superalloy with rare earth
[J].
一种含稀土新型第四代镍基单晶高温合金的高温氧化行为和γʹ相稳定性
[J].为了解决第四代镍基单晶高温合金W、Mo含量较高导致高温抗氧化性能下降的问题,本工作深入研究了一种稀土元素复合添加的新型第四代单晶高温合金在1100 ℃下的氧化行为和γ'相退化规律。结果表明,氧化前3 h时,样品表面迅速形成NiO层和不连续针状Al<sub>2</sub>O<sub>3</sub>层,并在NiO层下方形成一层稀土氧化膜。稀土氧化膜抑制O元素向内扩散与难熔金属元素反应形成尖晶石氧化物,降低尖晶石氧化物层的增厚速率,这有利于第二阶段(3~25 h)不连续针状Al<sub>2</sub>O<sub>3</sub>层向部分连续Al<sub>2</sub>O<sub>3</sub>层转变,减缓第三阶段(25~60 h)氧化增重下降阶段的发生。氧化100 h后,合金表面形成连续Al<sub>2</sub>O<sub>3</sub>层和NiAl<sub>2</sub>O<sub>4</sub>尖晶石层,有效阻止合金元素向外扩散和O元素向内扩散。此外,无γ'区厚度随着氧化时间的延长逐渐变大,但在无γ'区和合金内部并未发现拓扑密堆(TCP)相,说明合金在高温下具有良好的微观结构稳定性。
A macro-mesoscopic life prediction method of the fatigue short crack in turbine disks based on CP‐XFEM
[J].
The formation of η-Ni3Ti phase microstructure in a cast nickel-based superalloy with high Ti/Al ratio
[J].
Effects of solution cooling rate on the grain boundary and mechanical properties of GH4710 alloy
[J].
Research and development of medium/high volume fraction SiCp/Al composites
[J].
中高体积分数SiCp/Al复合材料研究进展
[J].
Discontinuously reinforced aluminum: Current status and future direction
[J].
Engineered metal matrix composites for precision optical systems
[A].
Recent applications of metal matrix composites in precision instruments and optical systems
[J].
High volume fraction SiC/Al composites for space-based optomechanical structures
[J].
制备空间光机结构件的高体份SiC/Al复合材料
[J].
Fracture behaviour of neutron irradiated beryllium
[J].
Aging behavior of Be/6061Al composite fabricated by hot isostatic pressing technique
[J].
Microstructure, creep, and tensile behavior of a Ti-12Al-38Nb (at.%) beta + orthorhombic alloy
[J].
Tensile behavior of Ti-22Al-24Nb-0.5Mo in the range 25-650 oC
[J].
Comparison of the microstructure, tensile, and creep behavior for Ti-22Al-26Nb (At. Pct) and Ti-22Al-26Nb-5B (At. Pct)
[J].
The effect of quaternary additions on the microstructures and mechanical properties of orthorhombic Ti2AlNb-based alloys
[J].
Microstructure, mechanical properties and strengthening mechanisms of IN738LC alloy produced by electron beam selective melting
[J].
Effect of high temperature homogenization on microstructure and properties of GH4710 nickel base alloy
[J].GH4710 nickel base alloy ingots, melted by VIM plus VAR, were subjected to trails of two-stage high-temperature homogenizing heat treatments, the microstructure and grain size of the ingots before and after heat treatment were analyzed by metallographic microscop. the distribution and content of alloy element in the ingot before and after heat treatment were evaluated by scanning electron microscope and electron probe, as well as to calculate the segregation index for alloying elements in different positions of ingots. Test result verified that, the two-stage homogenizing heat treatment at (1 150±50)℃×30 h-(1 200±10)℃×50 h, it could significantly eliminate the eutectic phase in the structure of GH 4710 ingot and reduce the element segregation in the ingot,and the mechanical properties of the forged bar are improved significantly. Under the test conditions of 980 ℃, 120 N/mm<sup>2</sup>, the persistence performance reached 126 h and 134 h, which was about double improvement compared with 53 h and 74 h of un-homogenizing heat treatment production. The persistent elongation rate has also increased by more than 50%.
高温均匀化对GH4710镍基合金组织及性能的影响
[J].
Research progress of hot isostatic pressing technology of titanium ahoy powder
[J].
粉末钛合金的热等静压技术研究进展
[J].
Effect of rolling process on microstructure and properties of powder metallurgy Ti2AlNb alloy sheet
[J].
轧制工艺对粉末冶金Ti2AlNb合金板材组织与性能的影响
[J].
Phase stability and microstructural evolution of Ti2AlNb alloys—A review
[J].
Research progress on the high-temperature creep properties of molybdenum alloy welded joints
[J].Molybdenum alloys, as high-performance refractory metals, possess significant potential for applications under extreme service conditions, including high temperatures and irradiation environments. Under such conditions, high-temperature creep resistance is a critical performance metric. However, welded joints of molybdenum alloys frequently exhibit substantial degradation in creep properties, which severely limits their structural applications. This review systematically summarizes the mechanisms governing creep strengthening in molybdenum alloy base metals and examines the primary factors contributing to the reduced creep resistance in welded joints. Based on these mechanisms and contributing factors, various strategies for enhancing joint performance reported in domestic and international studies are consolidated. Furthermore, the advantages, limitations, and applicability of current creep testing methods for welded joints are evaluated. Finally, future research directions and challenges in improving the high-temperature creep performance of molybdenum alloy welded joints are discussed.
钼合金焊接接头高温蠕变性能研究进展
[J].钼合金作为一种高性能难熔金属材料,在高温、辐照等极端服役环境下具有巨大的应用潜力。鉴于钼合金所处的极端服役环境,高温蠕变性能是其最重要的评价指标之一。然而,焊后钼合金焊接接头的高温蠕变性能急剧下降,严重阻碍了钼合金结构件的推广和应用。本文主要总结了钼合金母材的蠕变机理,重点分析了钼合金焊接接头蠕变性能下降的原因,并归纳了国内外研究中改善接头性能的方法,同时评述了当前常用焊接接头蠕变性能测试方法的优缺点及适用性。最后,对钼合金焊接接头高温蠕变性能的研究方向和挑战进行了总结和展望。
Vacuum brazing of aluminium metal matrix composite (55 vol.% SiCp/A356) using aluminium-based filler alloy
[J].
Mechanical properties of a diamond-copper composite with high thermal conductivity
[J].
Thermo-physical and mechanical properties of high volume fraction SiCp/Cu composites prepared by pressureless infiltration
[J].
Liquid phase flow behavior and densification mechanism of Al/B4C composites fabricated via semisolid hot isostatic pressing
[J].
半固态热等静压Al/B4C复合材料液相流动行为与致密化机理
[J].
Modern beryllium extraction: A state-of-the-art Kroll reduction plant
[A].
Effect of pre-tensile treatments on the mechanical properties and deformation mechanism of a novel Ni-based superalloy
[J].
Microstructures and tensile properties of Ti2AlNb and Mo-modified Ti2AlNb alloys fabricated by hot isostatic pressing
[J].
Comparative analysis of the hot-isostatic-pressing densification behavior of atomized and milled Ti6Al4V powders
[J].
Influences of powder compaction constitutive models on the finite element simulation of hot isostatic pressing
[J].
Discrete element analysis of rotational centrifugal method for enhanced powder packing densification in a pre-HIP capsule
[J].
Comprehensive numerical modelling of the hot isostatic pressing of Ti-6Al-4V powder: From filling to consolidation
[J].
Simulation-based manufacturing of near-net-shape components and prediction of the microstructural evolution during hot isostatic pressing
[J].
Research on improving the simulation accuracy of HIP near-net-shape forming by coupling DEM and FEM
[J].
3D DEM-FEM coupling simulation for enhanced deformation prediction in hot isostatic pressing of a complex-shaped component
[J].
Tailor-made functional composite components using additive manufacturing and hot isostatic pressing
[J].
Design optimization of hot isostatic pressing capsules
[J].
Sleeve step-by-step compensation design method based on hot isostatic pressing powder densification process
[P].
一种基于热等静压粉末致密化进程的包套分步补偿设计方法
[P].
Powder-spreading mechanisms in powder-bed-based additive manufacturing: Experiments and computational modeling
[J].The packing density of the powder layer plays a key role in the final quality of the parts fabricated via powder-bed-based (PBB) additive manufacturing. This paper presents a combined experimental and computational modeling study on the scraping type of powder-spreading process, in order to understand the fundamental mechanisms of the packing of the powder layer. The deposition mechanisms at the particulate scale, including particle contact stress and particle velocity, are investigated, using the discrete element method, while the macro-scale packing density is validated by experiments. It is found that there is a stress-dip at the bottom of powder pile scraped by the rake. This stress-dip makes the powder particles uniformly deposited. Three kinds of deposition mechanisms dominating the powder spreading process are identified: cohesion effect, wall effect, and percolation effect. The cohesion effect, which leads to particle agglomerations and thus reduces the packing density, becomes stronger with the decrease of particle size. The wall effect, which leads to more vacancies in the powder layer, becomes stronger with the decrease of layer thickness or the increase of particle size. The percolation effect exists in bimodal powder particles, which leads to particle segregation within the powder layer and thus reduces the packing density. The three kinds of deposition mechanisms compete with each other during the powder-spreading process and make combined effects on the packing density of the powder layer. (C) 2019 Acta Materialia Inc. Published by Elsevier Ltd.
Is high-speed powder spreading really unfavourable for the part quality of laser powder bed fusion additive manufacturing?
[J].
An optimized scanning strategy to mitigate excessive heat accumulation caused by short scanning lines in laser powder bed fusion process
[J].
Parameter automatic optimization strategy for laser powder bed fusion using neural network infrared radiation intensity prediction model
[J].
Field-driven data processing paradigm for multi-information additive manufacturing
[J].
Region performance matching forming method for selective laser melting based on feature recognition of skeleton line
[J].
基于骨架线特征识别的激光选区熔化区域性能匹配成形方法
[J].
Study on high temperature mechanical properties of 304 stainless steel
[J].
304不锈钢高温力学性能研究
[J].
Comparison of shape control accuracy and interfacial diffusion behavior between 304 stainless steel core and ZrO2 core in hot isostatic pressing
[J].


