金属学报, 2026, 62(5): 941-958 DOI: 10.11900/0412.1961.2025.00266

综述

高压铸造铝合金的流动性、组织特征及解析模型

熊守美,1,2, 何祖年,1

1 清华大学 材料学院 北京 100084

2 清华大学 先进成形制造教育部重点实验室 北京 100084

Fluidity, Microstructural Characteristics, and Analytical Models of High-Pressure Die-Cast Aluminum Alloys

XIONG Shoumei,1,2, HE Zunian,1

1 School of Materials Science and Engineering, Tsinghua University, Beijing 100084, China

2 Key Laboratory for Advanced Materials Processing Technology, Ministry of Education, Tsinghua University, Beijing 100084, China

通讯作者: 何祖年,hezn23@mails.tsinghua.edu.cn,主要从事压铸条件下合金流动性研究; 熊守美,smxiong@tsinghua.edu.cn,主要从事压铸工艺与合金设计研究

责任编辑: 李海兰

收稿日期: 2025-09-09   修回日期: 2026-03-06  

基金资助: 国家重点研发计划项目(2022YFB3404201)

Corresponding authors: HE Zunian, Tel:(010)62789448, E-mail:hezn23@mails.tsinghua.edu.cn; XIONG Shoumei, professor, Tel:(010)62773793, E-mail:smxiong@tsinghua.edu.cn

Received: 2025-09-09   Revised: 2026-03-06  

Fund supported: National Key Research and Development Program of China(2022YFB3404201)

作者简介 About authors

熊守美,男,1966年生,教授,博士

摘要

高压铸造凭借高速充型与快速凝固的特点,已成为新能源汽车大型一体化铝合金结构件的关键成形技术。然而,在大型薄壁铸件中,熔体流动行为与组织缺陷演化之间存在复杂的耦合关系,其机理仍缺乏系统认识。本文系统综述了高压铸造铝合金流动性的研究进展,并从工艺参数、微观组织和解析模型三个方面构建统一的分析框架。首先,总结了压铸条件下流动性的影响因素,指出工艺参数和合金设计共同通过调控传热与凝固过程来改变流动性。其次,阐明了压铸件典型层状组织(皮肤层、缺陷带和外部凝固晶体)的形成机制,并指出了流动过程中枝晶网络连通、溶质富集及孔洞演化对流动终止的关键作用。最后,分析了各种流动解析模型在物理假设与预测能力方面的差异。综上,压铸流动性的本质是热-相-流三场耦合作用的结果。并指出未来需在停止流动机理、同步辐射原位表征及数据驱动方面作进一步深入研究。

关键词: 高压铸造; 铝合金; 流动性

Abstract

High-pressure die casting (HPDC), characterized by high filling speeds and rapid solidification, has become a key manufacturing process for large integrated aluminum alloy structural components in electric vehicles. However, in large thin-walled castings, complex coupling exists between melt flow behavior and the evolution of microstructural defects, and the underlying mechanisms remain insufficiently understood. This paper systematically reviews recent progress in the fluidity of aluminum alloys under HPDC conditions and establishes a unified analytical framework from three perspectives: process parameters, microstructural characteristics, and analytical models. First, the factors influencing fluidity in die casting are summarized, highlighting that both processing parameters and alloy design jointly affect fluidity by regulating heat transfer and solidification processes. Second, the formation mechanisms of the characteristic layered microstructure in die castings, including the skin layer, defect band, and externally solidified crystals (ESCs), are elucidated. The critical roles of dendritic network connectivity, solute enrichment, and pore evolution in flow stoppage are also discussed. Finally, the differences among various analytical models for fluidity are compared in terms of their physical assumptions and predictive capabilities. Overall, the fluidity of die cast alloys is governed by the coupled interactions of thermal, phase transformation, and flow fields. Future research should further focus on the mechanisms of flow stoppage, in situ synchrotron characterization, and data-driven approaches.

Keywords: high-pressure die casting; aluminum alloy; fluidity

PDF (3866KB) 元数据 多维度评价 相关文章 导出 EndNote| Ris| Bibtex  收藏本文

本文引用格式

熊守美, 何祖年. 高压铸造铝合金的流动性、组织特征及解析模型[J]. 金属学报, 2026, 62(5): 941-958 DOI:10.11900/0412.1961.2025.00266

XIONG Shoumei, HE Zunian. Fluidity, Microstructural Characteristics, and Analytical Models of High-Pressure Die-Cast Aluminum Alloys[J]. Acta Metallurgica Sinica, 2026, 62(5): 941-958 DOI:10.11900/0412.1961.2025.00266

高压铸造(HPDC)作为一种高效铸造工艺,因其优异的成形能力被广泛应用于复杂薄壁铸件的生产[1~3]。该工艺通过极高的冷却速率,辅助可控的型腔真空环境[4],可显著提升铸件的力学性能和尺寸精度[5,6]。研究表明,通过优化压铸工艺参数和合金成分设计,能够有效改善铸件内部的气孔和缩松缺陷[7],同时提高表面质量和熔体流动性[8]。这些技术优势使得高压铸造特别适用于新能源汽车轻量化零部件的制造,包括前机舱、后底板、电驱壳体等关键部件[9]。随着一体化压铸技术在新能源汽车领域的推广应用,传统上由数十个零件组成的复杂结构得以整合为单一整体铸件。这种技术革新不仅简化了生产流程、降低了制造成本,同时通过减重显著提升了能源利用效率,对实现碳中和目标具有重要战略意义。然而,一体化压铸件的集成度及其尺寸的进一步扩大对材料性能提出了严苛要求:首先,合金必须具有优异的流动性能,以确保在凝固前完全充填大型模具型腔,减少浇不足、冷隔等凝固缺陷[10];其次,材料还需具备满足服役条件的力学性能[11]。为综合评价此类结构的成形质量与最终铸件的流动性,Niu等[12]提出有效流动长度(effective flow length)的概念,将铸件几何完整性与力学性能相结合,用于综合评价材料在压铸条件下的可铸造性。在高压铸造过程中,流动性通常受到工艺参数和合金成分等多种因素的共同影响[8,13]。然而,仅通过宏观流动长度难以揭示流动停止的本质机制。要系统理解这些变量对流动性的影响,需要从微观组织演化以及流动解析模型两个方面进行综合分析。

与传统铸造工艺相比,高压铸造具有两个显著特征:更高的模具设计复杂度和更高的浇口速率(通常达20~60 m/s)[14,15]。其凝固组织形成独特的层状组织结构,从心部到表面分别为:压射前形成的外部凝固晶体(ESCs)、缺陷带、皮肤层[16]。该结构主要受控于三维温度梯度场、剪切力分布及凝固潜热释放[17]。然而,控制心部区域获得细小等轴晶组织的目标仍面临挑战,其制约因素包括心部低速散热条件导致的温度场均匀性不足,以及压室内初生α-Al的形核。在流动性模型方面,流动性能的理论研究可追溯至Flemings[18]的开创性工作,他将合金流动性能定义为熔体停止流动前可达到的最大流动长度,这一概念区别于物理学中黏度的倒数的定义,并推动了用于描述合金充型能力的解析模型的发展。解析模型的快速进步使精确求解压铸过程中的凝固时间和停止流动距离成为了可能。

尽管已有大量研究从实验和理论角度探讨了压铸条件下的流动行为,当前对流动性机理的认识仍然不够系统。早期研究主要关注工艺参数与流动长度之间的经验关系[19],随后提出的一维传热模型、浇口方程以及二维流动模型等为流动性预测提供了重要理论基础[13]。然而,这些模型往往基于简化假设,难以充分考虑半固态流动过程中枝晶网络形成、固相分数增长以及孔洞演化等微观组织因素对流动终止的影响[20]。因此,从微观组织演化角度理解流动停止机制,并建立能够统一描述流动、传热与凝固行为的分析框架,仍然是当前研究的重要挑战。

近年来,随着实验表征技术、数值模拟方法以及热力学计算的发展,人们对压铸过程中微观组织和缺陷形成机理的认识不断深化,为揭示流动性本质提供了新的视角。然而,如何将工艺参数、组织演化与流动预测模型有机结合,构建系统性的流动性研究框架,仍有待进一步总结和发展。基于上述背景,本文综述了高压铸造铝合金流动性的研究进展,并从三个方面进行讨论:首先,总结压铸工艺参数和合金设计对流动性的影响规律;其次,分析压铸件典型层状组织及缺陷带形成机制,阐明微观组织演化与流动终止之间的内在联系;最后,比较不同流动解析模型的物理基础和适用范围。本文旨在通过整合实验研究与理论模型,为理解压铸流动性的物理本质以及未来高流动性合金设计与工艺优化提供参考。

1 压铸过程中影响合金流动性的变量

1.1 工艺参数对流动性的影响

在高压铸造过程中,型腔内金属液的流动行为主要受到压射过程与模具条件的共同控制。典型的压射过程通常包括三个阶段:低速注射阶段(第一阶段)、高速注射阶段(第二阶段)以及增压阶段(第三阶段),这些阶段由压铸机的工艺参数所设定。此外,浇口比、模具温度以及模具结构等模具设计因素也会显著影响熔体在型腔内的流动行为。因此,压铸流动性本质上是工艺参数与合金特性共同作用的结果。下文将从不同工艺阶段条件出发,系统分析这些变量对流动性的影响机理。

在低速注射阶段,金属液在压室中的流动稳定性以及型腔抽真空过程受到低速注射速率和低速注射位置的显著影响[21]。适当控制低速注射速率可以减少空气卷入并保证真空系统有效工作。若低速注射速率过高,容易诱发湍流并导致空气卷入,而速率过低可能造成金属液在进入型腔前发生过早凝固[22],从而降低充型能力。这些因素均可能在流动前沿凝固过程中促进孔隙的形成。此外,低速阶段的流动状态还会影响初生颗粒的形成和尺寸分布[23],从而进一步影响铸件的组织结构及流动行为。在高速注射阶段,金属液以较高速率通过内浇口进入模具型腔,该阶段决定了熔体进入型腔后的流动形态及其湍流特征[24]。不同的流动模式会改变型腔内的剪切条件和对流换热过程[25],从而对流动长度产生显著影响。因此,高速注射阶段通常被认为是控制压铸流动性的关键因素之一。然而,目前针对高速充型过程中的流动行为及其对流动停止影响的研究仍相对有限。增压阶段在高速注射之后,其主要作用是通过施加较高压力并维持一定保压时间来改善铸件致密性[14]。增压压力通常处于数十兆帕量级,是影响压铸孔隙形成的重要因素之一。提高增压压力能够延长内浇口处的凝固时间,从而增强补缩能力并降低由快速凝固引起的缺陷。此外,压力变化还会改变内浇口区域的对流换热条件及热流密度,从而在一定程度上影响流动行为[26]。但总体而言,与高速注射速率和模具温度相比,压力对对流换热系数的影响相对较小。

除压射过程外,模具条件同样对流动行为具有重要影响。模具参数主要包括模具温度、模具材料、表面涂层及透气性等因素。其中,模具温度与熔体温度共同决定了充型过程中的传热条件[27,28],并直接影响凝固时间及流动距离。通常情况下,随着模具温度升高,界面热流密度降低,从而延长金属液的凝固时间并提高流动性。此外,模具材料的热导率和比热容也会影响熔体的冷却速率。例如,常用的H13模具钢具有较为稳定的热导率,而采用陶瓷压室等新型材料可以减少ESCs的形成[6],并在一定程度上降低孔隙率和延长流动距离。模具表面的润湿性和粗糙度同样会影响金属液与模具之间的界面摩擦阻力,润湿性越好,液态金属在模具表面的铺展能力越强,从而有利于流动[29,30]。此外,模具的透气性决定了型腔内气体的排出能力。若排气能力不足,型腔内气体会形成背压并阻碍金属液充型[31],而合理设计排气和真空系统可以有效降低背压并改善流动性。

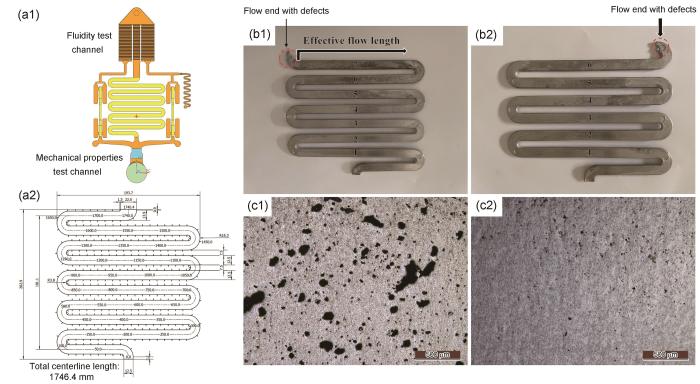
根据已有文献,目前用于测量流动性的模具形状尚未形成统一标准,这给实验重复性以及不同模具设计之间的流动性对比带来了困难。因此,建立统一的流动性测试标准被认为是解决这一问题的潜在途径。综合平板形和螺旋形模具的优点,He等[32]设计了一种新型的测量多种合金成分和工艺参数下合金流动性的模具。图1a1和a2[32]展示了用于测量高压铸造下合金流动性的模具示意图,其中流道模块包含特殊的测试流道结构,为由多个直流道(160.0 mm)和半圆弧流道(31.4 mm)交替连接形成的弯折流道。该流道系统具有以下特征:梯形截面设计,短底边与侧边通过倒角圆弧过渡,长底边直接连接侧边;所有流道均位于尺寸为193.7 mm × 202.9 mm的矩形区域内;总流道中心线长度达1746.4 mm;流动镶块壁厚可以在2.5、3.0和3.5 mm间调整。力学性能测试流道包括两个棒状流道,有效测量区域直径为6.4 mm。这种设计可实现在一次动作后同时对压铸条件下金属的流动性能和力学性能进行测量。测试流动长度的实体铸件如图1b1[32]和b2所示,流动性测试流道为多个直流道和多个半圆弧流道的组合,其依次交替相连形成蛇形流道。流动性测试流道的截面形状呈梯形,且梯形的短底边与两个侧边通过倒角圆弧相连,梯形的长底边与两个侧边直接相连。流道全部包含在长193.7 mm、宽202.9 mm的矩形区域内,其中直流道的长度为160.0 mm,半圆形的弯折流道的中心线长度为31.4 mm,总流道的中心线总长度为1746.4 mm,壁厚为3.0 mm。根据压铸流动性能试样的宏观形貌观察与微观组织分析,可清晰识别两个特征区域(图1c1和c2):(1) 有效流动区,其微观组织呈现典型的高压铸造特征;(2) 缺陷富集流动末端区,存在明显的缩松、气孔及偏析缺陷。显微观察显示,该区域的孔洞数量及当量直径均显著大于有效流动区。同时,该缺陷流动末端的力学性能,尤其是延伸率会显著下降[12],而孔隙率显著升高。

图1

图1   压铸条件下的流动性模具试样及其有效流动长度与缺陷流动末端[32]

Fig.1   Schematic of the mold for fluidity tests[32] (a1), engineering drawing of the effective flow length[32] (a2), fluidity samples under die-casting conditions showing effective flow length (b1)[32] and defect flow end (b2), and OM images of pores at the defect flow end (c1) and ahead of the defect flow end (c2)


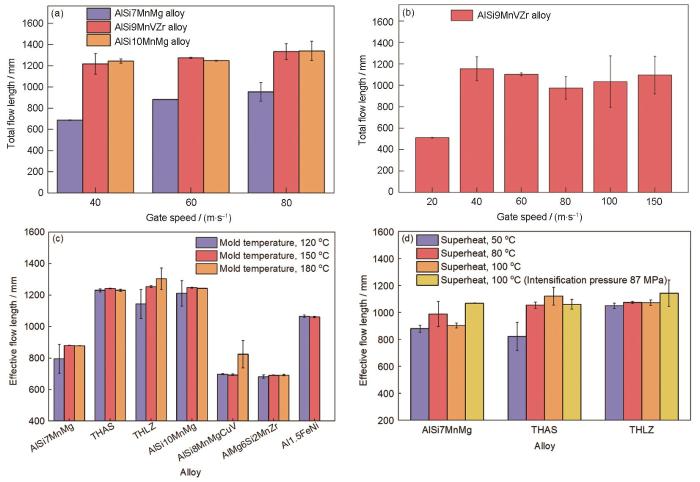
图2[32]展示了工艺参数对压铸铝合金有效流动长度的影响规律。总体而言,浇口速率的提高能够显著延长合金的总流动长度[33]。随着浇口速率从40 m/s增加至80 m/s (图2a[32]),三种合金的流动性均表现出不同程度的提升,其中低Si含量合金(如AlSi7MnMg)的提升最为明显。这表明,提高充型速率能够通过增加熔体动能和减弱前沿凝固效应改善原本流动性较差合金的充型能力。在相同浇口速率条件下,施加增强压力亦可进一步提高有效流动长度[34]。然而,如图2b[32]所示,对于本身具有较高流动性的合金(如AlSi9MnVZr和AlSi10MnMg),浇口速率进一步提高所带来的流动性提升相对有限。这主要是由于高速流动同时会增强界面对流换热,从而加速熔体冷却并抵消部分动能增加带来的流动优势。

图2

图2   不同工艺条件下压铸铝合金流动性测试结果[32]

Fig.2   Fluidity test results of aluminum alloys under different process conditions with applied intensification pressure of 87 MPa

(a) total flow length under different gating speeds[32]

(b) total flow length under different gating speeds in AlSi9MnVZr alloy[32]

(c) effective flow length under different mold temperatures

(d) effective flow length under different superheats


模具温度同样对流动性产生重要影响(图2c)。随着模具温度升高,金属液与型腔之间的传热强度降低,从而延长凝固时间并增加有效流动长度。然而,不同合金体系对模具温度变化的响应存在明显差异[35]。例如,AlSi7MnMg、AlSi10MnMg和AlSi9MnZrTi (THLZ)合金在模温升高时流动性提升较为明显,而部分高导热合金(如Al1.5FeNi)则表现出相对较弱的敏感性。相比之下,AlSi8MnMgCuV和AlMg6Si2MnZr合金的流动性能最低,仅为0.7~0.8 m。上述结果表明,模温调控能够在一定程度上改善合金流动性,但其作用仍取决于合金体系的热物性与凝固行为。熔体过热度同样是影响流动性的关键热力学参数(图2d)。随着过热度由50 ℃升至100 ℃,所有合金的有效流动长度均出现明显增加,并且在施加增强压力条件下这一趋势更加明显[19]。这一现象表明,提高过热度能够通过提高熔体初始热含量并延缓凝固过程,从而增强金属液在充型过程中的流动能力。

综合上述结果可以看出,在压铸条件下,浇口速率是影响流动性的主导工艺参数,而模具温度和熔体过热度主要通过调控传热与凝固过程发挥辅助作用。此外,增强压力对于流动性较差的合金具有一定改善作用。总体而言,铝合金在压铸过程中的流动行为是多种工艺参数与合金热物性协同作用的结果,不同合金体系对工艺参数的响应存在显著差异,因此在优化压铸铝合金流动性的过程中需要综合考虑压铸工艺与合金设计之间的平衡。

1.2 合金设计对流动性的影响

合金设计对流动性的影响十分复杂,尤其是在成分因素方面,仍然是一个重要的研究挑战。实验研究和数值模拟表明,共晶成分合金的凝固行为与纯金属相似,因此通常具有较高的流动性。然而研究[36]发现,在某些Al-X合金(X表示其他元素)中,获得最佳流动性的成分并不一定对应共晶点。因此,仅以合金成分作为评价流动性的依据是不充分的。对流动性的综合评估还需要考虑其他冶金变量,包括过热度、潜热、表面张力、黏度、凝固模式以及熔体洁净度等。通过调控冶金变量来控制流动性的研究不仅局限于压铸,还广泛应用于焊接、增材制造、连续铸造和注射成形等工艺。合金成分设计及相关冶金因素会显著影响材料的组织与流动性之间的关系,其作用程度在许多情况下与工艺参数同样重要。现阶段,大型压铸结构件中广泛采用亚共晶Al-Si合金体系[3],这类合金通常具有较高的流动性,因此成为相关研究的主要对象。基于此,下文将重点讨论Si含量对流动性的影响规律,并进一步分析控制流动性变化的主要合金设计机制。

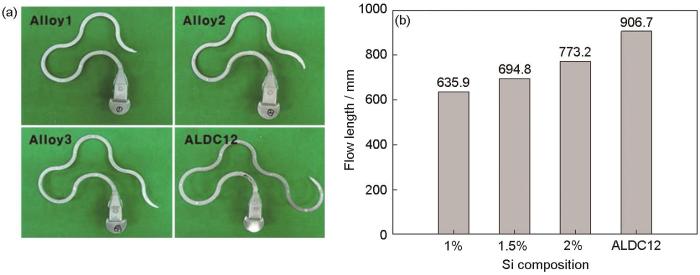
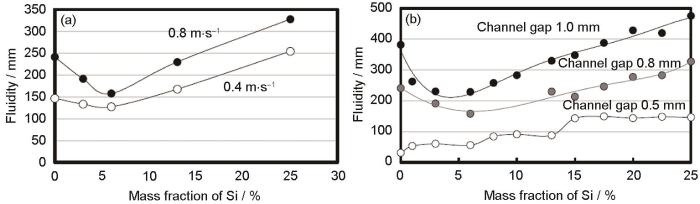
在研究Si含量对亚共晶Al-Si合金流动性的影响时,Kim等[37]采用螺旋模具对不同成分合金进行了流动性测试,通过测量铸件凝固后的流动长度来评价合金的流动能力(图3[37])。实验结果表明,在螺旋模具条件下,Al-Si合金的流动性随Si含量的增加而显著提高,这一趋势与重力浇铸条件下获得的实验结果一致[36]。其主要原因在于,随着Si元素含量的增加,合金的凝固潜热随之提高[38],从而延长了熔体的凝固时间,使金属液在流动过程中保持液态状态的时间更长,最终表现为流动距离的增加。进一步提高Si含量,发现其对Al-Si合金流动性的影响呈现明显的非线性规律。随着Si含量增加,流动性整体呈先降低后提高的趋势[39]。在较大通道厚度条件下,流动性与Si含量之间通常表现为凹形关系(图4a[39]),即从纯Al开始,流动性随着Si含量增加逐渐降低,并在中等Si含量附近达到最低水平,随后持续升高。而在极薄通道(如0.5 mm)条件下,流动性则随Si含量增加呈单调上升趋势(图4b[39])。模具的壁厚改变了熔体在型腔内的传热条件及状态,因此改变了流动性,进一步证明了工艺参数与合金设计之间存在耦合关系。

图3

图3   螺旋形压铸件流动性测试照片及流动长度结果[37]

Fig.3   Photos (a) and flow lengths in different Si contents (mass fraction) (b) of fluidity test of spiral die-cast parts[37]


图4

图4   不同Si含量和工艺参数下压铸铝合金的流动性[39]

Fig.4   Fluidities of aluminum alloys under different Si contents and process parameters[39]

(a) different Si contents and fast shot speeds (b) different Si contents and wall thicknesses


合金成分会改变熔体的黏度、潜热、表面张力以及凝固区间等性质,从而影响压铸条件下铝合金的流动性。以Al-Si合金为例,Si含量增加会改变凝固方式并影响潜热释放,从而改变流动性[37],而Mg、Cu等元素往往通过扩大凝固区间或形成第二相(如Mg2Si)而降低流动性[40,41],Fe含量的增加通常会使流动性下降,但可通过Mn的加入改变金属间化合物形态而部分缓解[42]。稀土元素[43,44] (如Ce、La)和晶粒细化元素[38] (如Ti、Sc、Zr)对流动性的影响较为复杂,一般表现为在低含量时促进流动性,而在含量过高时由于形成粗大第二相或增加固相颗粒而降低流动性。此外,晶粒细化、共晶组织改性[45] (如Sr、Ca)以及凝固行为的改变也会通过影响枝晶连通点和凝固区间间接改变流动性。因此,合金成分对流动性的影响具有明显的多因素耦合特征,需要综合考虑不同元素及其相互作用。

综上所述,现有研究主要通过实验方法评估不同工艺条件和合金成分下压铸铝合金的流动性能。大量实验结果表明,模具几何结构、浇口速率、模具温度、熔体过热度以及增压压力等工艺参数共同决定了合金在型腔中的流动距离。然而,需要指出的是,实验测得的流动长度本质上反映的是压铸过程中流动与凝固耦合行为的综合结果,其形成与微观组织的演化密切相关。随着充型过程的进行,固相分数的增长、枝晶网络的形成、初生α-Al晶粒形态以及共晶组织的空间分布会改变半固态浆料的流变行为,从而影响熔体流动阻力,并进一步控制孔洞形成、共晶偏析及最终的流动停止过程。因此,仅从变量角度分析难以全面揭示压铸流动性差异的本质机制,有必要从微观组织演化角度进行深入研究。基于此,下一章节将重点讨论压铸条件下的典型微观组织特征,系统分析其形成与演化机制,并进一步阐明工艺参数对组织演化的影响。

2 压铸件微观组织特征

2.1 三种典型微观组织

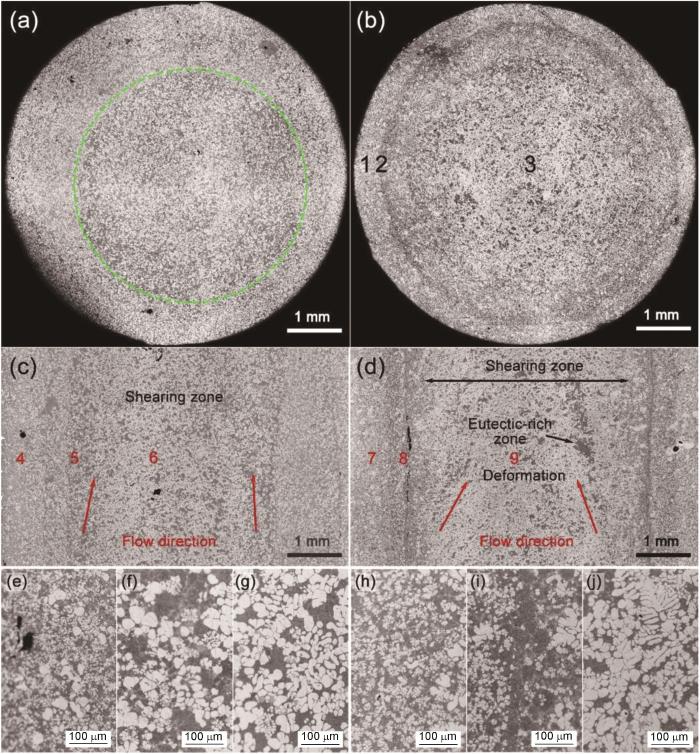
压铸件的微观组织通常可从表层至心部分为三个区域:皮肤层(表层细晶区)、缺陷带(共晶偏析区)和ESCs区(压室初生铝富集区)[16,46]。如图5a和b[16]所示,在光学显微镜下可清晰识别这三种组织特征。缺陷带呈黑色条带,可作为皮肤层与ESCs区的分界:由缺陷带向表面为皮肤层[47,48],向心部则为ESCs区[2,49]。对于亚共晶Al-Si合金来说,皮肤层由分布于表面的不规则细小等轴晶组成,其晶粒尺寸小于10 μm;缺陷带主要由偏析的共晶硅和孔洞构成;而ESCs区主要由在套筒内预先凝固形成的初生α-Al相组成,当量直径为10~50 μm[50]。

图5

图5   AlSi10MnMg合金在不同熔体温度与充型速率下的显微组织[16]

Fig.5   Microstructures of AlSi10MnMg alloy under different melt temperatures and slow shot speeds[16] (a, c) 640 oC, 0.1 m/s (Green circle represents the defect band) (b, d) 680 oC, 0.2 m/s (e-g) magnified views of positions 4-6 in Fig.5c, respectively (h-j) magnified views of positions 7-9 in Fig.5d, respectively


如图5c~j[16]所示,当熔体与模具壁面接触时,由于温差较大,冷却速率显著提高。同时,模具表面常存在上一行程残留的细小凝固颗粒及润滑剂,这些均可作为形核位点[51,52];在较大温度梯度的作用下,进一步促进均匀形核,从而在表层形成大量不规则等轴晶。在缺陷带区域,熔体虽具有较高速率,但同时受到模具壁面约束和ESCs生长的双重影响[53],已凝固晶体周围的液态金属在剪切力作用下重新分布[54,55],并富集于固相分数较低的位置,即缺陷带。在此区域,由于初生相大量凝固,局部合金成分逐渐接近共晶成分,最终形成富共晶偏析带。该过程普遍发生于壁面下几百微米的范围内,因而形成一条连续的缺陷带[56]。相较之下,ESCs区的形成与熔体在充型前的转移及压铸中的低速阶段密切相关[57]。在料勺和套筒内,熔体因温度梯度而发生预先形核,这些预凝固枝晶在流动过程中在Magnus效应作用下逐渐向流动中心聚集[58],并在心部继续长大。由于心部冷却速率低于表层,更容易形成枝晶网络[59,60],从而构成ESCs区。

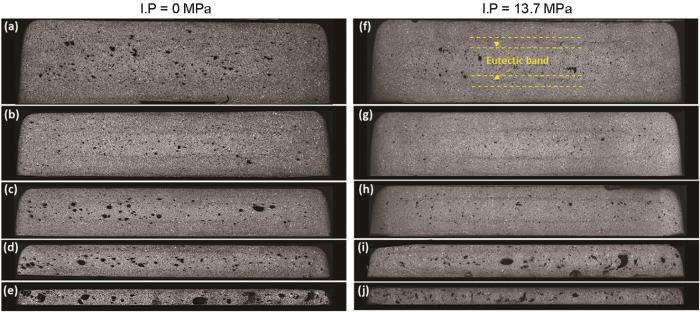
此外,有研究[61]指出,在流动末期,由于卷气和补缩不足,孔隙率会在心部上升,但是也有研究指出在缺陷带也会富集细小的孔洞。Akhtar等[62]研究了AlSi9MnVZr合金壁厚与增压压力对压铸件孔隙缺陷及力学性能的影响,如图6[62]所示。结果表明,铸件性能受几何尺寸、充型与凝固行为以及压力传递等多因素耦合控制,其中孔隙(缩孔与气孔)是主要缺陷来源。随着壁厚增加,因冷却速率降低和补缩不足,铸件中心更易出现缩孔与疏松,而提高增压压力则能显著降低孔隙率,尤其在薄壁件中效果更为显著。组织观察显示,高增压压力下合金二次枝晶间距减小,组织更加细密。孔隙缺陷显著削弱了拉伸强度和延伸率,高增压压力通过改善致密性和组织均匀性有效提升了力学性能。

图6

图6   不同壁厚AlSi9MnVZr合金试样截面的显微组织[62]

Fig.6   Microstructures of cross sections of die-cast AlSi9MnVZr alloy under intensification pressures (I.P) of 0 MPa (a-e) and 13.7 MPa (f-j) with different wall thicknesses[62] (a, f) 5 mm (b, g) 4 mm (c, h) 3 mm (d, i) 2 mm (e, j) 1 mm


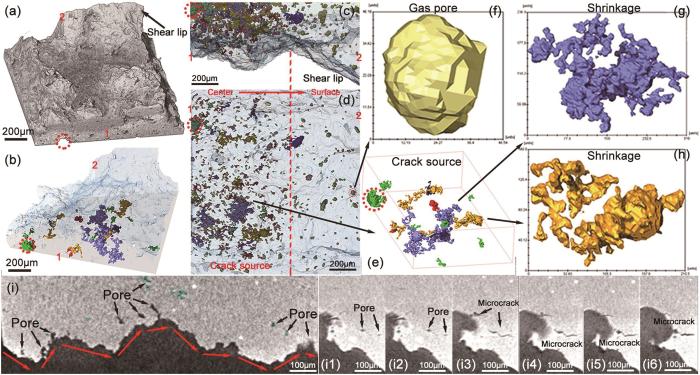
孔洞是压铸过程中常见的缺陷之一,尤其在流动末期大量出现,显著削弱铸件的力学性能[63,64]。图7a~h[65]为基于三维断层扫描重构的AlSi10MnMg合金压铸件断口附近孔洞的分布与形貌。可见,孔洞在裂纹区域密集分布,且从表层至心部孔隙率逐渐升高。进一步放大观察发现,气孔多呈球状,而缩松及缩孔表现为不规则的连续分布。Jiao等[65]指出,集中分布的孔洞可能成为裂纹形核的应力集中源,并为裂纹扩展提供低能量路径,从而导致铸件延伸率大幅下降,如图7i[65]所示。

图7

图7   AlSi10MnMg压铸件断口孔洞的三维重构与显微表征[65]

Fig.7   3D reconstructions and microscopic characterization of pores at the fracture surface in AlSi10MnMg alloy[65] (a-h) 3D reconstructions of the fracture surface and subsurface pores (i) SEM images of the fracture surface


2.2 缺陷带形成机理

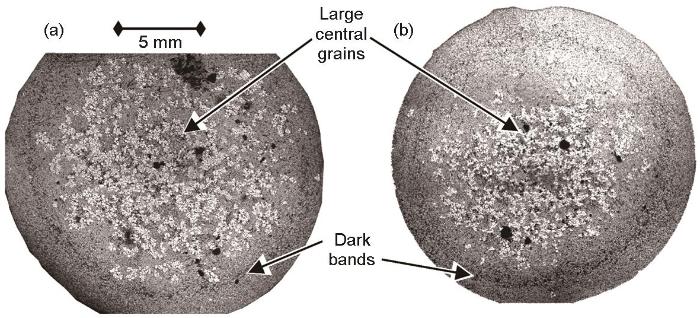
缺陷带是压铸件中特有的一种条带状组织,通常由共晶组织和孔洞组成[66]。在2.1节中已对其形成机理进行了初步说明,本节将进一步探讨其具体的形成过程。事实上,缺陷带在文献中也常被称为“剪切带”[67]、“共晶带”[16]或“偏析带”[56],但均属于同一类组织特征。Gourlay等[54]对偏析带的形成机理进行了研究。由于实际压铸过程高度复杂,难以单独考察某一因素的作用,因此采用实验室条件下的重力铸造来模拟压铸中的半固态充型过程,具体实现分为两步:首先,通过将铝合金熔体在严格控制下进行冷却和机械搅拌,制备出具有特定固相分数(0~0.3)且状态可重复的半固态浆料;随后,将此浆料倒入经过充分预热、一端开口的肘形钢模具中进行重力浇注。通过取消模具涂层等措施,最大程度地模拟了压铸过程中界面快速传热的条件,从而获得与压铸件相似的带状缺陷,如图8[54]所示。在所制备的铸件横截面上普遍观察到沿轮廓分布的深色偏析带以及集中于中心的大尺寸晶粒。组织表征结果表明,偏析带区域的共晶组织含量显著高于周围区域,且常伴随互连的共晶通道与液体分流痕迹[68]。

图8

图8   通过合金预处理与重力浇铸模具改装模拟压铸过程所得A356合金圆柱铸件的微观组织[54]

Fig.8   Microstructures of A356 alloy castings produced by simulating the high pressure die casting process through alloy pretreatment and modified gravity casting mold[54]

(a) fsESC = 0.16, Tdie = 270 oC (fsESC—volume fraction of ESCs, Tdie—die temperature)

(b) fsESC = 0.11, Tdie = 270 oC


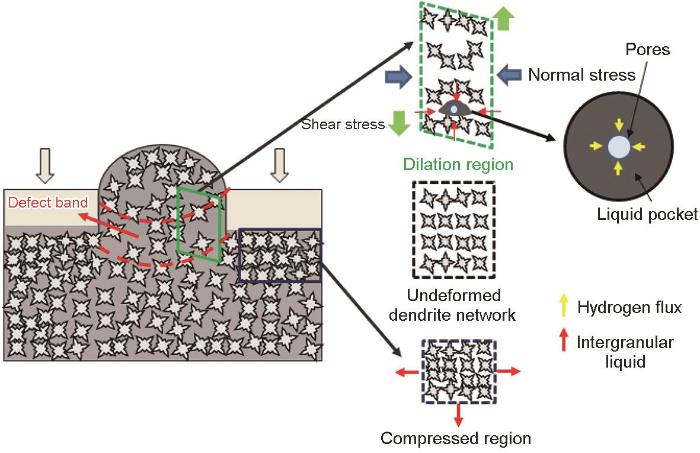
Bhagavath等[67]针对压铸件微观组织剪切带内气孔与收缩孔的形成机理开展了研究。结果表明,外加载荷在凝固过程中会诱发半固态金属的应变局域化,从而形成富集溶质的剪切带并伴随孔隙缺陷的产生。在高剪切区域,半固态合金发生膨胀性重排,晶间间隙被打开并形成液体充填的剪切带。在这些富液区,气体孔洞快速长大,而在局部压缩区会受到抑制或被挤出[69],如图9[67]所示。孔隙的迁移和生长受局部应力场及溶质富集的双重控制,且实验结果显示孔隙体积分数与累积体积应变之间呈近似线性关系,即拉伸膨胀越强烈,最终形成的孔隙率越高。

图9

图9   高剪切应变区与压缩区作用下缺陷带形成示意图[67]

Fig.9   Schematic of defect band formation induced by high shear strain and compression regions[67]


剪切带内孔隙的形成主要归因于两个方面:第一,膨胀性变形导致液相分流不足[70],为气泡提供扩展空间并促进其在氢扩散作用下长大;第二,局部收缩与传热受限[71]造成的补缩不足,使缩松与缩孔得以生成和发展[55]。

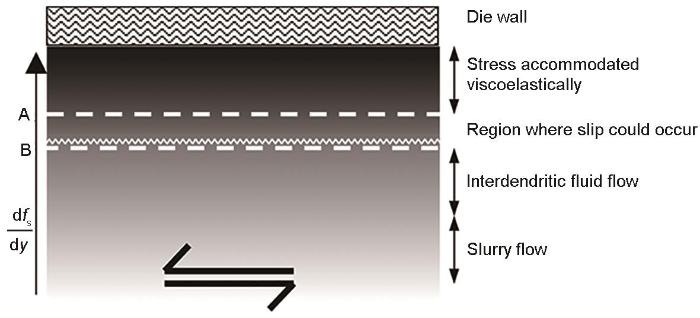
根据控制变量得到的缺陷带位置和宽度结果,缺陷带的形成受模具温度和ESCs体积分数共同调控。当模具温度降低时,缺陷带位置趋向于铸件中心;随着ESCs体积分数增加,原本呈多条模糊带的缺陷逐渐演变为单一清晰带[46],最终在较高固相分数下消失。基于这些实验现象,枝晶网络局部滑移模型被提出[54],如图10[54]所示。该模型认为,当熔体沿固化壁层充型时,固相分数梯度和半固态流变行为导致局部枝晶网络在应力作用下发生滑移,进而诱发富集液的渗透与集中,从而形成偏析带。局部滑移与液体富集之间的正反馈作用,使带状缺陷在充型与凝固耦合过程中得以产生。

图10

图10   从模具壁面至流道中心的固相分数梯度示意图[54]

Fig.10   Schematic of the solid fraction gradient from the mold wall to the channel center, where darker shades represent higher solid fractions (fs). The diagram also shows the variation of stress response along the solid fraction gradient. Line A denotes the lower bound of the applied stress within the viscoelastic regime, and line B represents the iso-line where the deformation rate exceeds the interdendritic flow rate


2.3 工艺参数对组织演化的影响

压铸的工艺参数在改变流动性的同时也改变了微观组织。在低速压射阶段,工艺参数主要影响压室中的流动稳定性以及ESCs的形成[50]。适当提高低速压射速率可以缩短金属液在压室中的停留时间,减少金属液与压室壁的接触冷却,从而降低ESCs的形成数量和尺寸,并减小孔隙缺陷。同时,稳定的波形流动能够减少空气卷入,使ESCs在铸件中的分布更加均匀,从而改善组织均匀性。其机理在于减少金属液在压室中的提前凝固和枝晶形成,并降低气体卷入导致的缺陷生成[72]。

在高速压射阶段,工艺参数主要通过改变充型过程中的剪切作用和湍流程度影响组织演化。随着高速压射速率提高,金属液在内浇口处的流速和剪切应力显著增加,这会破碎并分散ESCs和团聚颗粒,使其更加均匀地分布在基体中,同时增加形核位置,促进晶粒细化[25]。此外,高速充型会增强金属液对模壁的冲刷作用,提高模壁温度并减小金属液与模具之间的温差,从而减小表皮层厚度和激冷晶数量。其机理主要与高剪切作用、湍流混合以及界面传热条件变化有关[73]。

在增压阶段,工艺参数主要影响凝固过程中的补缩行为和孔隙演化,从而间接影响组织结构。提高增压压力能够延长内浇口的凝固时间,使液态金属在凝固过程中持续补缩,从而减少缩孔和气孔缺陷[34]。同时,高压力还可以抑制孔隙扩散与长大,并降低流动方向变化区域的回流现象,使组织更加致密。其机理主要是通过外加压力改变凝固动力学、提高金属液补缩能力并降低孔隙形成概率,从而获得更加致密和均匀的显微组织。

综上研究表明,压铸件沿截面厚度方向通常呈现出明显的组织分区结构,即靠近模壁的皮肤层、中间的缺陷带以及由ESCs主导的心部区域,这些组织特征的形成受局部冷却速率、固相分数梯度、剪切变形以及补缩条件等多种因素的耦合作用控制[67]。尤其在流动末期,半固态金属中枝晶网络的重排与滑移、溶质富集以及液相分流不足会共同促进缺陷带和孔洞的形成[54],并显著削弱铸件的力学性能。从机理上看,这些组织与缺陷特征不仅是压铸件性能劣化的重要来源,也反映了熔体在流动与凝固耦合过程中的演化路径。微观组织的形成与演变实质上是宏观流动、传热与凝固行为在微观尺度上的综合响应。其中,固相分数的增长决定了熔体流动阻力的演化,枝晶网络的形成与连通影响半固态区域的渗透性,而缺陷带与孔洞的出现则通常标志着流动能力的衰减及最终停止。

基于上述认识,有必要在微观组织机理的基础上进一步建立能够定量描述流动停止条件、凝固时间及流动距离的分析模型。下一章节将围绕压铸条件下流动性的预测问题,综述和比较不同尺度和不同假设条件下的流动性分析模型,并讨论其物理基础、适用范围及主要局限性。

3 预测流动性的分析模型

3.1 一维基本模型

一维基本模型是描述高压铸造过程中合金流动性的研究途径,简化的一维基本模型的结果与流动长度实验具有定性上的一致性。一维基本模型通过将压铸充型过程简化为沿流动方向的一维换热问题,为流动性研究提供了最基础的物理图像。该模型假设熔体温度仅沿流动方向变化,忽略横向温度梯度,其核心优势在于形式简洁、物理意义清晰。尽管该模型在流动性预测方面存在一定偏差,但其为理解该过程提供了基础性认识。Lindsey和Wallace[74]将充型过程中的热量损失类比为单股流式换热器的运行,并采用换热器效能法进行分析,建立了基于能量守恒的解析解,使流动长度与换热条件、初始过热度直接关联。该模型基于如下方程[74]:

Q︸-hA(T-T∞)=dUdt︸ddtρcV(T-T∞)

式中,Q表示传热速率,dU表示内能变化速率,ℎ为对流换热系数,A为有效换热面积,T为瞬态温度解,T∞为来流温度,ρ为密度,c为比热容,V为有效体积,t为求解所需的时间。

进入材料的温度定义为浇口温度,壁面温度对应于型腔表面温度,出口温度假设为充型结束时金属的温度[75]。在假设浇口温度处于液相线温度的条件下,充型时间可表示为[75]:

tf=-ρcVhAlnTliq-TdieTgate-Tdie=ρcVhATgate-TliqTgate-Tdie

式中,tf表示充型时间,Tliq为液相线温度,Tdie为模具温度,Tgate为金属在浇口处的温度。

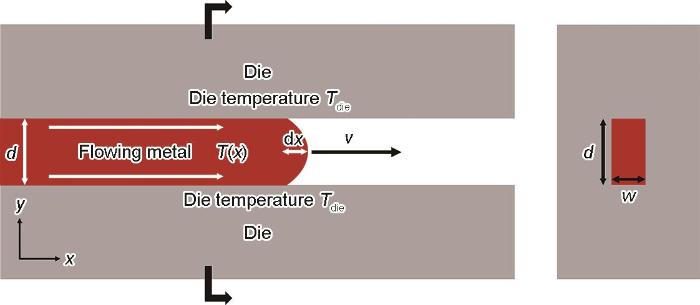
充型时间同时会影响合金的力学性能。在凝固过程中会形成不同的微观组织,包括针状组织、块状板条组织或细化纤维状组织[68,76]。假设金属以速率v流经保持恒温Tdie的模具表面(图11)。由于合金具有较高的热扩散率,沿y方向的温度变化可忽略不计。因此,金属温度假设仅随x方向(即流动方向)变化,表示为T(x)。此时,其冷却过程可表示为:

T(x)-TdieTgate-Tdie=exp[-hAt / (ρcV)]=exp(-λt)

式中,λ为与铸造工艺参数及冶金因素相关的系数。

图11

图11   一维基本模型示意图

Fig.11   Schematic of one-dimensional basic model (x direction—flow direction, d—wall thickness, w—channel width, v—flow speed, T(x)—melt temperature that varies with x)


在此基础上,还可以进一步将结果表示为最终流动距离。假设充型结束时的温度处于液相线,可以简化方程的形式,因为无需考虑潜热释放[75]。然而,该模型隐含的关键假设是:充型结束时金属温度仍处于液相线以上。这一假设在高压铸造条件下往往并不成立。实际上,铸件在充型结束时通常已发生部分凝固[20],其温度低于液相线并已有潜热释放。因此,为提高方程的精确性,有必要将潜热效应纳入考虑[77]。此外,该分析仅适用于充型过程中的热量损失,并未涉及型腔完全充满后的冷却过程。对于型腔充满后的传导冷却,需要采用单独的数学模型加以泛化。因此,该模型更适合作为定性分析工具,用于揭示浇口温度、模具温度和换热条件对流动性的基本影响趋势。

3.2 浇口方程

浇口方程在一维基本模型的基础上引入了潜热效应,并以固相分数作为流动停止的判据,显著提高了模型与工程实践的贴合度。该方程通过经验常数将充型时间、壁厚和热力学参数联系起来,因其计算简便,在压铸工艺设计中被广泛采用。在高压铸造过程中,诸如压射速率、过热度、模具温度及铸件质量等模具与工艺设计参数之间存在相互依赖关系[78~80]。当某一变量未处于最优状态时,通常可通过调整其他变量进行补偿,而浇口方程[81]正是用于评估其可行性并量化所需补偿的工具。该方程旨在预测从金属开始注入型腔起,到凝固金属的固相分数达到设定值所需的时间,并考虑了潜热效应。浇口方程表示为[81]:

tsolid=kTgate-Tflow+fs⋅ZTflow-Tdied       Z=Lfc

式中,tsolid为凝固时间,k为经验常数,Tflow为金属流动温度,fs为目标固相分数,Z为用于考虑潜热的有效温度,d为壁厚,Lf为潜热。

fs是具体输入值,较低的取值有利于改善表面质量,而较高的取值可减少缩孔,但该指导原则缺乏坚实的理论或经验依据。其他三个参数(k、Z和Tflow)均为经验性参数,其数值已针对常见压铸合金给出。然而,这些非标准化参数增加了将方程应用于新合金的难度,同时掩盖了其基本工程原理,使理解更加困难。这些经验参数通常代表标准物理量与流体无量纲数的组合[82],但通过实验确定它们既耗时又复杂。这种经验化处理虽然提高了工程可用性,却削弱了模型的可推广性,使其在新合金或新工况下需要重新标定。因此,浇口方程本质上是一种“半经验判据”,而非严格意义上的预测模型。其关键的改进方向在于对这些参数进行解释,并简化方程,以增强其物理清晰性和实际可操作性。

3.3 修正浇口方程

修正浇口方程的核心改进在于:在保持浇口方程简洁形式的同时,显式引入焓的定义,将潜热效应纳入能量守恒框架中。与传统浇口方程相比,该模型消除了非标准经验常数,使换热系数成为唯一的主要经验参数,从而增强了物理透明性。

潜热效应需通过能量守恒加以考虑[83]。在凝固过程中,冷却铸件焓的变化必须等于释放的热量。沿用 式(3)所采用的同一框架,能量守恒可表示为[83]:

dH(T(x))dx=-hPm˙(T(x)-Tdie)

式中,H(T)为焓,P为流道湿周,m˙为质量流量。

将焓变展开,即可得:

c-Lfdfs(T)dTdT(x)dx=-hPm˙[T(x)-Tdie]=
-4hρvLf(T(x)-Tdie)       (T(0)=Tgate)

式中,fs(T)为不同温度下的固相分数。

式(6)需要固相分数-温度曲线的导数,该导数通常需通过热力学软件获得,但计算较为复杂。一种简化方法是假设凝固过程中固相分数线性变化。利用该近似,可基于液相线温度和固相线温度求解方程:

xfs=-cm˙hPlnTliq-Tdie-fs(Tliq-Tsol)Tgate-Tdie+
Lfc(Tliq-Tsol)lnTliq-Tdie-fs(Tliq-Tsol)Tliq-Tdie
(Tliq≤Tgate, 0≤fs≤1)

式中,xfs为达到特定fs时的流动长度,Tsol为固相线温度。

当浇口温度低于Tliq且高于Tsol时,解的形式与 式(7)相同,但初始条件x = 0时,需要将Tliq替换为浇口温度[81]:

xfs=-cm˙hP1+Lfc(Tliq-Tsol)⋅
lnTliq-Tdie-fs(Tliq-Tsol)Tgate-Tdie
Tsol<Tgate≤Tliq,  Tliq-TgateTliq-Tsol≤fs≤1

上述方程中的ℎ是主要的经验参数,对应的ℎ通常与金属流速有关。然而,在高压铸造过程中,模具表面的氧化膜和润滑剂积聚可能引起一系列热流阻力[84,85]。通过假设固相分数随温度线性变化,模型获得了解析解,便于工程应用。然而,这一线性近似限制了其对真实凝固行为的描述精度,尤其是在宽凝固区合金中。此外,该模型的一项局限在于假设固相分数随温度线性变化,因此计算得到的充型时间并不能反映进入型腔材料前沿的实际固相分数。此外,在实际操作中,直接测量流动前沿的温度或固相分数基本不可能。尽管如此,相较于传统浇口方程,该模型在预测流动停止时间和流动长度方面更具一致性,代表了从经验模型向物理模型过渡的重要一步。与原始浇口方程相比,改进后的版本缩短了消除过热所需的时间,并在固相分数为零时将最大充型时间修正为零,从而扩大了其适用范围。

3.4 二维预测模型

一维模型无法描述截面几何形状对凝固行为的影响,而二维预测模型通过引入Chvorinov定律[86]及无量纲分析,弥补了这一不足。该定律定义了铸件截面的凝固模式。该定律表明,体积与表面积比值较高的铸件截面凝固所需时间更长,从而将截面尺寸与凝固时间相关联。这种强调无量纲参数(Nusselt数(Nu)、Peclet数(Pe))在薄壁流动中的主导作用,使流动性预测从“材料-工艺”扩展到“模具-工艺”层面。其基本模型可表示为[86]:

tsolid=CVolSA2

式中,Vol为金属体积;SA为金属表面积;C为常数,包括铸造工艺参数、冶金因素及换热系数的影响[87]。

利用该定律,可将流速、流动前沿高度、表面张力等参数的修正因子引入方程,以考虑充型截面的行为。在充型长度的分析中,该定律表明,增加壁厚会延长凝固时间,从而提高流动性并延长总流动长度。然而,将该定律应用于薄壁截面存在挑战,这主要由于局部效应的影响。另一问题出现在多厚度截面的铸件中,此时凝固时间可能不再取决于凝固模式,而取决于流经该截面的金属体积。

该模型用于通过无量纲缩放参数估算薄壁的充型长度。假设沿薄壁的流动以恒定速率进行,流动表面保持模具温度。对该方程的变量进行无量纲化,可得到:

Pe⋅Hl∂θ∂x*=H2l2∂2θ∂x*2+∂2θ∂y*2x*=xl, y*=yH, θ=T-T1T0-T1

式中,H为流体特征高度,l为流体特征长度,y为垂直于流动方向x的方向,x∗为无量纲水平坐标,y∗为无量纲垂直坐标,θ为两点间归一化温度差[87],T0和T1分别为熔体初始温度和停止流动时的温度。

当H / l ≪ 1时,x方向的梯度可忽略,此项可被舍去。该方程的解为级数解,表示为:

θ=∑n=0∞2sinλnλn+sinλncosλnexp(-λn2t*)cos(λny*)λtanλ=Nut*=lPe⋅Hx*

式中,t∗为无量纲时间,λ为方程的解;λn 为式中第一行超越方程的解,具有多个根。

式(11)给出了薄壁流动的完整温度解,假设材料性质恒定。该解形式较复杂(因其为无限级数),但各项衰减迅速,仅需前几项即可应用。根据给定条件和材料参数,可通过编程高效求解任意点的温度沿流道的分布。

求解无量纲流动长度x∗的步骤如下:首先根据截面厚度、换热系数和熔体导热系数确定Nu;利用 式(11)求得无量纲数θ并指定无量纲垂直坐标y∗,求解t∗,从而确定对应的x∗。该长度即为流动性距离判据。此判据依赖三个无量纲变量:Nu、Pe和θ。与一维模型相比,二维模型能够更准确地描述薄壁压铸件的充型行为,并在实验对比中表现出良好的一致性。然而,其主要局限在于未显式考虑潜热效应,且换热系数通常被视为常数,这在高合金化体系中可能引入误差。

该模型通过两种对比进行了验证[87]。首先,将其与超薄壁锌压铸实验进行了对比,实验采用厚度为0.2、0.4和1.5 mm的平板结构,在不同注射速率下测试。模型准确预测了注射速率增加导致的充型增长趋势,并能正确识别完全充型或不完全充型的条件。其次,将其与Han和Xu[88]报告的流动性数据进行了比较,条件为换热系数31000  W/(m2·K)、浇口速率40 m/s和模具温度130  ℃。结果显示误差最小,并捕捉到了不同凝固区间的相同变化趋势。然而,该模型的局限性包括未考虑潜热。对于A356合金,Stanton数(St)大于1,该假设是合理的。但合金元素(如Si)的加入会增加潜热,从而提高St,进而延长合金的流动长度。潜热效应可通过数值积分纳入模型。另一局限在于换热系数的处理,未来研究可侧重于将换热系数作为Pe的函数进行确定。随着更多实验数据的积累,可建立更准确的相关性,而不再依赖于恒定值。

3.5 基于传热视角的流动模型

基于传热视角的模型进一步关注流动停止的动力学本质,认为随着固相分数增加,黏度上升并最终导致黏性力超过惯性力。这类模型通过引入固相分数-温度曲线的导数,更真实地反映了凝固过程中的热流耦合行为。在压铸过程中,动能比热能高出4个数量级,因此在流动停止条件下,动能耗散主导了热传递。无量纲的Navier-Stokes方程[89]表明,在充型初期,惯性力在压铸中占主导地位,远大于黏性力。随着凝固进程推进,固相分数增加,黏度上升。当黏度达到临界值时,黏性力变得显著,超过惯性力,最终导致流动停止。该转折点可通过黏度曲线进行估算。相较前述模型,该方法在物理描述上最为完整,但其解析形式复杂,对热力学数据依赖较强,限制了其在工程中的直接应用。因此,该模型更适合作为高精度分析工具,用于参数敏感性研究或与数值模拟相结合。

基于3.1节的一维基本模型,探讨了各种材料和工艺参数如何影响压铸过程中的流动性[74]。该方程由焓的定义和能量守恒原理推导而来。 式(6)左侧的Lf项考虑了潜热和显热的释放,并依赖于固相分数曲线的局部斜率。浇口方程的应用通常对固相分数曲线采用线性近似,因此导数为常数。为了准确描述该基于传热的模型,需要计算实际固相线温度曲线的斜率。最终形式使得流动长度微分方程可分段求解,从而得到xfs,表示为[90]:

xfs=-ρcvgDH4hlnTfs-TdieTgate-Tdie-(fm-fm-1)Lfc(Tm-Tm-1)lnTm-1-TdieTgate-Tdie-∑i=1k-2(fm-i-fm-i-1)Lfc(Tm-i-Tm-i-1)lnTm-i-1-TdieTm-i-Tdie-
(fp-fp-1)Lfc(Tp-Tp-1)lnTf-TdieTp-Tp-1                                                                                                   

式中,Tfs为达到指定固相分数fs时的温度,下标m为充型结束对应的分段编号,fm 为第m段末端对应的固相分数,Tm 为第m段末端温度,i为分段求解中的一般段编号,k为分段总数(满足k = m - p + 1),p为终止条件(流动停止或达到fs)对应的分段编号,fp 为第p段末端对应的固相分数,Tp 为第p段末端温度,Tf为流动停止温度(满足Tp - 1 < Tf < Tp)。该模型的解析解相对复杂,可通过编程结合积分方法求解。此外,由于需要求解固相分数对温度的导数,可考虑数值模型提供优化方程的数值解。利用热力学软件或数据库确定该参数,从而基于这些工具简化计算过程。总体而言,该方程复杂度较高,虽未充分考虑潜热效应,但考虑了充型过程中发生的对流换热损失。同时,该模型通过引入固相分数的变化,提高了预测精度,更真实地反映了凝固过程中的热行为。

目前尚无专门针对该模型的验证实验。然而,该模型可用于铸造及冶金变量的敏感性分析,可以通过改变输入参数识别对流动性影响最大的因素。利用该方法分析铝合金表明,壁厚、浇口速率和模具温度是影响流动性的三大关键因素。现阶段随着机器学习技术的发展,可以处理大规模数据集构建变量数据库,从而识别关键工艺参数,这在一定程度上削弱了分析模型在此方面的优势。

3.6 引入冶金变量的修正模型

前述模型主要关注热传递,而引入冶金变量的修正模型将流动停止机制与枝晶网络的形成联系起来,强调半凝固区的渗透阻力在流动终止中的作用。该模型首次将晶粒尺寸、固相分数和压降机制纳入统一框架,显著拓展了流动性模型的物理内涵。Han[13]针对此提出了一种双参数方程,将流动性表示为合金变量的函数,并将晶粒尺寸和相图变量纳入解析框架中。假设在压铸过程中,停止流动涉及射出筒中形成的ESCs。ESCs在冲头加速作用下被破碎,并在厚薄截面交界处(如流道和浇口)积聚,形成阻碍流动的枝晶网络。其主要方程由Flemings等[91]提出如下:

xf=βρ(gcHf+cΔTs)S(Tpour-Tr)1+B22V

式中,xf为最终流动长度,β为与金属接触的模具表面积,S为模具流道周长,B为与模具物理性质及给定流速下界面换热系数相关的函数,参数Hf和ΔTs分别对应熔化潜热和过热度,gc为流动金属前沿处的体积分数,Tpour和Tr分别为浇注温度和环境温度[91]。

引入冶金变量的修正模型基于压差(ΔPD)和压降(ΔPM),当满足以下条件时流动停止:

P0-Pf+ρgD⏞ΔPD=μkcSV2fL3VΔx⏞ΔPM

式中,P0为冲头压力,Pf为流动前沿压力,g为重力加速度,D为高度差,kc为Kozeny-Carman常数,μ为熔体黏度,fL为液相分数,SV为单位体积合金中固相(枝晶)表面积,Δx为半凝固区长度。

在压铸过程中,Δx的典型值为1 mm,这意味着约1 mm长的ESC枝晶网络足以产生压降。流道中会产生半凝固区,此时渗透率增加,压降降低。然而,在停止流动发生时,半凝固区仍对驱动力产生主导阻力。在该模型中,重点在于估算产生流动阻力区域的长度以及压铸条件下所需的压降[92]。计算结果表明,在浇口速率为26.6 m/s、固相分数为0.5时,由压降引起的流动阻塞约为14 MPa[13,20]。然而,该模型对冶金参数(如单位体积枝晶表面积)的依赖较强,而这些参数在实验上难以精确测量,导致模型应用门槛较高。因此,该模型更适合作为机理分析工具,而非通用预测模型。此外,该模型的局限性在于SV难以确定,因为其在流动的不同阶段持续变化,其测量受扫描电子显微镜分辨率限制及观察者主观判断影响。此外,液相分数(或固相分数)的确定依赖经验,需要大量实验验证以保证精度。

综上所述,压铸流动性的解析模型经历了由简化传热模型向多因素耦合模型逐步发展的过程。早期研究主要基于一维能量守恒和传热假设,通过分析熔体在充型过程中的热损失估算流动长度,为理解流动停止的基本热学机制奠定了基础。随后提出的浇口方程及其修正模型进一步将潜热效应和固相分数引入分析框架,使模型能够在一定程度上反映合金凝固行为对流动性的影响。随着研究的深入,二维模型通过引入无量纲参数和截面几何因素,提高了对薄壁铸件充型行为的描述能力,而基于传热与流变耦合的模型则开始关注固相分数增长、黏度变化以及流动阻力之间的关系。近年来,一些模型进一步引入冶金变量,如晶粒尺寸、枝晶网络渗透性以及半固态区压降等因素,从微观组织角度解释流动停止机理。总体来看,现有解析模型在揭示流动机理方面具有重要价值,但在预测精度和适用范围方面仍受到假设简化和参数获取困难的限制。未来研究需要在实验数据、热力学计算与数值模拟的支持下,推动解析模型向多尺度、多物理场耦合方向发展,并结合数据驱动方法建立更加通用和可靠的流动性预测框架,从而为压铸合金成分设计与工艺优化提供更具指导意义的理论工具。

4 总结与展望

近年来,随着高压铸造向大型化、薄壁化和一体化方向发展,铝合金在压铸条件下的流动性问题逐渐从经验性工艺控制转变为亟需机理支撑的科学问题。现有研究表明,压铸铝合金的流动性并非单一工艺参数或材料参数所决定,而是由合金热物性、冶金特征与充型凝固过程高度耦合所共同控制的综合结果。

(1) 基于不同流动性模具的模拟与测试实验结果显示,高速充填和高冷却速率条件下,浇口速率对流动性的主导作用显著增强。对于初始流动性较低的合金,提高浇口速率、模具温度、熔体过热度及增压压力均能有效延长有效流动长度;而对于本身具有较高流动性的接近共晶点的亚共晶Al-Si合金,当浇口速率超过一定值后,其流动性提升趋于饱和,表明单纯依赖提高充型速率已难以进一步改善流动能力。

(2) 从组织与缺陷角度看,压铸件中皮肤层、缺陷带和ESCs区的形成清晰反映了流动凝固过程在空间上的非均匀性。大量研究一致指出,流动末期的停止行为通常伴随着固相分数快速上升、枝晶网络连通以及缺陷带和孔洞的集中出现,这些组织特征不仅决定了有效流动长度的极限,也直接主导了力学性能沿流动方向的梯度分布。因此,流动性的本质并非简单的“充型距离”问题,而是与半固态流变行为、枝晶网络渗透性以及局部补缩条件密切相关的物理过程。

(3) 在流动性预测方面,一维能量守恒模型为解析描述奠定了基础,随后发展的浇口方程及其修正形式逐步将潜热效应和固相分数引入模型框架,降低了对非标准经验常数的依赖程度,提高了模型的物理一致性。进一步发展的二维模型及基于传热视角的模型则开始考虑截面几何效应、无量纲参数以及流动停止的动力学本质,而引入冶金变量(如晶粒尺寸、枝晶网络特征)的模型在机理层面拓展了对流动阻塞原因的理解。然而,总体来看,现有解析模型仍在不同程度上依赖简化假设,其预测精度和适用范围有待通过实验与数值模拟进一步验证和统一。

基于上述研究进展可以看出,压铸铝合金流动性问题本质上涉及熔体流动、传热、凝固以及微观组织演化的多尺度耦合过程。然而,目前该领域仍面临若干核心科学问题。首先,关于流动终止的本质机制尚未形成统一认识,特别是在高速充型和强剪切条件下,固相分数演化、枝晶网络形成以及缺陷带与孔隙演化之间的协同作用机制仍有待进一步阐明。其次,现有研究多侧重于单一变量对流动性的影响,缺乏从“成分-工艺-组织-性能”整体角度建立统一预测框架,这在一定程度上限制了流动性模型在复杂压铸条件下的适用性。面向未来,压铸铝合金流动性研究需要从更系统的层面推进。一方面,应通过覆盖更广合金体系和工艺窗口的实验研究,建立流动性、组织结构及力学性能之间的定量关联,为模型发展提供可靠的数据基础。另一方面,需要从微观组织演化角度深入揭示流动末期半固态结构的形成与演化规律,重点关注枝晶网络连通、液相分流以及缺陷带形成对流动终止的控制作用。在建模方面,应推动解析模型与高精度数值模拟(如格子Boltzmann方法、相场模型等)的深度融合,通过多尺度、多物理场耦合描述流动-凝固行为,提升模型的物理一致性和预测能力。同时,新兴技术的发展也为该领域提供了新的研究机遇。例如,原位三维表征技术和高能X射线成像可用于直接观察压铸过程中组织的动态演化。数据驱动方法和机器学习技术能够从复杂工艺数据中识别关键变量并优化工艺参数,而一体化压铸技术则对高流动性铝合金的开发提出了新的需求。通过基础机理研究、先进建模方法与新型成形技术的协同发展,有望建立更加完善的流动性预测理论体系,并为大型复杂压铸结构件的设计与制造提供重要的理论基础和技术支撑。

参考文献

Luo A A, Sachdev A K, Apelian D.

Alloy development and process innovations for light metals casting

[J]. J. Mater. Process. Technol., 2022, 306: 117606

DOI      URL     [本文引用: 1]

Jiao X Y, Liu C F, Wang J, et al.

On the characterization of microstructure and fracture in a high-pressure die-casting Al-10 wt%Si alloy

[J]. Prog. Nat. Sci.: Mater. Int., 2020, 30: 221

DOI      URL     [本文引用: 1]

Wang Q G, Wang A, Coryell J.

Ultra-large aluminum shape casting: Opportunities and challenges

[J]. China Foundry, 2024, 21: 397

DOI      [本文引用: 2]

Hu Q Y, Guo W B, Zhao H D.

Influence of wall thickness and intensification pressure on the microstructures and mechanical properties of AlSi7-SiC composites fabricated by the vacuum-assisted HPDC process

[J]. Mater. Sci. Eng., 2021, A819: 141470

[本文引用: 1]

Wang Q L, Xiong S M.

Effect of multi-step slow shot speed on microstructure of vacuum die cast AZ91D magnesium alloy

[J]. Trans. Nonferrous Met. Soc. China, 2015, 25: 375

DOI      URL     [本文引用: 1]

Liu Y X, Zhang Y F, Liu W N, et al.

Enhanced mechanical properties and thermal conductivity of high-pressure die-cast AlMg6Si2MnZr alloy by controlling the externally solidified crystals

[J]. J. Mater. Process. Technol., 2022, 306: 117645

DOI      URL     [本文引用: 2]

Jiao X Y, Liu C F, Guo Z P, et al.

On the characterization of primary iron-rich phase in a high-pressure die-cast hypoeutectic Al-Si alloy

[J]. J. Alloys Compd., 2021, 862: 158580

DOI      URL     [本文引用: 1]

Haga T, Imamura S, Fuse H.

Fluidity investigation of pure Al and Al-Si alloys

[J]. Materials, 2021, 14: 5372

DOI      URL     [本文引用: 2]

Fluidity tests of pure aluminum 1070 and Al-Si alloys with Si contents of up to 25% were conducted using a die cast machine equipped with a spiral die. The effects of the channel gap, die temperature, and injection speed on the fluidity were investigated. When the channel gap was small (0.5 mm), the flow length of the 1070 was minimized, and the fluidity increased monotonically at a gradual rate with increasing Si content. In contrast, larger gaps yielded convex fluidity–Si content curves. Additionally, heating the die had less of an influence on the fluidity of the 1070 than on that of the Al-Si alloy. These results are discussed in the context of the peeling of the solidification layer from the die based on the thicknesses of foils and strips cast by melt spinning and roll casting, respectively. At lower Si contents, heat shrinkage was greater and the latent heat was lower. When the heat shrinkage was greater, the solidification layer began to peel earlier, and the heat transfer between the solidification layer and the die became smaller. As a result, the fluidity of the 1070 was greatest when the channel gap was 0.8 mm.

CarlisleDucker.

ATG 2023 north american light vehicle aluminum content and outlook summary report

[R]. Ducker Carlisle for Aluminum Transportation Group (ATG), 2023.https://drivealuminum.org/wp-content/uploads/2023/05/Ducker-ATG-2023-Summary-Report-April-2023.pdf

URL     [本文引用: 1]

Li Y, Li H X, Katgerman L, et al.

Recent advances in hot tearing during casting of aluminium alloys

[J]. Prog. Mater. Sci., 2021, 117: 100741

DOI      URL     [本文引用: 1]

Hu Z Q, Zhang X J, Wu S S.

Microstructure, mechanical properties and die-filling behavior of high-performance die-cast Al-Mg-Si-Mn alloy

[J]. Acta Metall. Sin. (Engl. Lett.), 2015, 28: 1344

DOI      URL     [本文引用: 1]

Niu Z C, Liu G Y, Li T, et al.

Effect of high pressure die casting on the castability, defects and mechanical properties of aluminium alloys in extra-large thin-wall castings

[J]. J. Mater. Process. Technol., 2022, 303: 117525

DOI      URL     [本文引用: 2]

Han Q.

A model correlating fluidity to alloy variables in hypoeutectic alloys

[J]. Acta Mater., 2022, 226: 117587

DOI      URL     [本文引用: 4]

Adamane A R, Arnberg L, Fiorese E, et al.

Influence of injection parameters on the porosity and tensile properties of high-pressure die cast Al-Si alloys: A review

[J]. Int. J. Met., 2015, 9: 43

[本文引用: 2]

Chavan R, Kulkarni P S.

Die design and optimization of cooling channel position for cold chamber high pressure die casting machine

[J]. IOP Conf. Ser.: Mater. Sci. Eng., 2020, 810:012017

[本文引用: 1]

Jiao X Y, Wang P Y, Liu Y X, et al.

Effect of shot speeds on the microstructural framework and abnormal eutectic bands in a high pressure die casting hypoeutectic AlSi10MnMg alloy

[J]. J. Mater. Process. Technol., 2024, 326: 118312

DOI      URL     [本文引用: 7]

Đjurdjević M B, Jovanović V, Komatina M, et al.

The specificity of determining the latent heat of solidification of cast hypoeutectic AlSiCu alloys using the DSC method

[J]. Materials, 2024, 17: 4228

DOI      URL     [本文引用: 1]

Flemings M C.

Fluidity of metals-techniques for producing ultra-thin section castings

[J]. Br. Foundrym., 1964, 57: 312

[本文引用: 1]

Ravi K R, Pillai R M, Amaranathan K R, et al.

Fluidity of aluminum alloys and composites: a review

[J]. J. Alloys Compd., 2008, 456: 201

DOI      URL     [本文引用: 2]

Han Q, Zhang J.

Fluidity of alloys under high-pressure die casting conditions: Flow-choking mechanisms

[J]. Metall. Mater. Trans., 2020, 51B: 1795

[本文引用: 3]

Wang Q L, Xiong S M.

Vacuum assisted high-pressure die casting of AZ91D magnesium alloy at different slow shot speeds

[J]. Trans. Nonferrous Met. Soc. China, 2014, 24: 3051

DOI      URL     [本文引用: 1]

Faura F, López J, Hernández J.

On the optimum plunger acceleration law in the slow shot phase of pressure die casting machines

[J]. Int. J. Mach. Tools Manuf., 2001, 41: 173

DOI      URL     [本文引用: 1]

Ma C, Yu W, Zhang T, et al.

The effect of slow shot speed and casting pressure on the 3D microstructure of high pressure die casting AE44 magnesium alloy

[J]. J. Magnes. Alloy., 2023, 11: 753

DOI      URL     [本文引用: 1]

Kohlstädt S, Vynnycky M, Goeke S, et al.

On determining the critical velocity in the shot sleeve of a high-pressure die casting machine using open source CFD

[J]. Fluids, 2021, 6: 386

DOI      URL     [本文引用: 1]

This paper investigates the critical plunger velocity in high-pressure die casting during the slow phase of the piston motion and how it can be determined with computational fluid dynamics (CFD) in open source software. The melt-air system is modelled via an Eulerian volume-of-fluid approach, treating the air as a compressible perfect gas. The turbulence is treated via a Reynolds-averaged Navier Stokes (RANS) approach that uses the Menter SST k-ω model. Two different strategies for mesh motion are presented and compared against each other. The solver is validated via analytical models and empirical data. A method is then presented to determine the optimal velocity using a two-dimensional (2D) mesh. As a second step, it is then discussed how the results are in line with those obtained for an actual, industrially relevant, three-dimensional (3D) geometry that also includes the ingate system of the die.

Hu Q, Guo W, Xiao P, et al.

Effects of fast shot speed and wall thickness on the microstructures and mechanical properties of the high pressure die-casting 6061-SiC composites

[J]. Metall. Mater. Trans., 2021, 52 B: 2283

[本文引用: 2]

Dargusch M S, Hamasaiid A, Dour G, et al.

The influence of in-cavity pressure on heat transfer and porosity formation during high-pressure die casting of A380 alloy

[J]. JOM, 2020, 72: 3798

DOI      [本文引用: 1]

This paper is concerned with the measurement of thermal properties and in-cavity pressures in cold chamber high-pressure die casting. The influence of in-cavity pressure on the casting porosity, heat flux, and heat transfer coefficient has been investigated during die casting of an A380 alloy. The die was instrumented with heat transfer and pressure sensors to measure these values directly. Direct measurement of the in-cavity pressure was found to be more reliable than the metal pressure calculated from pressure measurements in the hydraulic system. Variations on the intensification pressure directly affect the in-cavity pressure. Changing the intensification pressure between 17 MPa and 90 MPa had little effect on the heat flux and heat transfer which likely reach saturation at a lower pressure during the rapid filling stages. Increases in intensification pressure reduced the level of porosity within the castings, being most effective up to a value of 67.4 MPa.

Vossel T, Wolff N, Pustal B, et al.

Influence of die temperature control on solidification and the casting process

[J]. Int. J. Metalcast., 2020, 14: 907

DOI      [本文引用: 1]

Watari H, Nishida S, Haga T, et al.

Effect of casting conditions on fluidity of aluminum alloy in die casting

[A]. JSME 2020 Conference on Leading Edge Manufacturing/Materials and Processing [C/OL]. American Society of Mechanical Engineers, 2020,

[本文引用: 1]

Shaat M, Zheng Y.

Fluidity and phase transitions of water in hydrophobic and hydrophilic nanotubes

[J]. Sci. Rep., 2019, 9: 5689

DOI      PMID      [本文引用: 1]

We put water flow under scrutiny to report radial distributions of water viscosity within hydrophobic and hydrophilic nanotubes as functions of the water-nanotube interactions ([Formula: see text]), surface wettability (θ), and nanotube size (R) using a proposed hybrid continuum-molecular mechanics. Based on the computed viscosity data, [Formula: see text] phase diagram of the phase transitions of confined water in nanotubes is developed. It is revealed that water exhibits different multiphase structures, and the formation of one of these structures depends on [Formula: see text] R parameters. A drag of water flow at the first water layer is revealed, which is conjugate to sharp increase in the viscosity and formation of an ice phase under severe confinement (R ≤ 3.5 nm) and strong water-nanotube interaction conditions. A vapor/vapor-liquid phase is observed at hydrophobic and hydrophilic interfaces. A state of confinement is revealed at which water exhibits different multiphase structures under the same flow rate. The derived viscosity functions are used to accurately determine factors of flow enhancement/inhibition of confined water.

Bai Z, Wu X.

Effects of soldering and wear of die-casting die during ejection: Surface roughness and casting temperature

[J]. Eng. Fail. Anal., 2023, 151: 107383

DOI      URL     [本文引用: 1]

Brezina M, Kondic V.

Flow phenomena in investment casting

[J]. Br. Foundrym., 1973, 66: 337

[本文引用: 1]

He Z N, Liu Y X, Wan A X, et al.

Revealing the three-dimensional morphology and evolution mechanism of porosity at the flow end in non-heat-treated high-pressure die-cast AlSi9MnVZr alloy

[J]. J. Mater. Process. Technol., 2026, 349: 119209

DOI      URL     [本文引用: 13]

Xie H, Wang J, Li Y, et al.

Fast shot speed induced microstructure and mechanical property evolution of high pressure die casting Mg-Al-Zn-RE alloys

[J]. J. Mater. Process. Technol., 2024, 331: 118523

DOI      URL     [本文引用: 1]

Jiao X Y, Zhang K, Peng L G, et al.

Porosity evolution in a die-cast Al-Mg-Si alloy: Roles of intensification pressure and short-term aging

[J]. Mater. Charact., 2026: 116005

[本文引用: 2]

Barenji R V.

Effect of reinforcement amount, mold temperature, superheat, and mold thickness on fluidity of in-situ Al-Mg2Si composites

[J]. China Foundry, 2018, 15: 66

DOI      [本文引用: 1]

Mollard F R, Flemings M C, Niyama E F.

Aluminum fluidity in casting

[J]. JOM, 1987, 39(11): 34

[本文引用: 2]

Kim C W, Kim Y C, Kim J H, et al.

Effect of alloying elements on the thermal conductivity and casting characteristics of aluminum alloys in high pressure die casting

[J]. Korean J. Met. Mater., 2018, 56: 805

DOI      URL     [本文引用: 5]

Zhao Z, Li D, Yan X, et al.

Insights into the dual effects of Ti on the grain refinement and mechanical properties of hypoeutectic Al-Si alloys

[J]. J. Mater. Sci. Technol., 2024, 189: 44

DOI      [本文引用: 2]

Hypoeutectic Al-Si alloys are becoming increasingly popular in automotive and aerospace engineering fields due to their excellent overall performance, and grain refinement is regarded as an important way to improve casting and mechanical properties. Titanium (Ti) is a basic element for grain refinement; thus, a certain amount of Ti is often included in Al-Si alloys. In the present work, the changes in the grain refinement, mechanical, and casting properties of Al-Si alloys with different Ti concentration levels under various grain refinement conditions were systematically investigated. The specific roles of Ti in the heterogeneous nucleation of α-Al grains were summarized, and the formation mechanism of Ti-rich zones in Al-Si alloys was revealed. Excess Ti concentration could not efficiently reduce the grain size of Al-Si alloys and eventually resulted in inferior mechanical and casting qualities; hence, the recommended Ti concentration level for the aluminum alloy grades of A356 and A357 is ≤ 0.1 wt%. Furthermore, an optimized technique for the grain refinement of hypoeutectic Al-Si alloys was presented. A small amount of an Al-TCB master alloy was introduced to achieve the best grain refinement and mechanical properties in a trace Ti environment. The addition of 0.5 wt% of the Al-TCB master alloy at the Ti concentration level of 0.06 wt% increased the ultimate tensile strength, elongation, and quality index of the Al-7Si-0.45Mg alloy to 328.8 ± 5.0 MPa, 14.4 % ± 0.6 %, and 970.7 ± 33.1 MPa, respectively.

Haga T, Imamura S, Fuse H.

Fluidity investigation of pure Al and Al-Si alloys

[J]. Materials, 2021, 14: 5372

DOI      URL     [本文引用: 5]

Barenji R V.

Casting fluidity, viscosity, microstructure and tensile properties of aluminum matrix composites with different Mg2Si contents

[J]. Rare Met., 2022, 41: 2767

DOI      URL     [本文引用: 1]

Heidarzadeh A, Emamy M, Rahimzadeh A, et al.

The effect of copper addition on the fluidity and viscosity of an Al-Mg-Si alloy

[J]. J. Mater. Eng. Perform., 2014, 23: 469

DOI      URL     [本文引用: 1]

Taghaddos E, Hejazi M M, Taghiabadi R, et al.

Effect of iron-intermetallics on the fluidity of 413 aluminum alloy

[J]. J. Alloys Compd., 2009, 468: 539

DOI      URL     [本文引用: 1]

Niu G, Mao J, Wang J.

Effect of Ce addition on fluidity of casting aluminum alloy A356

[J]. Metall. Mater. Trans., 2019, 50A: 5935

[本文引用: 1]

Prukkanon W, Srisukhumbowornchai N, Limmaneevichitr C.

Influence of Sc modification on the fluidity of an A356 aluminum alloy

[J]. J. Alloys Compd., 2009, 487: 453

DOI      URL     [本文引用: 1]

Çolak M, Kayikci R, Dispinar D.

Influence of different cross sections on fluidity characteristics of A356

[J]. Trans. Indian Inst. Met., 2015, 68: 275

DOI      URL     [本文引用: 1]

Akhtar S, Liu Y X, Wang P Z, et al.

Understanding the formation mechanism of defect bands through ESCs evolution in non-heat-treated high-pressure die-cast AlSi9MnVZr alloy: Role of shot speeds and intensification pressure

[J]. J. Mater. Process. Technol., 2025, 341: 118915

DOI      URL     [本文引用: 2]

Liu Y X, Liu Y C, Wang P Z, et al.

A newly-developed high-pressure die-cast Al-1.5Fe-1Ni alloy with high thermal conductivity: Design, microstructure, and properties

[J]. J. Mater. Sci. Technol., 2026, 245: 130

DOI      [本文引用: 1]

In this study, a novel high-pressure die-cast Al-1.5Fe-1Ni alloy with high thermal conductivity was designed, and the relationship between its microstructure and properties was discussed. Firstly, based on the effect of alloying elements on the electrical resistivity of aluminum and phase diagrams, we designed Al-1.5Fe-<em>x</em>Ni (<em>x</em> = 0, 0.5, 1, and 1.5) ternary alloys and investigated the effect of Ni content on the microstructure and thermal conductivity. The phase in the Al-1.5Fe-<em>x</em>Ni alloy (<em>x</em> = 0.5, 1, and 1.5) is the Al<sub>9</sub>NiFe phase at room temperature because of the solid transformation from Al<sub>13</sub>(Fe, Ni)<sub>4</sub> to Al<sub>9</sub>NiFe. When the Ni content is below 1 wt.%, the alloy has a hypoeutectic composition. When the Ni content increases to 1.5 wt.%, needle-like primary phases are formed. The eutectic of the Al-1.5Fe-<em>x</em>Ni alloy consists of a fibrous inner eutectic phase and a lamellar outer eutectic phase. The morphological transition of the eutectic Al<sub>9</sub>NiFe phase is attributed to the element Ni enrichment in the remaining liquid. Based on the property’s evolution, an Al-1.5Fe-1Ni die-cast alloy was prepared. The microstructure of the die-cast Al-1.5Fe-1Ni alloy from surface to center is heterogeneous, and the skin layers exhibit different patterns. The formation of these skin layers depends on the cooling rate. The die-cast alloy exhibits a high thermal conductivity of over 190 W m<sup>-1</sup> K<sup>-1</sup> and an elongation of over 15 %. A new thermal conductivity model for die-cast alloys based on the microstructural characteristics reveals the crucially harmful effect of solute concentration in the matrix on the thermal conductivity of die-cast Al-1.5Fe-1Ni alloy. The skin layer has a minimal effect on thermal conductivity. Primary α-Al grains with low solute concentrations promote alloy deformation, leading to quite high elongation. The study will provide new insights into the microstructure evolution and the relationship between microstructure and properties of Al-Fe-Ni alloys with high thermal conductivity.

Otarawanna S, Gourlay C M, Laukli H I, et al.

Formation of the surface layer in hypoeutectic Al-alloy high-pressure die castings

[J]. Mater. Chem. Phys., 2011, 130: 251

DOI      URL     [本文引用: 1]

Liu Y X, Xiong S M.

Research progress on thermal conductivity of high-pressure die-cast aluminum alloys

[J]. Metals, 2024, 14: 370

DOI      URL     [本文引用: 1]

Liu W N, Zhang W, Wang P Y, et al.

Effect of slow shot speed on externally solidified crystal, porosity and tensile property in a newly developed high-pressure die-cast Al-Si alloy

[J]. China Foundry, 2024, 21: 11

DOI      [本文引用: 2]

Jiao X Y, Wang P Y, Liu Y X, et al.

The characterization of porosity and externally solidified crystals in a high pressure die casting hypoeutectic Al-Si alloy using a newly developed ceramic shot sleeve

[J]. Mater. Lett., 2024, 360: 136045

DOI      URL     [本文引用: 1]

Bi C, Xiong S M, Li X B, et al.

Development of a fluid-particle model in simulating the motion of external solidified crystals and the evolution of defect bands in high-pressure die casting

[J]. Metall. Mater. Trans., 2016, 47B: 939

[本文引用: 1]

Hou Y Y, Wu M W, Huang F, et al.

Defect band formation in high pressure die casting AE44 magnesium alloy

[J]. China Foundry, 2022, 19: 201

DOI      [本文引用: 1]

Gourlay C M, Dahle A K, Laukli H I.

Segregation band formation in Al-Si die castings

[J]. Metall. Mater. Trans., 2004, 35A: 2881

[本文引用: 9]

Gourlay C M, Laukli H I, Dahle A K.

Defect band characteristics in Mg-Al and Al-Si high-pressure die castings

[J]. Metall. Mater. Trans., 2007, 38A: 1833

[本文引用: 2]

Lee S G, Patel G R, Gokhale A M.

Characterization of the effects of process parameters on macrosegregation in a high-pressure die-cast magnesium alloy

[J]. Mater. Charact., 2005, 55: 219

DOI      URL     [本文引用: 2]

Jalili Nikroo A, Akhlaghi M, Ahmadi Najafabadi M.

Simulation and analysis of flow in the injection chamber of die casting machine during the slow shot phase

[J]. Int. J. Adv. Manuf. Technol., 2009, 41: 31

DOI      URL     [本文引用: 1]

Niu G D, Wang J, Li J P, et al.

The formation mechanism of the chill fine-grain layer with high supersaturation and its influence on the mechanical properties of die casting Al-7Si-0.5Mg alloy

[J]. Mater. Sci. Eng., 2022, A833: 142544

[本文引用: 1]

Ananth R, Gill W N.

Dendritic growth of an elliptical paraboloid with forced convection in the melt

[J]. J. Fluid Mech., 1989, 208: 575

DOI      URL     [本文引用: 1]

Zhang A, Meng S X, Guo Z P, et al.

Dendritic growth under natural and forced convection in Al-Cu alloys: From equiaxed to columnar dendrites and from 2D to 3D phase-field simulations

[J]. Metall. Mater. Trans., 2019, 50B: 1514

[本文引用: 1]

Hou Y Y, Wu M W, Tian B H, et al.

Characteristics and formation mechanisms of defect bands in vacuum-assisted high-pressure die casting AE44 alloy

[J]. Trans. Nonferrous Met. Soc. China, 2022, 32: 1852

DOI      URL     [本文引用: 1]

Akhtar S, Liu Y X, Wang P Z, et al.

The effect of section thickness and intensification pressure on the microstructures of non-heat-treated AlSi9MnVZr alloy

[J]. J. Alloys Compd., 2025, 1010: 178105

DOI      URL     [本文引用: 4]

Kang H J, Yoon P H, Lee G H, et al.

Evaluation of the gas porosity and mechanical properties of vacuum assisted pore-free die-cast Al-Si-Cu alloy

[J]. Vacuum, 2021, 184: 109917

DOI      URL     [本文引用: 1]

Kang H J, Jang H S, Oh S H, et al.

Effects of gate system design on pore defects and mechanical properties of pore-free die-cast Al-Si-Cu alloy

[J]. Mater. Today Commun., 2022, 31: 103673

[本文引用: 1]

Jiao X Y, Zhang Y F, Wang J, et al.

Characterization of externally solidified crystals in a high-pressure die-cast AlSi10MnMg alloy and their effect on porosities and mechanical properties

[J]. J. Mater. Process. Technol., 2021, 298: 117299

DOI      URL     [本文引用: 5]

Laukli H I, Gourlay C M, Dahle A K, et al.

Effects of Si content on defect band formation in hypoeutectic Al-Si die castings

[J]. Mater. Sci. Eng., 2005, A413-414: 92

[本文引用: 1]

Bhagavath S, Gong Z X, Wigger T, et al.

Mechanisms of gas and shrinkage porosity formation in solidifying shear bands

[J]. J. Mater. Process. Technol., 2022, 299: 117338

DOI      URL     [本文引用: 6]

Hegde S, Prabhu K N.

Modification of eutectic silicon in Al-Si alloys

[J]. J. Mater. Sci., 2008, 43: 3009

DOI      URL     [本文引用: 2]

Zhang A, Guo Z P, Jiang B, et al.

Multiphase and multiphysics modeling of dendrite growth and gas porosity evolution during solidification

[J]. Acta Mater., 2021, 214: 117005

DOI      URL     [本文引用: 1]

Otarawanna S, Gourlay C M, Laukli H I, et al.

The thickness of defect bands in high-pressure die castings

[J]. Mater. Charact., 2009, 60: 1432

DOI      URL     [本文引用: 1]

Cao Y Y, Guo Z P, Xiong S M.

Determination of interfacial heat transfer coefficient and its application in high pressure die casting process

[J]. China Foundry, 2014, 11: 314

[本文引用: 1]

Jiao X Y, Wang J, Liu C, et al.

Influence of slow-shot speed on PSPs and porosity of AlSi17Cu2.5 alloy during high pressure die casting

[J]. J. Mater. Process. Technol., 2019, 268: 63

DOI      URL     [本文引用: 1]

Yang J, Liu B, Shu D, et al.

Influence of high injection speed on porosity and mechanical properties of high-pressure die-casting Al-Si-Mg-Mn alloy

[J]. Metall. Mater. Trans., 2025, 56B: 5296

[本文引用: 1]

Lindsey D, Wallace J F.

Heat and fluid flow in the die casting process

[R]. Congress of the Society of Die Casting Engineers: SDCE Paper No. 12. 1968

[本文引用: 3]

Djurdjevic M B, Manasijevic S, Patarić A, et al.

Challenges by latent heat calculation—Competition among analytical and computational methods

[J]. Int. Commun. Heat Mass Transf., 2024, 157: 107704

DOI      URL     [本文引用: 3]

Jiao X Y, Liu Y X, Wang J, et al.

The microstructure characteristics and fracture behavior of the polyhedral primary iron-rich phase and plate-shaped eutectic iron-rich phase in a high-pressure die-cast AlSi10MnMg alloy

[J]. J. Mater. Sci. Technol., 2023, 140: 201

DOI      [本文引用: 1]

The characterization of multiple iron-rich phases in high-pressure die-cast AlSi10MnMg alloy was studied. Attention was focused on the formation and fracture behavior of the primary iron-rich phase ((P-IMC)<sub>I</sub>) formed in the shot sleeve and plate-shaped eutectic iron-rich phase in high-pressure die cast (HPDC) AlSi10MnMg alloy. Results show that multiple types of iron-rich phases with various morphologies, including primary iron-rich phases (polyhedral (P-IMC)<sub>I</sub> and (P-IMC)<sub>II</sub>) and eutectic iron-rich phases (plate-shaped, net shape, and fish-bone shape), were found in HPDC AlSi10MnMg. Coarse (P-IMC)<sub>I</sub> formed in the shot sleeve were distributed in the interface between primary α-Al and binary Al-Si eutectic. Small size (P-IMC)<sub>II</sub> and various eutectic iron-rich phases formed in the die cavity and they were distributed in Al-Si binary eutectic. The primary iron-rich phases belonged to a simple cubic crystal structure with a lattice constant <em>a</em> = 1.265 nm and they exhibited a lateral growth characteristic with a termination of {110} surface. β phase was surrounded by δ phase and they coexisted in a plate-shaped iron-rich phase. High-density stacking fault in βphase and δ/β interface provided an excellent nucleation site for δ phase. From mechanical behavior, the stress concentration caused by eutectic iron-rich phases was far less than (P-IMC)<sub>I</sub> and it would not cause crack initiation along the eutectic cluster boundary. In addition, (P-IMC)<sub>I</sub> showed the worst deformation coordination with primaryα-Al while the plate-shaped eutectic iron-rich phase exhibited similar deformation characteristics with silicon particles.

Noble A T, Monroe C A, Monroe A K.

Predicting flow lengths in die casting in 3

[A]. Die Casting Congress & Exposition: Vol. 18 [C]. Louisville, Kentucky: North American Die Casting Association (NADCA), 2013: 1

[本文引用: 1]

Gašpár Š, Coranič T, Majerník J, et al.

Influence of gating system parameters of die-cast molds on properties of Al-Si castings

[J]. Materials, 2021, 14: 3755

DOI      URL     [本文引用: 1]

Cleary P W, Ha J, Prakash M, et al.

Short shots and industrial case studies: Understanding fluid flow and solidification in high pressure die casting

[J]. Appl. Math. Model., 2010, 34: 2018

DOI      URL    

Zhu B W, Li L X, Liu X, et al.

Effect of viscosity measurement method to simulate high pressure die casting of thin-wall AlSi10MnMg alloy castings

[J]. J. Mater. Eng. Perform., 2015, 24: 5032

DOI      URL     [本文引用: 1]

Herman E.

The gating equation

[J]. Die Cast. Eng. (USA), 2002, 46(6): 44

[本文引用: 3]

Zhang A, Guo Z P, Wang Q G, et al.

Three-dimensional numerical simulation of bubble rising in viscous liquids: A conservative phase-field lattice-Boltzmann study

[J]. Phys. Fluids, 2019, 31: 063106

[本文引用: 1]

Miller R A.

The “gating equation” updated

[A]. Die Casting Congress and Exposition [C]. Indianapolis, Indiana: North American Die Casting Association (NADCA), 2015: 1

[本文引用: 2]

Timelli G, Fabrizi A.

The effects of microstructure heterogeneities and casting defects on the mechanical properties of high-pressure die-cast AlSi9Cu3(Fe) alloys

[J]. Metall. Mater. Trans., 2014, 45A: 5486

[本文引用: 1]

Durmuş M, Dispinar D, Gavgali M, et al.

Evaluation of Fe content on the fluidity of A356 aluminum alloy by new fluidity index

[J]. Int. J. Met., 2025, 19: 1950

[本文引用: 1]

Marathe S, Quadros C.

Thermal hot spot prediction in high pressure die casting by determination of chvorinovs rule shape constant

[J]. Mater. Today: Proc., 2021, 47: 5607

[本文引用: 2]

Monroe C A, Monroe A K.

Predicting flow lengths in die casting including heat advection

[A]. Die Casting Congress & Exposition: Vol. 10 [C]. Indianapolis, Indiana: North American Die Casting Association (NADCA), 2012: 1

[本文引用: 3]

Han Q, Xu H.

Fluidity of alloys under high pressure die casting conditions

[J]. Scr. Mater., 2005, 53: 7

DOI      URL     [本文引用: 1]

Bhat M S, Poirier D R, Heinrich J C.

Permeability for cross flow through columnar-dendritic alloys

[J]. Metall. Mater. Trans., 1995, 26B: 1049

[本文引用: 1]

Miller R A.

Fluidity from a heat transfer perspective

[A]. Die Casting Congress & Exposition [C]. Columbus, Ohio: North American Die Casting Association (NADCA), 2016: 1

[本文引用: 1]

Flemings M C, Niyama E, Taylor H F.

Fluidity of aluminum alloys: An experimental and quantitative evaluation

[J]. Trans. Am. Foundrymens Soc., 1961, 69: 625

[本文引用: 2]

Jafarizadeh A, Ahmadzadeh M, Mahmoudzadeh S, et al.

A new approach for predicting the pressure drop in various types of metal foams using a combination of CFD and machine learning regression models

[J]. Transp. Porous Media, 2023, 147: 59

DOI      [本文引用: 1]

/

〈 〉