Microstructure evolution and strengthening mechanism of boron doped molybdenum alloy solid solution rolled plates
1
2025
... Mo是一种难熔金属,熔点高达2620 ℃,在各类纯金属中熔点仅次于W、Re、Ta和Nb[1 ,2 ] .Mo的导热性和导电性良好,同时具有中子吸收截面小、室温/高温强度好、线膨胀系数小和耐腐蚀等优点,在航空航天、核电、化工等领域得到广泛应用,例如火焰喷管喉衬、核反应堆燃料组件等[3 ~6 ] . ...
Research progress and development of strengthening-toughening methods for molybdenum alloys prepared by powder metallurgy
1
2025
... Mo是一种难熔金属,熔点高达2620 ℃,在各类纯金属中熔点仅次于W、Re、Ta和Nb[1 ,2 ] .Mo的导热性和导电性良好,同时具有中子吸收截面小、室温/高温强度好、线膨胀系数小和耐腐蚀等优点,在航空航天、核电、化工等领域得到广泛应用,例如火焰喷管喉衬、核反应堆燃料组件等[3 ~6 ] . ...
Preparation, microstructure and mechanical properties of a Ce-PSZ reinforced molybdenum alloy
1
2025
... Mo是一种难熔金属,熔点高达2620 ℃,在各类纯金属中熔点仅次于W、Re、Ta和Nb[1 ,2 ] .Mo的导热性和导电性良好,同时具有中子吸收截面小、室温/高温强度好、线膨胀系数小和耐腐蚀等优点,在航空航天、核电、化工等领域得到广泛应用,例如火焰喷管喉衬、核反应堆燃料组件等[3 ~6 ] . ...
Laser powder bed fusion of molybdenum: Density, structure and mechanical properties at room and elevated temperatures
0
2025
Evaluation of tensile property and strengthening mechanism of molybdenum alloy bars doped with different ultrafine oxides
0
2023
Opportunity and challenge of refractory high-entropy alloys in the field of reactor structural materials
1
2021
... Mo是一种难熔金属,熔点高达2620 ℃,在各类纯金属中熔点仅次于W、Re、Ta和Nb[1 ,2 ] .Mo的导热性和导电性良好,同时具有中子吸收截面小、室温/高温强度好、线膨胀系数小和耐腐蚀等优点,在航空航天、核电、化工等领域得到广泛应用,例如火焰喷管喉衬、核反应堆燃料组件等[3 ~6 ] . ...
难熔高熵合金在反应堆结构材料领域的机遇与挑战
1
2021
... Mo是一种难熔金属,熔点高达2620 ℃,在各类纯金属中熔点仅次于W、Re、Ta和Nb[1 ,2 ] .Mo的导热性和导电性良好,同时具有中子吸收截面小、室温/高温强度好、线膨胀系数小和耐腐蚀等优点,在航空航天、核电、化工等领域得到广泛应用,例如火焰喷管喉衬、核反应堆燃料组件等[3 ~6 ] . ...
The microstructure and mechanical properties of a welded molybdenum alloy
1
1983
... 焊接是工业制造过程(尤其是材料成型)中应用最广泛的技术.Wadsworth等[7 ] 采用钨极惰性气体保护焊(tungsten inert gas welding,TIG)、激光焊(laser welding,LW)和电子束焊(electron beam welding,EBW)对同种Mo-Ti-Zr (TZM)合金板材进行焊接,发现TIG、LW、EBW焊接接头的强度分别为379、414和517 MPa,为母材强度的40%、44%和49%,表明钼合金熔焊接头的强度显著低于母材.事实上,由于焊后钼合金的焊缝及热影响区尺寸大、晶粒严重粗化,在材料本征脆性和杂质偏析弱化晶界的共同作用下,接头强度和韧性很差.同时难熔金属坯料常采用粉末冶金方法制备,母材中通常存在微孔隙和杂质元素,导致钼合金焊接气孔缺陷问题突出[8 ~10 ] . ...
Microstructure evolution and embrittlement of electron beam welded TZM alloy joint
6
2017
... 焊接是工业制造过程(尤其是材料成型)中应用最广泛的技术.Wadsworth等[7 ] 采用钨极惰性气体保护焊(tungsten inert gas welding,TIG)、激光焊(laser welding,LW)和电子束焊(electron beam welding,EBW)对同种Mo-Ti-Zr (TZM)合金板材进行焊接,发现TIG、LW、EBW焊接接头的强度分别为379、414和517 MPa,为母材强度的40%、44%和49%,表明钼合金熔焊接头的强度显著低于母材.事实上,由于焊后钼合金的焊缝及热影响区尺寸大、晶粒严重粗化,在材料本征脆性和杂质偏析弱化晶界的共同作用下,接头强度和韧性很差.同时难熔金属坯料常采用粉末冶金方法制备,母材中通常存在微孔隙和杂质元素,导致钼合金焊接气孔缺陷问题突出[8 ~10 ] . ...
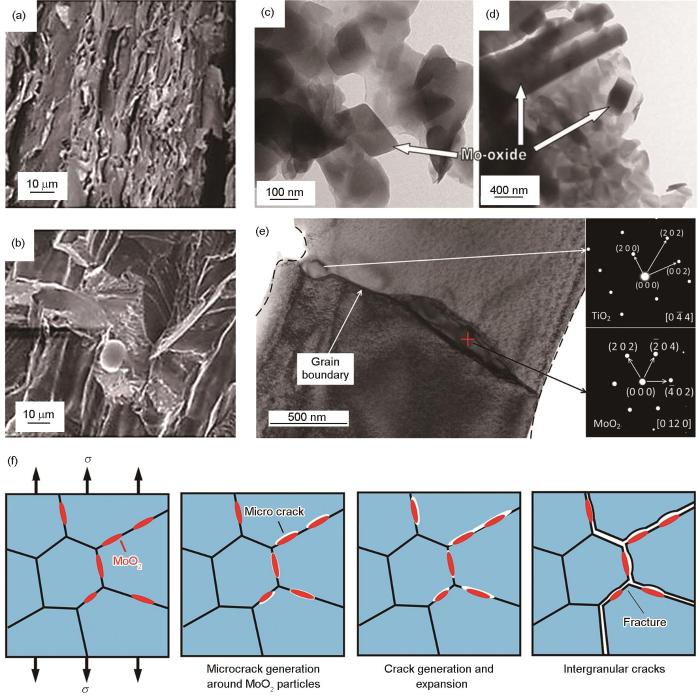
... 在焊接过程中,粉末冶金本身引入的间隙杂质和焊接气氛中存在的O、N等气体杂质易偏聚至晶界,削弱了界面结合.同样,O元素对钼合金接头晶界强度的影响最大,在焊接过程中,熔融金属中的痕量O会与其他元素形成低熔点氧化物.此类氧化物导致晶界结合力下降,使得钼合金在焊接过程中容易产生裂纹.除真空电子束焊可实现较好的O含量控制外,其他焊接方法多在惰性气体保护氛围中进行,仍难免混入微量空气,导致焊缝裂纹生成概率显著增加.Chatterjee等[46 ] 采用激光-TIG复合焊和电子束焊焊接了1.2 mm厚TZM合金.结果表明,电子束焊接接头强度最高,但也仅为母材强度的47%;两种接头的室温延伸率基本为0,拉伸断口均呈现穿晶断裂的脆断形貌(图4a 和b [46 ] ).焊缝区晶粒内部和晶界存在大量弥散第二相(图4c 和d [46 ] ),这些弥散第二相是Mo的氧化物.如图4f 所示,在应力作用下,MoO2 颗粒周围会有微裂纹产生,微裂纹扩展形成裂纹,裂纹能够沿脆化失强的Mo晶界迅速扩展,造成沿晶断裂.此外,Zhang等[8 ] 对TZM合金进行电子束焊接,发现晶界处存在与基体不共格的TiO2 和MoO2 相(图4e [8 ] ),并认为MoO2 和TiO2 相的存在使得晶界结合强度下降,合金脆性增大. ...
... [8 ]),并认为MoO2 和TiO2 相的存在使得晶界结合强度下降,合金脆性增大. ...
... [
8 ,
46 ]
Typical fracture morphologies and precipitated oxides of molybdenum alloys (a, b) fracture morphologies of TZM alloy base material (a) and electron beam welding (EBW) alloy joint (b)<sup>[<xref ref-type="bibr" rid="R46">46</xref>]</sup> (c-e) oxide precipitation in molybdenum alloy welded joints<sup>[<xref ref-type="bibr" rid="R8">8</xref>,<xref ref-type="bibr" rid="R46">46</xref>]</sup> (Inset in Fig.4e is selected area electron diffraction (SAED) patterns) (f) schematic of the influence of MoO<sub>2</sub> on fracture process (<i>σ</i>—tensile stress) Fig.4 ![]()
实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
... [
8 ,
46 ] (Inset in Fig.4e is selected area electron diffraction (SAED) patterns) (f) schematic of the influence of MoO
2 on fracture process (
σ —tensile stress)
Fig.4 ![]()
实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
... Zhang等[8 ] 采用EBW工艺焊接了TZM合金接头,发现较高的熔池温度使得EBW过程中发生C + O→CO反应.然而,气态CO在熔池中的溶解度较低,会迅速逸出.如果气泡逸出速率滞后于液态金属的冷却速率,则焊缝区域晶界处会出现气孔. ...
Progress of research on welding for molybdenum alloys
0
2014
Effects of power modulation, multipass remelting and Zr addition upon porosity defects in laser seal welding of end plug to thin-walled molybdenum alloy
7
2019
... 焊接是工业制造过程(尤其是材料成型)中应用最广泛的技术.Wadsworth等[7 ] 采用钨极惰性气体保护焊(tungsten inert gas welding,TIG)、激光焊(laser welding,LW)和电子束焊(electron beam welding,EBW)对同种Mo-Ti-Zr (TZM)合金板材进行焊接,发现TIG、LW、EBW焊接接头的强度分别为379、414和517 MPa,为母材强度的40%、44%和49%,表明钼合金熔焊接头的强度显著低于母材.事实上,由于焊后钼合金的焊缝及热影响区尺寸大、晶粒严重粗化,在材料本征脆性和杂质偏析弱化晶界的共同作用下,接头强度和韧性很差.同时难熔金属坯料常采用粉末冶金方法制备,母材中通常存在微孔隙和杂质元素,导致钼合金焊接气孔缺陷问题突出[8 ~10 ] . ...
... Zhang等[10 ] 采用Raman光谱对钼合金焊接接头进行分析,在焊缝区检测到了N2 和H2 等气体,其中N2 信号可能来源于测试环境干扰,而H2 则与粉末冶金制备母材时的H2 保护气氛相关,焊接过程中部分气孔的形成可能源于母材微孔洞内残留H2 的释放. ...
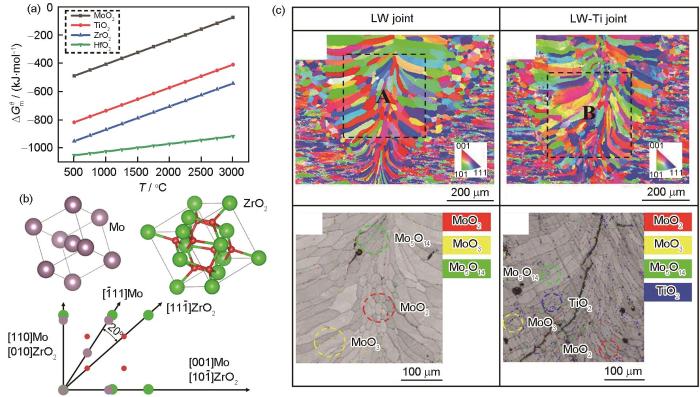
... 掺入合金化元素Ti和Zr,使其与熔池杂质元素发生冶金反应消除熔池中气体,是解决钼合金焊接接头中由于高含气特性和高含O特性导致的气孔缺陷的一个有效方法[10 ,55 ] .同时,Ti、Zr、Nb和Hf等合金元素可以通过固溶强化引起晶格畸变,阻碍位错运动,提高接头强度,其中大尺寸溶质原子(如Re)还可以提高晶格自扩散激活能,减缓Nabarro-Herring 和Coble蠕变.从图6a 中可以看出,生成TiO2 、ZrO2 和HfO2 的Gibbs自由能均低于MoO2 ,这意味着在焊接过程中,熔池中会优先形成这些氧化物. ...
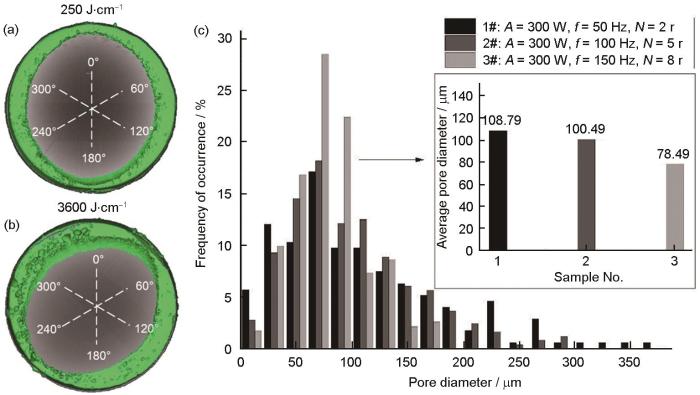
... 研究人员针对钼合金、铝合金等高含气量金属的熔焊气孔缺陷开展了系统研究,重点探究其形成机制并开发了多种抑制技术.控制热输入对提高熔池流动的稳定性,控制气体溢出时间,以及减少气孔形成的气体来源具有重要作用.Xie等
[69 ] 研究了激光热输入对La
2 O
3 弥散强化钼合金激光焊接接头气孔缺陷的影响,发现当激光热输入由3600 J/cm降低至250 J/cm时,接头气孔率从10.7%降低至2.1% (
图8a 和
b [69 ] ),气孔缺陷改善效果显著.高热输入条件下产生的不规则状气孔主要与小孔不稳定性有关,而在低热输入条件下形成的球形缺陷,则与粉末冶金材料中微孔释放的气体因凝固速率过快未能及时逸出有关,因此推荐采用低热输入结合高焊接速率的方式对钼合金进行焊接.
图8 热输入<sup>[<xref ref-type="bibr" rid="R69">69</xref>]</sup>和焊接次数<sup>[<xref ref-type="bibr" rid="R10">10</xref>]</sup>对焊接接头气孔缺陷的影响 Influences of small (a) and large (b) heat inputs<sup>[<xref ref-type="bibr" rid="R69">69</xref>]</sup> and numbers of welding cycles<sup>[<xref ref-type="bibr" rid="R10">10</xref>]</sup> (c) on welding pores (<i>A</i>—amplitude, <i>f</i>—frequency, <i>N</i>—number of welding cycles. Inset in Fig.8b represents computed tomography (CT) result of pores) Fig.8 ![]()
重熔工艺是改善气孔缺陷的简单且有效的方法,重熔可以提高气体溢出的总时间,使得原始气体充分溶解或逸出,并通过金属液流动填补原有气孔.Zhang等[10 ] 对钼合金管材-端塞环焊缝进行激光功率调制焊接,发现增加焊接周期可有效降低焊缝区的孔隙率.在300 W功率调制幅度下,随着焊接循环次数的增加,孔隙率显著减少,焊接循环次数为2、5和8 cyc时,孔隙率分别为1.00%、0.67%和0.48%.如图8c [10 ] 所示,随着焊接周期的增加,气孔的最大直径和平均直径逐渐减小.当焊接循环次数为8 cyc时,熔化区中多数孔的直径集中在50~80 μm范围内.结果表明,增加焊接周期不仅能够降低孔隙率,还能显著减少大尺寸不规则气孔的产生,表明激光重熔在改善气孔缺陷方面具有显著效果. ...
... [
10 ] (c) on welding pores (
A —amplitude,
f —frequency,
N —number of welding cycles. Inset in Fig.8b represents computed tomography (CT) result of pores)
Fig.8 ![]()
重熔工艺是改善气孔缺陷的简单且有效的方法,重熔可以提高气体溢出的总时间,使得原始气体充分溶解或逸出,并通过金属液流动填补原有气孔.Zhang等[10 ] 对钼合金管材-端塞环焊缝进行激光功率调制焊接,发现增加焊接周期可有效降低焊缝区的孔隙率.在300 W功率调制幅度下,随着焊接循环次数的增加,孔隙率显著减少,焊接循环次数为2、5和8 cyc时,孔隙率分别为1.00%、0.67%和0.48%.如图8c [10 ] 所示,随着焊接周期的增加,气孔的最大直径和平均直径逐渐减小.当焊接循环次数为8 cyc时,熔化区中多数孔的直径集中在50~80 μm范围内.结果表明,增加焊接周期不仅能够降低孔隙率,还能显著减少大尺寸不规则气孔的产生,表明激光重熔在改善气孔缺陷方面具有显著效果. ...
... 重熔工艺是改善气孔缺陷的简单且有效的方法,重熔可以提高气体溢出的总时间,使得原始气体充分溶解或逸出,并通过金属液流动填补原有气孔.Zhang等[10 ] 对钼合金管材-端塞环焊缝进行激光功率调制焊接,发现增加焊接周期可有效降低焊缝区的孔隙率.在300 W功率调制幅度下,随着焊接循环次数的增加,孔隙率显著减少,焊接循环次数为2、5和8 cyc时,孔隙率分别为1.00%、0.67%和0.48%.如图8c [10 ] 所示,随着焊接周期的增加,气孔的最大直径和平均直径逐渐减小.当焊接循环次数为8 cyc时,熔化区中多数孔的直径集中在50~80 μm范围内.结果表明,增加焊接周期不仅能够降低孔隙率,还能显著减少大尺寸不规则气孔的产生,表明激光重熔在改善气孔缺陷方面具有显著效果. ...
... [10 ]所示,随着焊接周期的增加,气孔的最大直径和平均直径逐渐减小.当焊接循环次数为8 cyc时,熔化区中多数孔的直径集中在50~80 μm范围内.结果表明,增加焊接周期不仅能够降低孔隙率,还能显著减少大尺寸不规则气孔的产生,表明激光重熔在改善气孔缺陷方面具有显著效果. ...
Effects of titanium on grain boundary strength in molybdenum laser weld bead and formation and strengthening mechanisms of brazing layer
5
2019
... 焊缝合金化是提高钼合金焊接接头强度常用且有效的方法之一.目前,Zhang等[11 ,12 ] 通过采用Ti/Zr元素进行焊缝合金化和在热影响区施加钎焊层,实现了钼合金管-端塞焊接接头在常温、静载拉伸条件下与母材的等强度匹配.然而,钼合金的高温蠕变性能是其最重要的评价指标之一,钼合金在焊后高温性能急剧恶化,严重危害其服役安全.室温下,纯Mo的韧脆转变温度通常在140~150 ℃,延伸率小于10%,常温下易脆断,同时焊接过程中会出现晶粒长大以及焊后残余应力等不利现象,接头软化且焊接接头韧脆转变温度往往更高.钼合金焊接时晶界处易产生低熔点氧化物,导致脆性增大,晶界扩散蠕变激活能降低[13 ~15 ] .此外,钼合金焊缝中的气孔为蠕变提供了先天的损伤点,蠕变过程中气孔周围发生应变集中,大大加速了蠕变进程,将严重危害服役安全. ...
... 钼合金焊后高温性能的弱化主要来自两方面:一是冶金方面,存在接头软化和晶界弱化,由于焊接过程中金属重新熔化后凝固,母材中的强化相减少或消失,同时伴随着晶粒长大,接头发生软化,此外焊缝区晶界产生低熔点氧化物,晶界结合力和蠕变激活能降低;二是结构方面,焊接气孔的存在为蠕变提供了先天的损伤点,使得金属/气孔界面易产生应变集中,大大加速了蠕变过程.即使引入热影响区引入钎焊层可实现钼合金管-端塞接头在常温静载条件下与母材等强[11 ,12 ] ,但在实际内压蠕变服役条件下,钼合金管材金属/钎焊层界面也出现应变集中,加速蠕变裂纹的萌生和扩展.下文将具体阐述这两个问题的成因和影响. ...
... 然而,焊接接头焊缝区软化是一种常见现象,对接头的常温和高温性能都会产生重要影响.Zhang等[11 ] 测试了激光焊接钼合金接头的硬度,发现钼合金焊接接头发生严重软化,在常温静载条件下焊缝在热影响区发生断裂,该现象与焊接时高温造成的晶粒长大以及热影响区发生再结晶有关.此外,焊接过程中产生的极高温度还可能使得强化相发生粗化和溶解,造成焊缝区软化加剧. ...
... 上文提到,可通过Ti/Zr合金化和在热影响区引入钎焊层的方法获得在常温静载条件下与母材等强的钼合金接头[11 ,12 ] .Zhang等[11 ,12 ] 认为,钎焊层使得应力集中点远离性能较差的熔焊焊缝区,并提供额外的承载强度,从而实现了接头整体强度在常温静载条件下与母材等强的效果,但该研究的钎焊层区域实际上并未完全熔合,存在混溶区、扩散结合区以及未熔合区三个部分.该构件作为核燃料包壳,实际在高温内压环境服役,钎焊层的未结合区域在高温和管内压的共同作用下,由于缺口效应,在钎焊层/金属界面可能形成应力集中区,促使裂纹加速萌生,导致构件服役寿命急剧下降.对于这种钼合金的焊接形式,可能需要从钎料选择、钎焊界面圆角等角度实现钎焊界面的局部强化以及应变集中弱化,从而进一步提高接头的高温蠕变性能. ...
... [11 ,12 ]认为,钎焊层使得应力集中点远离性能较差的熔焊焊缝区,并提供额外的承载强度,从而实现了接头整体强度在常温静载条件下与母材等强的效果,但该研究的钎焊层区域实际上并未完全熔合,存在混溶区、扩散结合区以及未熔合区三个部分.该构件作为核燃料包壳,实际在高温内压环境服役,钎焊层的未结合区域在高温和管内压的共同作用下,由于缺口效应,在钎焊层/金属界面可能形成应力集中区,促使裂纹加速萌生,导致构件服役寿命急剧下降.对于这种钼合金的焊接形式,可能需要从钎料选择、钎焊界面圆角等角度实现钎焊界面的局部强化以及应变集中弱化,从而进一步提高接头的高温蠕变性能. ...
Laser seal welding of end plug to thin-walled nanostructured high-strength molybdenum alloy cladding with a zirconium interlayer
4
2019
... 焊缝合金化是提高钼合金焊接接头强度常用且有效的方法之一.目前,Zhang等[11 ,12 ] 通过采用Ti/Zr元素进行焊缝合金化和在热影响区施加钎焊层,实现了钼合金管-端塞焊接接头在常温、静载拉伸条件下与母材的等强度匹配.然而,钼合金的高温蠕变性能是其最重要的评价指标之一,钼合金在焊后高温性能急剧恶化,严重危害其服役安全.室温下,纯Mo的韧脆转变温度通常在140~150 ℃,延伸率小于10%,常温下易脆断,同时焊接过程中会出现晶粒长大以及焊后残余应力等不利现象,接头软化且焊接接头韧脆转变温度往往更高.钼合金焊接时晶界处易产生低熔点氧化物,导致脆性增大,晶界扩散蠕变激活能降低[13 ~15 ] .此外,钼合金焊缝中的气孔为蠕变提供了先天的损伤点,蠕变过程中气孔周围发生应变集中,大大加速了蠕变进程,将严重危害服役安全. ...
... 钼合金焊后高温性能的弱化主要来自两方面:一是冶金方面,存在接头软化和晶界弱化,由于焊接过程中金属重新熔化后凝固,母材中的强化相减少或消失,同时伴随着晶粒长大,接头发生软化,此外焊缝区晶界产生低熔点氧化物,晶界结合力和蠕变激活能降低;二是结构方面,焊接气孔的存在为蠕变提供了先天的损伤点,使得金属/气孔界面易产生应变集中,大大加速了蠕变过程.即使引入热影响区引入钎焊层可实现钼合金管-端塞接头在常温静载条件下与母材等强[11 ,12 ] ,但在实际内压蠕变服役条件下,钼合金管材金属/钎焊层界面也出现应变集中,加速蠕变裂纹的萌生和扩展.下文将具体阐述这两个问题的成因和影响. ...
... 上文提到,可通过Ti/Zr合金化和在热影响区引入钎焊层的方法获得在常温静载条件下与母材等强的钼合金接头[11 ,12 ] .Zhang等[11 ,12 ] 认为,钎焊层使得应力集中点远离性能较差的熔焊焊缝区,并提供额外的承载强度,从而实现了接头整体强度在常温静载条件下与母材等强的效果,但该研究的钎焊层区域实际上并未完全熔合,存在混溶区、扩散结合区以及未熔合区三个部分.该构件作为核燃料包壳,实际在高温内压环境服役,钎焊层的未结合区域在高温和管内压的共同作用下,由于缺口效应,在钎焊层/金属界面可能形成应力集中区,促使裂纹加速萌生,导致构件服役寿命急剧下降.对于这种钼合金的焊接形式,可能需要从钎料选择、钎焊界面圆角等角度实现钎焊界面的局部强化以及应变集中弱化,从而进一步提高接头的高温蠕变性能. ...
... ,12 ]认为,钎焊层使得应力集中点远离性能较差的熔焊焊缝区,并提供额外的承载强度,从而实现了接头整体强度在常温静载条件下与母材等强的效果,但该研究的钎焊层区域实际上并未完全熔合,存在混溶区、扩散结合区以及未熔合区三个部分.该构件作为核燃料包壳,实际在高温内压环境服役,钎焊层的未结合区域在高温和管内压的共同作用下,由于缺口效应,在钎焊层/金属界面可能形成应力集中区,促使裂纹加速萌生,导致构件服役寿命急剧下降.对于这种钼合金的焊接形式,可能需要从钎料选择、钎焊界面圆角等角度实现钎焊界面的局部强化以及应变集中弱化,从而进一步提高接头的高温蠕变性能. ...
A direct evidence for lattice selective rotation of molybdenum alloys single crystals in tensile deformation
1
2024
... 焊缝合金化是提高钼合金焊接接头强度常用且有效的方法之一.目前,Zhang等[11 ,12 ] 通过采用Ti/Zr元素进行焊缝合金化和在热影响区施加钎焊层,实现了钼合金管-端塞焊接接头在常温、静载拉伸条件下与母材的等强度匹配.然而,钼合金的高温蠕变性能是其最重要的评价指标之一,钼合金在焊后高温性能急剧恶化,严重危害其服役安全.室温下,纯Mo的韧脆转变温度通常在140~150 ℃,延伸率小于10%,常温下易脆断,同时焊接过程中会出现晶粒长大以及焊后残余应力等不利现象,接头软化且焊接接头韧脆转变温度往往更高.钼合金焊接时晶界处易产生低熔点氧化物,导致脆性增大,晶界扩散蠕变激活能降低[13 ~15 ] .此外,钼合金焊缝中的气孔为蠕变提供了先天的损伤点,蠕变过程中气孔周围发生应变集中,大大加速了蠕变进程,将严重危害服役安全. ...
Phase interface engineering: A new route towards ultrastrong yet ductile Mo alloy
1
2024
... 由于Mo及钼合金型材多由粉末冶金制造而成,O、N等杂质元素会在晶界富集,削弱晶界结合力,其中O的影响最为严重[14 ,42 ] .Noda等[43 ] 认为,O元素在晶界的偏聚严重削弱了晶界强度,其断裂形式为沿晶断裂;此外,当O含量达到3.0%时,氧化物以一种波浪状结构在晶界偏聚,这种结构严重削弱了晶界强度.以上研究表明,钼合金中O元素及其氧化物在晶界聚集易导致裂纹缺陷形成,从而使得晶界强度下降.Rengstorff和Fischer[44 ] 研究表明,采用高真空熔炼技术对纯Mo进行除氧能够显著提升材料强度.痕量O即可引起晶界的严重脆化[43 ,45 ] ,从而降低Mo的室温强度.Olds和Rengstorff[45 ] 研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
The synthesis of TiC dispersed strengthened Mo alloy by freeze-drying technology and subsequent low temperature sintering
1
2021
... 焊缝合金化是提高钼合金焊接接头强度常用且有效的方法之一.目前,Zhang等[11 ,12 ] 通过采用Ti/Zr元素进行焊缝合金化和在热影响区施加钎焊层,实现了钼合金管-端塞焊接接头在常温、静载拉伸条件下与母材的等强度匹配.然而,钼合金的高温蠕变性能是其最重要的评价指标之一,钼合金在焊后高温性能急剧恶化,严重危害其服役安全.室温下,纯Mo的韧脆转变温度通常在140~150 ℃,延伸率小于10%,常温下易脆断,同时焊接过程中会出现晶粒长大以及焊后残余应力等不利现象,接头软化且焊接接头韧脆转变温度往往更高.钼合金焊接时晶界处易产生低熔点氧化物,导致脆性增大,晶界扩散蠕变激活能降低[13 ~15 ] .此外,钼合金焊缝中的气孔为蠕变提供了先天的损伤点,蠕变过程中气孔周围发生应变集中,大大加速了蠕变进程,将严重危害服役安全. ...
Recent progress in alloy design and creep mechanism of γ' -strengthened Co-based superalloys
1
2023
... 蠕变是材料在长时间的高温(通常指温度大于0.4T m ,其中T m 为材料的熔点)、恒载作用下,即使应力水平低于屈服极限,仍缓慢发生塑性变形的现象[16 ] .钼合金的高温蠕变性能直接决定了其许用温度和应力范围[17 ] . ...
γ' 相强化钴基高温合金成分设计与蠕变机理研究进展
1
2023
... 蠕变是材料在长时间的高温(通常指温度大于0.4T m ,其中T m 为材料的熔点)、恒载作用下,即使应力水平低于屈服极限,仍缓慢发生塑性变形的现象[16 ] .钼合金的高温蠕变性能直接决定了其许用温度和应力范围[17 ] . ...
Creep condition-oriented design of molybdenum alloys with La2 O3 addition assisted by microstructure-based crystal plasticity modeling
1
2025
... 蠕变是材料在长时间的高温(通常指温度大于0.4T m ,其中T m 为材料的熔点)、恒载作用下,即使应力水平低于屈服极限,仍缓慢发生塑性变形的现象[16 ] .钼合金的高温蠕变性能直接决定了其许用温度和应力范围[17 ] . ...
Elevated temperature performance and creep behavior of Y2 O3 reinforced Ti-48Al-6Nb alloy at the brittle-ductile transition temperature
1
2021
... 金属材料的经典蠕变本构方程可以适用于分析Mo和钼合金的蠕变特性,其表达式如下[18 ] : ...
An overview of creep in tungsten and its alloys
1
2019
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Requirements for and challenges in developing improved creep ductility-based constitutive models for tempered martensitic CSEF steels
1
2022
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Low stress creep behavior: An examination of Nabarro-Herring and Harper-Dorn creep
1
1996
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Integrated model for simulating Coble creep deformation and void nucleation/growth in polycrystalline solids—Part I: Theoretical framework
1
2024
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Grain boundary sliding model for assessing creep-fatigue life of Sn37Pb eutectic solder
1
2021
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Intergraular fracture behavior of an Al-3at.%Mg solid solution alloy under the viscous glide creep condition
1
1991
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
A novel creep model with synergetic Orowan bypassing and climbing mechanisms in nickel-base superalloys
1
2024
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Creep of copper canisters in power-law breakdown
1
2008
... 蠕变机制主要取决于温度和应力,不同的蠕变机制具有不同的p 、n 、Q 等本构参数[19 ,20 ] .Nabarro-Herring型蠕变[21 ] (晶格扩散机制)适用于高温、低应力工况,特征参数为n = 1、p = 2、Q = Q lattice (其中Q lattice 为晶格扩散激活能).Coble型蠕变[22 ] (晶界扩散机制)则对应低温、细晶条件,特征参数为n = 1、p = 3、Q = Q gb (其中Q gb 为晶界扩散激活能).晶界滑移机制[23 ] 的特征参数则为n = 2、p = 2、Q = Q gb ,扩散蠕变需配合晶界滑动以避免晶界缺陷.固溶强化合金中常见的黏性滑移蠕变机制[24 ] 由位错滑移主导,其特征参数为n = 3、p = 0,且蠕变激活能通常高于非固溶强化基体.相比之下,当蠕变机制为位错攀移机制[25 ] 时,蠕变过程受位错攀移过程控制,特征参数为n = 5~7、p = 0、Q = Q lattice .当n 7时,蠕变机制为幂率失效机制[26 ] ,此时Q = Q lattice .表1 总结了不同温度和应力下钼合金的主要蠕变机制. ...
Enhancing the high-temperature creep properties of Mo alloys via nanosized La2 O3 particle addition
14
2022
... 在实际蠕变过程中,往往是多种机制协同作用,但通常以1~2种蠕变机制为主导.对于多晶合金,晶界滑移往往成为主导机制,由于其运动速率显著快于位错爬升和黏性滑移过程,因而表现出更高的蠕变速率和更低的应力指数.表2 [27 ~30 ] 总结了部分Mo和钼合金在特定温度和载荷下的蠕变结果. ...
... 部分Mo和钼合金的高温蠕变性能[27 ~30 ] ...
... High-temperature creep properties of Mo and molybdenum alloys[27 -30 ] ...
... [
27 ]
1400 20 1.29 × 10⁻⁷ TZM[28 ] 1600 10 1.5 × 10⁻⁷ Mo-11Re[29 ] 1315 65 1.3 × 10⁻⁵ Mo-3Nb[30 ] 1600 10 3.1 × 10⁻⁵ La2 O3 -Mo[27 ] 1400 50 2.28 × 10⁻⁶ Note: TZM—Mo-Ti-Zr, σ c —creep stress, ε ˙ T —temperature ...
... [
27 ]
1400 50 2.28 × 10⁻⁶ Note: TZM—Mo-Ti-Zr, σ c —creep stress, ε ˙ T —temperature ...
... 氧化物弥散强化(ODS)钼合金因其独特的微观结构和强化机制而展现出优异的综合性能.弥散分布的纳米氧化物颗粒能够显著细化钼合金晶粒,降低其韧脆转变温度并提高再结晶温度[27 ,37 ] .如图1a 和b [27 ] 所示,与纯Mo相比,添加0.6%的La2 O3 后,1400 ℃、40 MPa条件下钼合金的稳态蠕变速率降低了两个数量级.这种强化效应主要源于氧化物颗粒对位错运动的阻碍作用,即经典的Orowan强化机制.如图1c~e [27 ] 所示,弥散的氧化物颗粒能阻碍位错运动,提高合金变形抗力;并能使位错均匀分布,减轻晶界附近位错塞积,从而提高合金的高温蠕变性能. ...
... [27 ]所示,与纯Mo相比,添加0.6%的La2 O3 后,1400 ℃、40 MPa条件下钼合金的稳态蠕变速率降低了两个数量级.这种强化效应主要源于氧化物颗粒对位错运动的阻碍作用,即经典的Orowan强化机制.如图1c~e [27 ] 所示,弥散的氧化物颗粒能阻碍位错运动,提高合金变形抗力;并能使位错均匀分布,减轻晶界附近位错塞积,从而提高合金的高温蠕变性能. ...
... [27 ]所示,弥散的氧化物颗粒能阻碍位错运动,提高合金变形抗力;并能使位错均匀分布,减轻晶界附近位错塞积,从而提高合金的高温蠕变性能. ...
... [
27 ]
Creep curves of pure Mo (a) and oxide dispersion-strengthened (ODS) molybdenum alloys (b); and microstructure (c), dispersed nano La<sub>2</sub>O<sub>3</sub> particles (d), and their interaction with dislocations (e) of ODS molybdenum alloys<sup>[<xref ref-type="bibr" rid="R27">27</xref>]</sup> Fig.1 ![]()
为提高钼合金焊接接头的高温抗蠕变性能,可借鉴母材的成分设计思路,通过提高蠕变激活能来降低稳态蠕变速率.这一目标可从晶界强化和晶内强化两方面实现:(1) 在晶界强化方面,可采用氧化物或碳化物弥散强化,或通过K、Si等元素掺杂形成气泡钉扎效应,从而阻碍晶界滑动,提高晶界扩散激活能;(2) 在晶内强化方面,一方面可通过添加Ti、Re、Nb等元素进行固溶强化,利用溶质原子与基体原子间的错配阻碍位错运动,增加蠕变激活能,但当温度超过再结晶温度(1026~1327 ℃)后,固溶强化效果减弱,另一方面可采用分布在晶粒内部的氧化物或碳化物等第二相进行弥散强化,这些第二相颗粒能有效提高扩散阻力,从而显著提升蠕变激活能.相比而言,弥散强化钼合金在更宽温度范围内表现出更优异的抗蠕变性能,可能是提升焊接接头高温性能的更优选择.通过合理设计强化相的种类、尺寸和分布,可进一步优化钼合金焊接接头的抗蠕变性能. ...
... [
27 ]
Fig.1 ![]()
为提高钼合金焊接接头的高温抗蠕变性能,可借鉴母材的成分设计思路,通过提高蠕变激活能来降低稳态蠕变速率.这一目标可从晶界强化和晶内强化两方面实现:(1) 在晶界强化方面,可采用氧化物或碳化物弥散强化,或通过K、Si等元素掺杂形成气泡钉扎效应,从而阻碍晶界滑动,提高晶界扩散激活能;(2) 在晶内强化方面,一方面可通过添加Ti、Re、Nb等元素进行固溶强化,利用溶质原子与基体原子间的错配阻碍位错运动,增加蠕变激活能,但当温度超过再结晶温度(1026~1327 ℃)后,固溶强化效果减弱,另一方面可采用分布在晶粒内部的氧化物或碳化物等第二相进行弥散强化,这些第二相颗粒能有效提高扩散阻力,从而显著提升蠕变激活能.相比而言,弥散强化钼合金在更宽温度范围内表现出更优异的抗蠕变性能,可能是提升焊接接头高温性能的更优选择.通过合理设计强化相的种类、尺寸和分布,可进一步优化钼合金焊接接头的抗蠕变性能. ...
... 图3a 和b [39 ] 为钼合金焊接断口的典型形貌.可见,钼合金的断裂模式主要是沿晶断裂,晶界处存在一些片状和链状的MoO2 沉淀相,该相的存在显著降低了晶界的结合强度,使得焊接接头在常温下即容易沿晶界开裂.图3c 和d [27 ] 为单轴拉伸蠕变后ODS钼合金母材断口附近的裂纹形貌.可见,裂纹基本沿晶界扩展.由于钼合金焊接接头在常温下易沿晶界开裂,而高温下晶界强度进一步降低,因此推测高温蠕变后裂纹将在钼合金气孔或晶界析出相附近萌生,并沿晶界和气孔界面扩展联结,直至断裂. ...
... [
27 ,
39 ]
High (a, c) and low (b, d) magnified morphologies showing typical tensile fracture of molybdenum alloy welding<sup>[<xref ref-type="bibr" rid="R39">39</xref>]</sup> (a, b) and creep crack of molybdenum alloy base material<sup>[<xref ref-type="bibr" rid="R27">27</xref>]</sup> (c, d) Fig.3 ![]()
钼合金焊后高温性能的弱化主要来自两方面:一是冶金方面,存在接头软化和晶界弱化,由于焊接过程中金属重新熔化后凝固,母材中的强化相减少或消失,同时伴随着晶粒长大,接头发生软化,此外焊缝区晶界产生低熔点氧化物,晶界结合力和蠕变激活能降低;二是结构方面,焊接气孔的存在为蠕变提供了先天的损伤点,使得金属/气孔界面易产生应变集中,大大加速了蠕变过程.即使引入热影响区引入钎焊层可实现钼合金管-端塞接头在常温静载条件下与母材等强[11 ,12 ] ,但在实际内压蠕变服役条件下,钼合金管材金属/钎焊层界面也出现应变集中,加速蠕变裂纹的萌生和扩展.下文将具体阐述这两个问题的成因和影响. ...
... [
27 ] (c, d)
Fig.3 ![]()
钼合金焊后高温性能的弱化主要来自两方面:一是冶金方面,存在接头软化和晶界弱化,由于焊接过程中金属重新熔化后凝固,母材中的强化相减少或消失,同时伴随着晶粒长大,接头发生软化,此外焊缝区晶界产生低熔点氧化物,晶界结合力和蠕变激活能降低;二是结构方面,焊接气孔的存在为蠕变提供了先天的损伤点,使得金属/气孔界面易产生应变集中,大大加速了蠕变过程.即使引入热影响区引入钎焊层可实现钼合金管-端塞接头在常温静载条件下与母材等强[11 ,12 ] ,但在实际内压蠕变服役条件下,钼合金管材金属/钎焊层界面也出现应变集中,加速蠕变裂纹的萌生和扩展.下文将具体阐述这两个问题的成因和影响. ...
... 细小、弥散、高温稳定的析出相能同时钉扎位错和晶界,并且在热力学上稳定.但是,Cheng等[27 ] 在20~90 MPa、1200~1400 ℃条件下对La2 O3 强化钼合金进行蠕变实验,发现在高温和应力的长期作用下,第二相颗粒与Mo基体的界面可能由于与基体界面失配而成为空穴形核点,这些微孔洞聚集并长大,形成裂纹源.此外,如果在极高温度和较长期服役条件下,由于析出相发生Ostwald熟化,其强化效果减弱. ...
Effects of substructure on the creep properties of TZM alloy
1
1985
... High-temperature creep properties of Mo and molybdenum alloys
[27 -30 ] Table 2 Material T / o Cσ c / MPaε ˙ -1 Mo[27 ] 1400 20 1.29 × 10⁻⁷ TZM[28 ] 1600 10 1.5 × 10⁻⁷ Mo-11Re[29 ] 1315 65 1.3 × 10⁻⁵ Mo-3Nb[30 ] 1600 10 3.1 × 10⁻⁵ La2 O3 -Mo[27 ] 1400 50 2.28 × 10⁻⁶
Note: TZM—Mo-Ti-Zr, σ c —creep stress, ε ˙ T —temperature ...
Mechanical properties of electron-beam-melted molybdenum and dilute Mo-Re alloys
2
1973
... High-temperature creep properties of Mo and molybdenum alloys
[27 -30 ] Table 2 Material T / o Cσ c / MPaε ˙ -1 Mo[27 ] 1400 20 1.29 × 10⁻⁷ TZM[28 ] 1600 10 1.5 × 10⁻⁷ Mo-11Re[29 ] 1315 65 1.3 × 10⁻⁵ Mo-3Nb[30 ] 1600 10 3.1 × 10⁻⁵ La2 O3 -Mo[27 ] 1400 50 2.28 × 10⁻⁶
Note: TZM—Mo-Ti-Zr, σ c —creep stress, ε ˙ T —temperature ...
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
Study of high temperature inner pressure creep property of Mo-3Nb alloy single crystal
5
2012
... 在实际蠕变过程中,往往是多种机制协同作用,但通常以1~2种蠕变机制为主导.对于多晶合金,晶界滑移往往成为主导机制,由于其运动速率显著快于位错爬升和黏性滑移过程,因而表现出更高的蠕变速率和更低的应力指数.表2 [27 ~30 ] 总结了部分Mo和钼合金在特定温度和载荷下的蠕变结果. ...
... 部分Mo和钼合金的高温蠕变性能[27 ~30 ] ...
... High-temperature creep properties of Mo and molybdenum alloys[27 -30 ] ...
... [
30 ]
1600 10 3.1 × 10⁻⁵ La2 O3 -Mo[27 ] 1400 50 2.28 × 10⁻⁶ Note: TZM—Mo-Ti-Zr, σ c —creep stress, ε ˙ T —temperature ...
... 包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
Oxygen content effect on mechanical properties and microstructure of TZM alloy
1
2023
... 相比于纯Mo,TZM合金的蠕变性能得到显著提升,Ti和Zr合金元素形成了置换式固溶体,引起晶格畸变,增大了位错运动的阻力[31 ] .微量C元素与Ti/Zr形成细小的碳化物颗粒(如TiC、ZrC),这些弥散分布的纳米级沉淀相能够有效钉扎位错,抑制晶界迁移,并阻碍其滑移和攀移,同时阻碍空位扩散,降低蠕变速率. ...
Deformation mechanism diagram and deformation instability of a Mo-Re alloy during the hot compression
1
2024
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
Research status of high-temperature creep properties of molybdenum alloys
1
2025
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
钼合金高温蠕变性能研究现状
1
2025
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
Mechanical and microstructural responses in molybdenum-rhenium alloys under hot compressions
1
2024
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
Study on the mechanical and creep properties of molybdenum rhenium alloy
2
2025
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
... 因此,可以考虑固溶-弥散复合强化的方法,协同利用两种强化效应的优点.已有研究[35 ] 表明,同时添加Re和La2 O3 相比于单独添加La2 O3 可以明显提高钼合金的高温强度和塑性,且其高温蠕变速率与仅添加Re的合金处于同一数量级.这对提升钼合金焊接接头的高温蠕变性能具有较大的参考意义. ...
钼铼合金的力学与蠕变性能研究
2
2025
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
... 因此,可以考虑固溶-弥散复合强化的方法,协同利用两种强化效应的优点.已有研究[35 ] 表明,同时添加Re和La2 O3 相比于单独添加La2 O3 可以明显提高钼合金的高温强度和塑性,且其高温蠕变速率与仅添加Re的合金处于同一数量级.这对提升钼合金焊接接头的高温蠕变性能具有较大的参考意义. ...
High-temperature mechanical properties and dynamic recrystallization of Mo-14Re alloy
1
2024
... 显著区别于Mo,Re即使在接近绝对零度的极端条件下仍保持良好塑性,不存在塑性-脆性转变现象,因此添加Re元素可同时提升Mo基体的塑性和强度[32 ] .Mo-Re合金的再结晶温度随Re含量增加而显著升高,变化范围为1177~1727 ℃,其中含14%Re (质量分数,下同)的合金的再结晶温度可达1372 ℃[33 ] .Re含量对Mo-Re合金高温性能具有显著影响[34 ] .在1315 ℃测试条件下,当Re含量提升至11%时,Mo-11Re合金的蠕变强度较纯Mo提高100%,n 从4.8增至7.5;然而,当Re含量继续增加至14%时,合金蠕变强度反而出现下降趋势[29 ] .王广达[35 ] 和Lu等[36 ] 研究同样表明,Mo-Re合金的蠕变强度随Re含量的增加显示出平台效应.他们认为,在1100 ℃下,Re原子扩散活动加剧,其钉扎位错作用减弱;随着Re含量的增加,Re扩散范围增加,其阻碍位错滑移的能力继续降低,导致晶界迁移加快,位错运动能力增强,蠕变抗力减弱.根据Mo-Re合金相图,Re含量增加会使合金中析出σ 相和χ 相两种脆性相,它们易成为裂纹源,使得合金抗蠕变性能下降.此外,Mo-Re合金实际服役条件是高温+辐照,Re含量过高会损害Mo-Re合金的抗辐照肿胀性能.综上所述,推测Re的最佳掺杂区间可能在5%~14%. ...
The phase and morphology evolution of Y-Zr-O complex oxide dispersion-strengthened (ODS) Mo powders during mechanical alloying and annealing
1
2024
... 氧化物弥散强化(ODS)钼合金因其独特的微观结构和强化机制而展现出优异的综合性能.弥散分布的纳米氧化物颗粒能够显著细化钼合金晶粒,降低其韧脆转变温度并提高再结晶温度[27 ,37 ] .如图1a 和b [27 ] 所示,与纯Mo相比,添加0.6%的La2 O3 后,1400 ℃、40 MPa条件下钼合金的稳态蠕变速率降低了两个数量级.这种强化效应主要源于氧化物颗粒对位错运动的阻碍作用,即经典的Orowan强化机制.如图1c~e [27 ] 所示,弥散的氧化物颗粒能阻碍位错运动,提高合金变形抗力;并能使位错均匀分布,减轻晶界附近位错塞积,从而提高合金的高温蠕变性能. ...
High-temperature strength and creep of weld seams of molybdenum alloys in low-cycle loading
3
1994
... 图2 [38 ] 为1747 ℃下工业级纯Mo和Mo-Zr-B合金的母材以及非熔化极氩弧焊焊缝的高温疲劳蠕变性能.可见,在温度为1747 ℃、载荷为25 MPa、应变为15%的条件下,工业级纯Mo焊缝的疲劳蠕变寿命约为母材的1/4;当载荷为20 MPa时,焊缝的疲劳蠕变寿命约为母材的1/12.在温度为1747 ℃、载荷为50 MPa、应变为15%条件下,Mo-Zr-B合金焊缝的疲劳蠕变寿命约为母材的1/3;当载荷为40 MPa时,焊缝的疲劳蠕变寿命约为母材的1/9.可见,Mo及钼合金焊接接头焊缝区的抗高温蠕变性能显著低于母材. ...
... [
38 ]
High-temperature fatigue creep properties of base materials (solid lines) and non-melting electrode argon arc welded beads (dashed lines) at 1747 <sup>o</sup>C<sup>[<xref ref-type="bibr" rid="R38">38</xref>]</sup> (<i>σ</i><sub>max</sub>—maximum load, WB—weld bead, BM—base material) (a) industrial grade pure Mo (b) Mo-Zr-B alloy ...
... [
38 ] (
σ max —maximum load, WB—weld bead, BM—base material)
(a) industrial grade pure Mo (b) Mo-Zr-B alloy ...
Effect of niobium on the mechanical strength of the laser beam welding joints of molybdenum
7
2023
... 图3a 和b [39 ] 为钼合金焊接断口的典型形貌.可见,钼合金的断裂模式主要是沿晶断裂,晶界处存在一些片状和链状的MoO2 沉淀相,该相的存在显著降低了晶界的结合强度,使得焊接接头在常温下即容易沿晶界开裂.图3c 和d [27 ] 为单轴拉伸蠕变后ODS钼合金母材断口附近的裂纹形貌.可见,裂纹基本沿晶界扩展.由于钼合金焊接接头在常温下易沿晶界开裂,而高温下晶界强度进一步降低,因此推测高温蠕变后裂纹将在钼合金气孔或晶界析出相附近萌生,并沿晶界和气孔界面扩展联结,直至断裂. ...
... ,
39 ]
High (a, c) and low (b, d) magnified morphologies showing typical tensile fracture of molybdenum alloy welding<sup>[<xref ref-type="bibr" rid="R39">39</xref>]</sup> (a, b) and creep crack of molybdenum alloy base material<sup>[<xref ref-type="bibr" rid="R27">27</xref>]</sup> (c, d) Fig.3 ![]()
钼合金焊后高温性能的弱化主要来自两方面:一是冶金方面,存在接头软化和晶界弱化,由于焊接过程中金属重新熔化后凝固,母材中的强化相减少或消失,同时伴随着晶粒长大,接头发生软化,此外焊缝区晶界产生低熔点氧化物,晶界结合力和蠕变激活能降低;二是结构方面,焊接气孔的存在为蠕变提供了先天的损伤点,使得金属/气孔界面易产生应变集中,大大加速了蠕变过程.即使引入热影响区引入钎焊层可实现钼合金管-端塞接头在常温静载条件下与母材等强[11 ,12 ] ,但在实际内压蠕变服役条件下,钼合金管材金属/钎焊层界面也出现应变集中,加速蠕变裂纹的萌生和扩展.下文将具体阐述这两个问题的成因和影响. ...
... [
39 ] (a, b) and creep crack of molybdenum alloy base material
[27 ] (c, d)
Fig.3 ![]()
钼合金焊后高温性能的弱化主要来自两方面:一是冶金方面,存在接头软化和晶界弱化,由于焊接过程中金属重新熔化后凝固,母材中的强化相减少或消失,同时伴随着晶粒长大,接头发生软化,此外焊缝区晶界产生低熔点氧化物,晶界结合力和蠕变激活能降低;二是结构方面,焊接气孔的存在为蠕变提供了先天的损伤点,使得金属/气孔界面易产生应变集中,大大加速了蠕变过程.即使引入热影响区引入钎焊层可实现钼合金管-端塞接头在常温静载条件下与母材等强[11 ,12 ] ,但在实际内压蠕变服役条件下,钼合金管材金属/钎焊层界面也出现应变集中,加速蠕变裂纹的萌生和扩展.下文将具体阐述这两个问题的成因和影响. ...
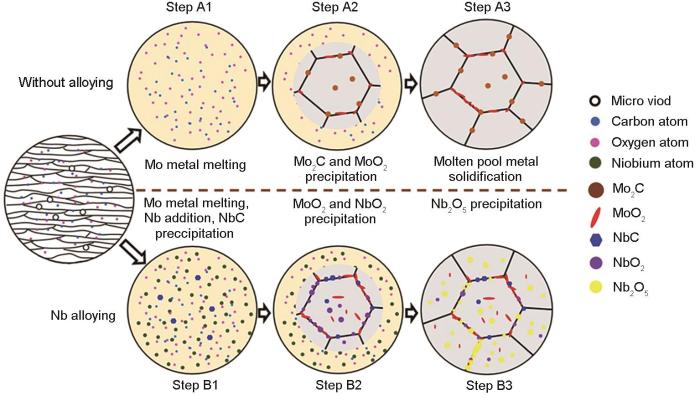
... Zhang等[39 ] 和Zhao等[61 ] 研究了Nb合金化对钼合金焊接接头性能的影响,发现随着焊缝Nb含量的增加,接头的抗拉强度呈现先上升后下降的趋势,最高达426.7 MPa,相当于母材强度的62.7%.如图7 [39 ] 所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
... [39 ]所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
... [
39 ]
Schematics of the interaction mechanisms of O, C, Mo, and Nb elements during the thermal cycle of welding<sup>[<xref ref-type="bibr" rid="R39">39</xref>]</sup> Fig.7 ![]()
尽管固溶强化和第二相强化在提升钼合金焊接接头室温强度/高温蠕变强度方面有巨大潜力,但是,在长时间的高温蠕变载荷下,合金元素和第二相颗粒可能会造成一定的负面影响.合金元素(特别是Re、Nb)可能通过热扩散从基体中选择性挥发或向表面富集,导致基体中部区域的合金元素逐渐贫化.如姜玮等[65 ] 研究表明,Mo-7.7Re合金在36 MPa、1077 ℃条件下服役2000 h后,部分晶粒中析出并聚集富Re贫Mo相,这意味着部分区域的Re含量降低,促进再结晶温度下降,高温强度缓慢降低,同时富Re相通常为脆性χ 相和σ 相,可能成为裂纹源,严重恶化了材料的韧性和高温持久寿命. ...
... [
39 ]
Fig.7 ![]()
尽管固溶强化和第二相强化在提升钼合金焊接接头室温强度/高温蠕变强度方面有巨大潜力,但是,在长时间的高温蠕变载荷下,合金元素和第二相颗粒可能会造成一定的负面影响.合金元素(特别是Re、Nb)可能通过热扩散从基体中选择性挥发或向表面富集,导致基体中部区域的合金元素逐渐贫化.如姜玮等[65 ] 研究表明,Mo-7.7Re合金在36 MPa、1077 ℃条件下服役2000 h后,部分晶粒中析出并聚集富Re贫Mo相,这意味着部分区域的Re含量降低,促进再结晶温度下降,高温强度缓慢降低,同时富Re相通常为脆性χ 相和σ 相,可能成为裂纹源,严重恶化了材料的韧性和高温持久寿命. ...
Creep behavior in dilute nanocrystalline thin-film aluminum alloys
1
2025
... 事实上,晶界结合力的减弱也会导致焊接接头软化.晶界结合力是影响材料高温蠕变性能的关键因素之一,在多晶材料(如金属、合金、陶瓷)中表现显著.晶界是多晶材料中的薄弱区域,高温下易成为蠕变变形(如晶界滑移、扩散蠕变)和损伤(如空洞、裂纹)的优先位置.当晶界结合力较弱时,晶界易发生相对滑动,加速了蠕变进程;同时,应力集中处(如三叉晶界)易形成空洞,导致蠕变断裂;此外,对于扩散蠕变而言,晶界结合力差会促进原子沿晶界扩散,从而加剧了蠕变变形[40 ,41 ] . ...
Creep-induced elemental redistribution at grain boundaries of 304L stainless steel—An experimental evidence for diffusional creep mechanisms
1
2025
... 事实上,晶界结合力的减弱也会导致焊接接头软化.晶界结合力是影响材料高温蠕变性能的关键因素之一,在多晶材料(如金属、合金、陶瓷)中表现显著.晶界是多晶材料中的薄弱区域,高温下易成为蠕变变形(如晶界滑移、扩散蠕变)和损伤(如空洞、裂纹)的优先位置.当晶界结合力较弱时,晶界易发生相对滑动,加速了蠕变进程;同时,应力集中处(如三叉晶界)易形成空洞,导致蠕变断裂;此外,对于扩散蠕变而言,晶界结合力差会促进原子沿晶界扩散,从而加剧了蠕变变形[40 ,41 ] . ...
Nanostructured high-strength molybdenum alloys with unprecedented tensile ductility
1
2013
... 由于Mo及钼合金型材多由粉末冶金制造而成,O、N等杂质元素会在晶界富集,削弱晶界结合力,其中O的影响最为严重[14 ,42 ] .Noda等[43 ] 认为,O元素在晶界的偏聚严重削弱了晶界强度,其断裂形式为沿晶断裂;此外,当O含量达到3.0%时,氧化物以一种波浪状结构在晶界偏聚,这种结构严重削弱了晶界强度.以上研究表明,钼合金中O元素及其氧化物在晶界聚集易导致裂纹缺陷形成,从而使得晶界强度下降.Rengstorff和Fischer[44 ] 研究表明,采用高真空熔炼技术对纯Mo进行除氧能够显著提升材料强度.痕量O即可引起晶界的严重脆化[43 ,45 ] ,从而降低Mo的室温强度.Olds和Rengstorff[45 ] 研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
Effect of oxygen on the intergranular brittlement of molybdenum
3
1984
... 由于Mo及钼合金型材多由粉末冶金制造而成,O、N等杂质元素会在晶界富集,削弱晶界结合力,其中O的影响最为严重[14 ,42 ] .Noda等[43 ] 认为,O元素在晶界的偏聚严重削弱了晶界强度,其断裂形式为沿晶断裂;此外,当O含量达到3.0%时,氧化物以一种波浪状结构在晶界偏聚,这种结构严重削弱了晶界强度.以上研究表明,钼合金中O元素及其氧化物在晶界聚集易导致裂纹缺陷形成,从而使得晶界强度下降.Rengstorff和Fischer[44 ] 研究表明,采用高真空熔炼技术对纯Mo进行除氧能够显著提升材料强度.痕量O即可引起晶界的严重脆化[43 ,45 ] ,从而降低Mo的室温强度.Olds和Rengstorff[45 ] 研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
... [43 ,45 ],从而降低Mo的室温强度.Olds和Rengstorff[45 ] 研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
... [43 ],反映出控制O含量的必要性. ...
Cast molybdenum of high purity
1
1952
... 由于Mo及钼合金型材多由粉末冶金制造而成,O、N等杂质元素会在晶界富集,削弱晶界结合力,其中O的影响最为严重[14 ,42 ] .Noda等[43 ] 认为,O元素在晶界的偏聚严重削弱了晶界强度,其断裂形式为沿晶断裂;此外,当O含量达到3.0%时,氧化物以一种波浪状结构在晶界偏聚,这种结构严重削弱了晶界强度.以上研究表明,钼合金中O元素及其氧化物在晶界聚集易导致裂纹缺陷形成,从而使得晶界强度下降.Rengstorff和Fischer[44 ] 研究表明,采用高真空熔炼技术对纯Mo进行除氧能够显著提升材料强度.痕量O即可引起晶界的严重脆化[43 ,45 ] ,从而降低Mo的室温强度.Olds和Rengstorff[45 ] 研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
Effects of oxygen, nitrogen, and carbon on the ductility of cast molybdenum
2
1956
... 由于Mo及钼合金型材多由粉末冶金制造而成,O、N等杂质元素会在晶界富集,削弱晶界结合力,其中O的影响最为严重[14 ,42 ] .Noda等[43 ] 认为,O元素在晶界的偏聚严重削弱了晶界强度,其断裂形式为沿晶断裂;此外,当O含量达到3.0%时,氧化物以一种波浪状结构在晶界偏聚,这种结构严重削弱了晶界强度.以上研究表明,钼合金中O元素及其氧化物在晶界聚集易导致裂纹缺陷形成,从而使得晶界强度下降.Rengstorff和Fischer[44 ] 研究表明,采用高真空熔炼技术对纯Mo进行除氧能够显著提升材料强度.痕量O即可引起晶界的严重脆化[43 ,45 ] ,从而降低Mo的室温强度.Olds和Rengstorff[45 ] 研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
... [45 ]研究表明,增加1 × 10⁻⁶ ~2 × 10⁻⁶ 的O即可使Mo在韧脆转变温度以下的晶界结合强度显著下降.在其余元素含量保持一致的情况下,含O钼合金的韧脆转变温度比高纯钼合金高出近100 ℃[43 ] ,反映出控制O含量的必要性. ...
Welding of Mo-based alloy using electron beam and laser GTAW hybrid welding techniques
6
2016
... 在焊接过程中,粉末冶金本身引入的间隙杂质和焊接气氛中存在的O、N等气体杂质易偏聚至晶界,削弱了界面结合.同样,O元素对钼合金接头晶界强度的影响最大,在焊接过程中,熔融金属中的痕量O会与其他元素形成低熔点氧化物.此类氧化物导致晶界结合力下降,使得钼合金在焊接过程中容易产生裂纹.除真空电子束焊可实现较好的O含量控制外,其他焊接方法多在惰性气体保护氛围中进行,仍难免混入微量空气,导致焊缝裂纹生成概率显著增加.Chatterjee等[46 ] 采用激光-TIG复合焊和电子束焊焊接了1.2 mm厚TZM合金.结果表明,电子束焊接接头强度最高,但也仅为母材强度的47%;两种接头的室温延伸率基本为0,拉伸断口均呈现穿晶断裂的脆断形貌(图4a 和b [46 ] ).焊缝区晶粒内部和晶界存在大量弥散第二相(图4c 和d [46 ] ),这些弥散第二相是Mo的氧化物.如图4f 所示,在应力作用下,MoO2 颗粒周围会有微裂纹产生,微裂纹扩展形成裂纹,裂纹能够沿脆化失强的Mo晶界迅速扩展,造成沿晶断裂.此外,Zhang等[8 ] 对TZM合金进行电子束焊接,发现晶界处存在与基体不共格的TiO2 和MoO2 相(图4e [8 ] ),并认为MoO2 和TiO2 相的存在使得晶界结合强度下降,合金脆性增大. ...
... [46 ]).焊缝区晶粒内部和晶界存在大量弥散第二相(图4c 和d [46 ] ),这些弥散第二相是Mo的氧化物.如图4f 所示,在应力作用下,MoO2 颗粒周围会有微裂纹产生,微裂纹扩展形成裂纹,裂纹能够沿脆化失强的Mo晶界迅速扩展,造成沿晶断裂.此外,Zhang等[8 ] 对TZM合金进行电子束焊接,发现晶界处存在与基体不共格的TiO2 和MoO2 相(图4e [8 ] ),并认为MoO2 和TiO2 相的存在使得晶界结合强度下降,合金脆性增大. ...
... [46 ]),这些弥散第二相是Mo的氧化物.如图4f 所示,在应力作用下,MoO2 颗粒周围会有微裂纹产生,微裂纹扩展形成裂纹,裂纹能够沿脆化失强的Mo晶界迅速扩展,造成沿晶断裂.此外,Zhang等[8 ] 对TZM合金进行电子束焊接,发现晶界处存在与基体不共格的TiO2 和MoO2 相(图4e [8 ] ),并认为MoO2 和TiO2 相的存在使得晶界结合强度下降,合金脆性增大. ...
... ,
46 ]
Typical fracture morphologies and precipitated oxides of molybdenum alloys (a, b) fracture morphologies of TZM alloy base material (a) and electron beam welding (EBW) alloy joint (b)<sup>[<xref ref-type="bibr" rid="R46">46</xref>]</sup> (c-e) oxide precipitation in molybdenum alloy welded joints<sup>[<xref ref-type="bibr" rid="R8">8</xref>,<xref ref-type="bibr" rid="R46">46</xref>]</sup> (Inset in Fig.4e is selected area electron diffraction (SAED) patterns) (f) schematic of the influence of MoO<sub>2</sub> on fracture process (<i>σ</i>—tensile stress) Fig.4 ![]()
实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
... [
46 ] (c-e) oxide precipitation in molybdenum alloy welded joints
[8 ,46 ] (Inset in Fig.4e is selected area electron diffraction (SAED) patterns) (f) schematic of the influence of MoO
2 on fracture process (
σ —tensile stress)
Fig.4 ![]()
实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
... ,
46 ] (Inset in Fig.4e is selected area electron diffraction (SAED) patterns) (f) schematic of the influence of MoO
2 on fracture process (
σ —tensile stress)
Fig.4 ![]()
实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
Solubility and thermodynamic properties of oxygen in solid molybdenum
1
1974
... 实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
Embedded peierls instability and the electronic structure of MoO2
1
2000
... 实际上,由于熔池温度较高,O和Mo在500 ℃左右就会反应形成MoO2 ,且容易在晶界偏析;而O在Mo中的溶解度非常小,过剩的O和Mo会以MoO2 的形式存在[47 ] ;其次,由于O原子在MoO2 中密排成八面体结构,Mo原子被O原子隔离并位于该八面体中心,导致材料明显呈脆性[48 ] .这种低熔点脆性相聚集,使得晶界结合强度和晶界扩散激活能下降,在常温应力作用下就会造成晶间开裂. ...
The effect of inclusions and pores on creep crack propagation of linear friction welded joints of GH4169 superalloy
1
2024
... 对于常规形式的钼合金焊接接头,高温蠕变下的应力/应变集中主要来自金属/气孔界面.气孔作为几何不连续区域,在蠕变载荷下产生应力集中,理论应力集中系数可达2~5倍,加速了微裂纹形核.Yang等[49 ] 研究了GH4169合金搅拌摩擦焊接头的蠕变性能,发现气孔对蠕变裂纹扩展的影响强于焊接夹杂物,气孔附近应力强度系数较大,尤其是椭圆形气孔,较大的应力强度系数将显著缩短蠕变时裂纹开始萌生的时间,并在裂纹萌生后加速裂纹扩展.同时,高温下气孔表面易成为扩散空洞的形核核心,通过Ostwald熟化机制[50 ] 长大并连通,最终引发沿晶断裂.此外,气孔减少了材料的实际承载截面积,导致局部真实应力增加,加速蠕变变形.气孔表面还可以为原子扩散提供快速通道,促进Coble蠕变(晶界扩散主导)或Nabarro-Herring蠕变(晶格扩散主导).当气孔位于晶界时,与Mo的氧化物一样,会直接削弱晶界结合力,诱发晶界滑移和分离. ...
Evolution of Cu-rich particles and Laves phases in a novel Cu-alloyed martensitic heat-resistant steel during interrupted creep and the corresponding effects on microstructural recovery
1
2024
... 对于常规形式的钼合金焊接接头,高温蠕变下的应力/应变集中主要来自金属/气孔界面.气孔作为几何不连续区域,在蠕变载荷下产生应力集中,理论应力集中系数可达2~5倍,加速了微裂纹形核.Yang等[49 ] 研究了GH4169合金搅拌摩擦焊接头的蠕变性能,发现气孔对蠕变裂纹扩展的影响强于焊接夹杂物,气孔附近应力强度系数较大,尤其是椭圆形气孔,较大的应力强度系数将显著缩短蠕变时裂纹开始萌生的时间,并在裂纹萌生后加速裂纹扩展.同时,高温下气孔表面易成为扩散空洞的形核核心,通过Ostwald熟化机制[50 ] 长大并连通,最终引发沿晶断裂.此外,气孔减少了材料的实际承载截面积,导致局部真实应力增加,加速蠕变变形.气孔表面还可以为原子扩散提供快速通道,促进Coble蠕变(晶界扩散主导)或Nabarro-Herring蠕变(晶格扩散主导).当气孔位于晶界时,与Mo的氧化物一样,会直接削弱晶界结合力,诱发晶界滑移和分离. ...
Study on microstructure and performance of molybdenum joint welded by electron beam
1
2018
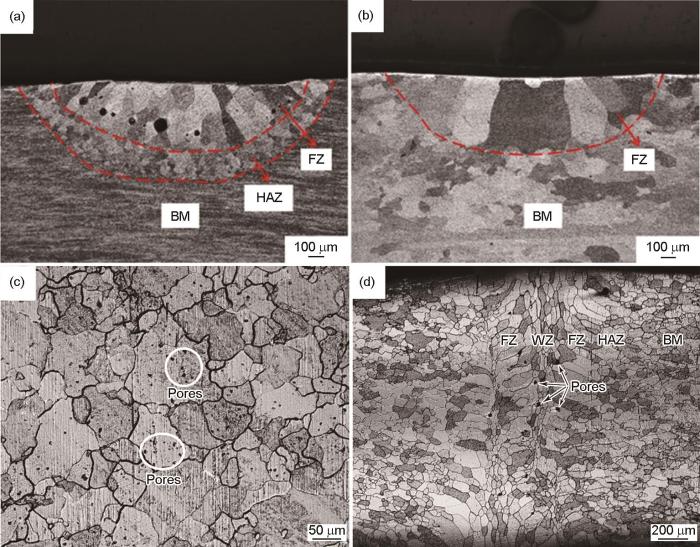
... Chen等[51 ] 对La2 O3 掺杂钼合金(La2 O3 的质量分数为5%)进行电子束焊接,发现接头焊缝区存在密集气孔缺陷.Dong等[52 ] 研究了真空电子束焊接过程中Mo-14Re合金中气孔的生成机制,通过对比不同母材制备工艺的焊缝横截面(图5a 和b [52 ] ),发现粉末冶金法制备的Mo-14Re合金焊接接头内存在较多气孔,这些气孔可能与母材本身的微孔洞结构及较高的O含量有关;相比之下,电弧熔炼法制备的Mo-14Re合金焊缝中未观察到明显的气孔缺陷. ...
Microstructure transformation and pore formation mechanism of Mo-14Re alloy weld by vacuum electron beam welding
4
2023
... Chen等[51 ] 对La2 O3 掺杂钼合金(La2 O3 的质量分数为5%)进行电子束焊接,发现接头焊缝区存在密集气孔缺陷.Dong等[52 ] 研究了真空电子束焊接过程中Mo-14Re合金中气孔的生成机制,通过对比不同母材制备工艺的焊缝横截面(图5a 和b [52 ] ),发现粉末冶金法制备的Mo-14Re合金焊接接头内存在较多气孔,这些气孔可能与母材本身的微孔洞结构及较高的O含量有关;相比之下,电弧熔炼法制备的Mo-14Re合金焊缝中未观察到明显的气孔缺陷. ...
... [52 ]),发现粉末冶金法制备的Mo-14Re合金焊接接头内存在较多气孔,这些气孔可能与母材本身的微孔洞结构及较高的O含量有关;相比之下,电弧熔炼法制备的Mo-14Re合金焊缝中未观察到明显的气孔缺陷. ...
... [
52 ]以及钼合金母材和焊接接头中的气孔缺陷
[54 ] Cross-sectional morphologies of Mo-14Re alloy EBW joint prepared by powder metallurgy (a) and arc melting (b)<sup>[<xref ref-type="bibr" rid="R52">52</xref>]</sup>; and pores in Mo-14Re base metal (c) and EBW welded joint (d)<sup>[<xref ref-type="bibr" rid="R54">54</xref>]</sup> (FZ—fusion zone, HAZ—heat affected zone, WZ—weld zone) Fig.5 ![]()
Wang等[53 ] 研究了Mo-14Re合金电子束焊接接头的气孔形成机制,发现气孔分布呈现区域性差异.晶界处气孔与高熔点MoO等相的偏析有关,而晶内气孔则源于母材微孔洞在焊接过程中的气体释放.此外,Wang等[54 ] 进一步研究表明,不同区域晶粒的Schmid因子、应力和位错运动的不同加剧了局部变形的不均匀性并促进了孔隙的形成(图5c 和d [54 ] ). ...
... [
52 ]; and pores in Mo-14Re base metal (c) and EBW welded joint (d)
[54 ] (FZ—fusion zone, HAZ—heat affected zone, WZ—weld zone)
Fig.5 ![]()
Wang等[53 ] 研究了Mo-14Re合金电子束焊接接头的气孔形成机制,发现气孔分布呈现区域性差异.晶界处气孔与高熔点MoO等相的偏析有关,而晶内气孔则源于母材微孔洞在焊接过程中的气体释放.此外,Wang等[54 ] 进一步研究表明,不同区域晶粒的Schmid因子、应力和位错运动的不同加剧了局部变形的不均匀性并促进了孔隙的形成(图5c 和d [54 ] ). ...
Mechanism of pore evolution in electron beam welding joints of Mo-14Re alloy
1
2024
... Wang等[53 ] 研究了Mo-14Re合金电子束焊接接头的气孔形成机制,发现气孔分布呈现区域性差异.晶界处气孔与高熔点MoO等相的偏析有关,而晶内气孔则源于母材微孔洞在焊接过程中的气体释放.此外,Wang等[54 ] 进一步研究表明,不同区域晶粒的Schmid因子、应力和位错运动的不同加剧了局部变形的不均匀性并促进了孔隙的形成(图5c 和d [54 ] ). ...
Mechanisms of pore defects evolution in Mo-14Re alloy welded joints under dislocation back stress
4
2025
... Chen等
[51 ] 对La
2 O
3 掺杂钼合金(La
2 O
3 的质量分数为5%)进行电子束焊接,发现接头焊缝区存在密集气孔缺陷.Dong等
[52 ] 研究了真空电子束焊接过程中Mo-14Re合金中气孔的生成机制,通过对比不同母材制备工艺的焊缝横截面(
图5a 和
b [52 ] ),发现粉末冶金法制备的Mo-14Re合金焊接接头内存在较多气孔,这些气孔可能与母材本身的微孔洞结构及较高的O含量有关;相比之下,电弧熔炼法制备的Mo-14Re合金焊缝中未观察到明显的气孔缺陷.
图5 不同制备工艺下电子束焊(EBW)接头的横截面形貌<sup>[<xref ref-type="bibr" rid="R52">52</xref>]</sup>以及钼合金母材和焊接接头中的气孔缺陷<sup>[<xref ref-type="bibr" rid="R54">54</xref>]</sup> Cross-sectional morphologies of Mo-14Re alloy EBW joint prepared by powder metallurgy (a) and arc melting (b)<sup>[<xref ref-type="bibr" rid="R52">52</xref>]</sup>; and pores in Mo-14Re base metal (c) and EBW welded joint (d)<sup>[<xref ref-type="bibr" rid="R54">54</xref>]</sup> (FZ—fusion zone, HAZ—heat affected zone, WZ—weld zone) Fig.5 ![]()
Wang等[53 ] 研究了Mo-14Re合金电子束焊接接头的气孔形成机制,发现气孔分布呈现区域性差异.晶界处气孔与高熔点MoO等相的偏析有关,而晶内气孔则源于母材微孔洞在焊接过程中的气体释放.此外,Wang等[54 ] 进一步研究表明,不同区域晶粒的Schmid因子、应力和位错运动的不同加剧了局部变形的不均匀性并促进了孔隙的形成(图5c 和d [54 ] ). ...
... [
54 ] (FZ—fusion zone, HAZ—heat affected zone, WZ—weld zone)
Fig.5 ![]()
Wang等[53 ] 研究了Mo-14Re合金电子束焊接接头的气孔形成机制,发现气孔分布呈现区域性差异.晶界处气孔与高熔点MoO等相的偏析有关,而晶内气孔则源于母材微孔洞在焊接过程中的气体释放.此外,Wang等[54 ] 进一步研究表明,不同区域晶粒的Schmid因子、应力和位错运动的不同加剧了局部变形的不均匀性并促进了孔隙的形成(图5c 和d [54 ] ). ...
... Wang等[53 ] 研究了Mo-14Re合金电子束焊接接头的气孔形成机制,发现气孔分布呈现区域性差异.晶界处气孔与高熔点MoO等相的偏析有关,而晶内气孔则源于母材微孔洞在焊接过程中的气体释放.此外,Wang等[54 ] 进一步研究表明,不同区域晶粒的Schmid因子、应力和位错运动的不同加剧了局部变形的不均匀性并促进了孔隙的形成(图5c 和d [54 ] ). ...
... [54 ]). ...
Stress relief and purification mechanisms for grain boundaries of electron beam welded TZM alloy joint with zirconium addition
1
2018
... 掺入合金化元素Ti和Zr,使其与熔池杂质元素发生冶金反应消除熔池中气体,是解决钼合金焊接接头中由于高含气特性和高含O特性导致的气孔缺陷的一个有效方法[10 ,55 ] .同时,Ti、Zr、Nb和Hf等合金元素可以通过固溶强化引起晶格畸变,阻碍位错运动,提高接头强度,其中大尺寸溶质原子(如Re)还可以提高晶格自扩散激活能,减缓Nabarro-Herring 和Coble蠕变.从图6a 中可以看出,生成TiO2 、ZrO2 和HfO2 的Gibbs自由能均低于MoO2 ,这意味着在焊接过程中,熔池中会优先形成这些氧化物. ...
Effect of various combinations of Ti and Zr interlayers on the tensile properties of laser welded joints of molybdenum
2
2021
... Zhang等[56 ] 研究表明,添加Zr元素后,La2 O3 弥散强化钼合金激光焊接头中的气孔数量显著减少,且尺寸显著减小.Zr与O的结合能力强于Mo与O的结合能力,因此在熔池中O率先与Zr发生冶金反应并生成ZrO2 ,从而抑制低沸点Mo的氧化物形成.这将有助于减少由于低沸点氧化物挥发产生的气泡. ...
... 在大多数蠕变实验中,采用的蠕变温度或载荷大于实际工况下的温度和载荷,导致蠕变时间较短,仅能横向对比材料的相对蠕变寿命,无法准确反映实际工况下的绝对蠕变寿命.目前,国内外关于钼合金高温蠕变性能的研究较少,且大部分集中于母材的高温蠕变性能.此外,针对钼合金焊接接头的研究极少涉及蠕变性能.尽管已有研究[56 ,58 ,59 ] 通过抑制钼合金焊接接头晶界Mo的氧化物析出和减少气孔缺陷从而改善接头质量,但多数研究并未进行高温蠕变性能测试,难以直接评估这些方法对蠕变性能的提升效果,更无法系统分析焊接工艺对蠕变失效行为和强化机理的影响.因此,针对钼合金焊接接头的蠕变测试和分析对深化学术机理研究和指导实际工程均具有重要必要性.本节对焊接接头的蠕变测试方法进行总结,以便进一步分析钼合金焊接接头的蠕变失效行为和强化机制,同时为钼合金焊接结构件的工程应用提供指导. ...
Microstructural and mechanical properties of laser-welded molybdenum joints with the addition of nano-sized ZrC in the weld pool
5
2025
... 掺入合金化元素Ti和Zr,使其与熔池杂质元素发生冶金反应消除熔池中气体,是解决钼合金焊接接头中由于高含气特性和高含O特性导致的气孔缺陷的一个有效方法
[10 ,55 ] .同时,Ti、Zr、Nb和Hf等合金元素可以通过固溶强化引起晶格畸变,阻碍位错运动,提高接头强度,其中大尺寸溶质原子(如Re)还可以提高晶格自扩散激活能,减缓Nabarro-Herring 和Coble蠕变.从
图6a 中可以看出,生成TiO
2 、ZrO
2 和HfO
2 的Gibbs自由能均低于MoO
2 ,这意味着在焊接过程中,熔池中会优先形成这些氧化物.
图6 合金化的强化机理和应用验证<sup>[<xref ref-type="bibr" rid="R57">57</xref>,<xref ref-type="bibr" rid="R58">58</xref>]</sup> Strengthening mechanism and application verification of alloying (a) comparison of Gibbs free energy of partial alloying elements reacting with oxygen (ΔG m θ
... (b) schematic of mismatch calculation[57 ] ...
... 实际上,由于ZrO2 熔点较高,因此在熔化区凝固过程中,高熔点的第二相颗粒在晶粒内优先凝固.图6b [57 ] 为Mo基体和ZrO2 的晶体结构示意图.计算结果表明,Mo (110)与ZrO2 (101)晶面之间的错配度为13.7%,根据Bramfitt模型[57 ] ,颗粒成为异质形核核心的条件是错配度小于15.0%,因此ZrO2 的存在可以促进异质形核,细化晶粒.此外,半共格界面(错配度5.0%~25.0%)或共格界面通常能降低两相界面能,这反映了较好的晶格匹配和键合状态,有利于获得较高的界面结合强度,在高温下提高蠕变激活能.因此,Mo基体与ZrO2 之间的大量半共格界面使得钼合金焊接接头具有优异的力学性能. ...
... [57 ],颗粒成为异质形核核心的条件是错配度小于15.0%,因此ZrO2 的存在可以促进异质形核,细化晶粒.此外,半共格界面(错配度5.0%~25.0%)或共格界面通常能降低两相界面能,这反映了较好的晶格匹配和键合状态,有利于获得较高的界面结合强度,在高温下提高蠕变激活能.因此,Mo基体与ZrO2 之间的大量半共格界面使得钼合金焊接接头具有优异的力学性能. ...
... Zhang等[39 ] 和Zhao等[61 ] 研究了Nb合金化对钼合金焊接接头性能的影响,发现随着焊缝Nb含量的增加,接头的抗拉强度呈现先上升后下降的趋势,最高达426.7 MPa,相当于母材强度的62.7%.如图7 [39 ] 所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
Regulation of performance of laser-welded socket joint of Mo-14Re ultra-high-temperature heat pipe by introducing Ti into both weld and heat affected zone
5
2023
... 掺入合金化元素Ti和Zr,使其与熔池杂质元素发生冶金反应消除熔池中气体,是解决钼合金焊接接头中由于高含气特性和高含O特性导致的气孔缺陷的一个有效方法
[10 ,55 ] .同时,Ti、Zr、Nb和Hf等合金元素可以通过固溶强化引起晶格畸变,阻碍位错运动,提高接头强度,其中大尺寸溶质原子(如Re)还可以提高晶格自扩散激活能,减缓Nabarro-Herring 和Coble蠕变.从
图6a 中可以看出,生成TiO
2 、ZrO
2 和HfO
2 的Gibbs自由能均低于MoO
2 ,这意味着在焊接过程中,熔池中会优先形成这些氧化物.
图6 合金化的强化机理和应用验证<sup>[<xref ref-type="bibr" rid="R57">57</xref>,<xref ref-type="bibr" rid="R58">58</xref>]</sup> Strengthening mechanism and application verification of alloying (a) comparison of Gibbs free energy of partial alloying elements reacting with oxygen (ΔG m θ
... (c) EBSD analyses of the weld zone of non-alloyed and titanium alloyed joints[58 ] (LW—laser welding) ...
... Yu等[58 ] 采用Ti合金化方法实现了Mo-14Re超高温热管的激光焊接.如图6c [58 ] 所示,添加Ti元素后晶粒尺寸从20.2 μm细化至13.9 μm,细化率达31.2%.此外,Wen等[59 ] 在钼板对接电子束焊过程中引入0.1 mm厚的夹层,发现Ti的添加降低了熔池表面张力,Ti合金化接头深宽比大于无合金化接头;Ti元素的添加在细化晶粒的同时,有效降低了晶界上Mo的氧化物的含量,净化了晶界,使抗拉强度比无合金化电子束焊接头提高400%. ...
... [58 ]所示,添加Ti元素后晶粒尺寸从20.2 μm细化至13.9 μm,细化率达31.2%.此外,Wen等[59 ] 在钼板对接电子束焊过程中引入0.1 mm厚的夹层,发现Ti的添加降低了熔池表面张力,Ti合金化接头深宽比大于无合金化接头;Ti元素的添加在细化晶粒的同时,有效降低了晶界上Mo的氧化物的含量,净化了晶界,使抗拉强度比无合金化电子束焊接头提高400%. ...
... 在大多数蠕变实验中,采用的蠕变温度或载荷大于实际工况下的温度和载荷,导致蠕变时间较短,仅能横向对比材料的相对蠕变寿命,无法准确反映实际工况下的绝对蠕变寿命.目前,国内外关于钼合金高温蠕变性能的研究较少,且大部分集中于母材的高温蠕变性能.此外,针对钼合金焊接接头的研究极少涉及蠕变性能.尽管已有研究[56 ,58 ,59 ] 通过抑制钼合金焊接接头晶界Mo的氧化物析出和减少气孔缺陷从而改善接头质量,但多数研究并未进行高温蠕变性能测试,难以直接评估这些方法对蠕变性能的提升效果,更无法系统分析焊接工艺对蠕变失效行为和强化机理的影响.因此,针对钼合金焊接接头的蠕变测试和分析对深化学术机理研究和指导实际工程均具有重要必要性.本节对焊接接头的蠕变测试方法进行总结,以便进一步分析钼合金焊接接头的蠕变失效行为和强化机制,同时为钼合金焊接结构件的工程应用提供指导. ...
Improve the weldability of molybdenum by introducing Ti during electron beam welding
2
2025
... Yu等[58 ] 采用Ti合金化方法实现了Mo-14Re超高温热管的激光焊接.如图6c [58 ] 所示,添加Ti元素后晶粒尺寸从20.2 μm细化至13.9 μm,细化率达31.2%.此外,Wen等[59 ] 在钼板对接电子束焊过程中引入0.1 mm厚的夹层,发现Ti的添加降低了熔池表面张力,Ti合金化接头深宽比大于无合金化接头;Ti元素的添加在细化晶粒的同时,有效降低了晶界上Mo的氧化物的含量,净化了晶界,使抗拉强度比无合金化电子束焊接头提高400%. ...
... 在大多数蠕变实验中,采用的蠕变温度或载荷大于实际工况下的温度和载荷,导致蠕变时间较短,仅能横向对比材料的相对蠕变寿命,无法准确反映实际工况下的绝对蠕变寿命.目前,国内外关于钼合金高温蠕变性能的研究较少,且大部分集中于母材的高温蠕变性能.此外,针对钼合金焊接接头的研究极少涉及蠕变性能.尽管已有研究[56 ,58 ,59 ] 通过抑制钼合金焊接接头晶界Mo的氧化物析出和减少气孔缺陷从而改善接头质量,但多数研究并未进行高温蠕变性能测试,难以直接评估这些方法对蠕变性能的提升效果,更无法系统分析焊接工艺对蠕变失效行为和强化机理的影响.因此,针对钼合金焊接接头的蠕变测试和分析对深化学术机理研究和指导实际工程均具有重要必要性.本节对焊接接头的蠕变测试方法进行总结,以便进一步分析钼合金焊接接头的蠕变失效行为和强化机制,同时为钼合金焊接结构件的工程应用提供指导. ...
Effect of the addition of titanium filler on high temperature strength and microstructural characteristics of laser welded tube-end plug socket joints of molybdenum alloy
2
2024
... TiO2 可通过钉扎晶界和位错,降低稳态蠕变速率,延长蠕变断裂时间;此外,TiO2 颗粒能够抑制再结晶和晶粒长大,维持细晶结构.因此,对焊缝进行Ti合金化的方法有助于提高位错密度,细化晶粒,显著提高大角度晶界占比,降低晶界上有害MoO3 的含量,并产生有利的TiO2 颗粒[60 ] .但是,研究[60 ] 表明,LW-Ti接头在360、900和1200 ℃下的抗拉强度分别为相应温度下钼管母材的136%、103%和89%,表明Ti的强化效果随着温度的升高而逐渐降低. ...
... [60 ]表明,LW-Ti接头在360、900和1200 ℃下的抗拉强度分别为相应温度下钼管母材的136%、103%和89%,表明Ti的强化效果随着温度的升高而逐渐降低. ...
Laser welding of molybdenum socket joint for ultra-high-temperature heat pipes based on niobium alloying
1
2025
... Zhang等[39 ] 和Zhao等[61 ] 研究了Nb合金化对钼合金焊接接头性能的影响,发现随着焊缝Nb含量的增加,接头的抗拉强度呈现先上升后下降的趋势,最高达426.7 MPa,相当于母材强度的62.7%.如图7 [39 ] 所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
Evolution of NbC during laser welding and its impacts on the performance of molybdenum alloy joint
1
2024
... Zhang等[39 ] 和Zhao等[61 ] 研究了Nb合金化对钼合金焊接接头性能的影响,发现随着焊缝Nb含量的增加,接头的抗拉强度呈现先上升后下降的趋势,最高达426.7 MPa,相当于母材强度的62.7%.如图7 [39 ] 所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
Excellent high-temperature strength and ductility of the ZrC nanoparticles dispersed molybdenum
1
2022
... Zhang等[39 ] 和Zhao等[61 ] 研究了Nb合金化对钼合金焊接接头性能的影响,发现随着焊缝Nb含量的增加,接头的抗拉强度呈现先上升后下降的趋势,最高达426.7 MPa,相当于母材强度的62.7%.如图7 [39 ] 所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
Ultrahigh-temperature tensile creep of TiC-reinforced Mo-Si-B-based alloy
1
2018
... Zhang等[39 ] 和Zhao等[61 ] 研究了Nb合金化对钼合金焊接接头性能的影响,发现随着焊缝Nb含量的增加,接头的抗拉强度呈现先上升后下降的趋势,最高达426.7 MPa,相当于母材强度的62.7%.如图7 [39 ] 所示,Nb的添加不仅可置换Mo的氧化物从而净化晶界,还能形成NbC强化相,NbC可以钉扎晶界,抑制晶界迁移,进而提高晶界强度.纳米级ZrC粉末同样可提升钼合金接头焊缝区的硬度以及室温和高温强度,且其强化机理与NbC粉末对钼合金焊接接头的强化机理类似[57 ,62 ] .Jing等[63 ] 研究了ZrC添加对钼合金高温蠕变性能的影响,发现大部分ZrC会分布在钼合金晶内,少部分ZrC分布在晶界;ZrC可以与Mo基体形成共格界面;同时Mo—C键结合力比Mo—O键更强,晶界附近形成的强Mo—C键能够缓解低熔点氧化物沿晶界析出带来的不利影响;ZrC还能进一步提高钼合金再结晶温度,提高蠕变激活能.此外,Kamata等[64 ] 在1400~1600 ℃、100~300 MPa条件下对TiC掺杂Mo-Si-B合金进行了拉伸蠕变实验,发现该合金具有优异的高温力学性能.上述研究均证实,高熔点碳化物颗粒对增强钼合金及其焊接接头的高温蠕变性能具有显著潜力. ...
Microstructure evolution of dilute Mo-Re alloy tubes under biaxial stress
1
2025
... 尽管固溶强化和第二相强化在提升钼合金焊接接头室温强度/高温蠕变强度方面有巨大潜力,但是,在长时间的高温蠕变载荷下,合金元素和第二相颗粒可能会造成一定的负面影响.合金元素(特别是Re、Nb)可能通过热扩散从基体中选择性挥发或向表面富集,导致基体中部区域的合金元素逐渐贫化.如姜玮等[65 ] 研究表明,Mo-7.7Re合金在36 MPa、1077 ℃条件下服役2000 h后,部分晶粒中析出并聚集富Re贫Mo相,这意味着部分区域的Re含量降低,促进再结晶温度下降,高温强度缓慢降低,同时富Re相通常为脆性χ 相和σ 相,可能成为裂纹源,严重恶化了材料的韧性和高温持久寿命. ...
低铼钼合金管双轴应力下的微观组织演变研究
1
2025
... 尽管固溶强化和第二相强化在提升钼合金焊接接头室温强度/高温蠕变强度方面有巨大潜力,但是,在长时间的高温蠕变载荷下,合金元素和第二相颗粒可能会造成一定的负面影响.合金元素(特别是Re、Nb)可能通过热扩散从基体中选择性挥发或向表面富集,导致基体中部区域的合金元素逐渐贫化.如姜玮等[65 ] 研究表明,Mo-7.7Re合金在36 MPa、1077 ℃条件下服役2000 h后,部分晶粒中析出并聚集富Re贫Mo相,这意味着部分区域的Re含量降低,促进再结晶温度下降,高温强度缓慢降低,同时富Re相通常为脆性χ 相和σ 相,可能成为裂纹源,严重恶化了材料的韧性和高温持久寿命. ...
Mitigation of porosity in adjustable-ring-mode laser welding of medium-thick aluminum alloy
1
2024
... Mo及钼合金在熔焊过程中容易产生严重的气孔缺陷,类似的气孔缺陷问题在铝合金[66 ] 和镁合金[67 ,68 ] 焊接中同样存在,这些缺陷会显著降低接头的力学性能、密封性和服役寿命,成为制约高性能材料焊接应用的关键问题.本节旨在讨论减少气孔的方法,以缓解蠕变过程中的应力/应变集中,从而提升钼合金接头的高温蠕变性能.3.1节提到,焊缝合金化有助于减少气孔,但无法完全去除气孔.而只要有气孔存在,其附近就会形成高应力区域,加速蠕变裂纹的萌生和扩展.因此,应考虑通过改进焊接工艺以进一步去除气孔. ...
Reducing the porosity in die-cast magnesium alloys during laser welding
1
2013
... Mo及钼合金在熔焊过程中容易产生严重的气孔缺陷,类似的气孔缺陷问题在铝合金[66 ] 和镁合金[67 ,68 ] 焊接中同样存在,这些缺陷会显著降低接头的力学性能、密封性和服役寿命,成为制约高性能材料焊接应用的关键问题.本节旨在讨论减少气孔的方法,以缓解蠕变过程中的应力/应变集中,从而提升钼合金接头的高温蠕变性能.3.1节提到,焊缝合金化有助于减少气孔,但无法完全去除气孔.而只要有气孔存在,其附近就会形成高应力区域,加速蠕变裂纹的萌生和扩展.因此,应考虑通过改进焊接工艺以进一步去除气孔. ...
The influence of welding speed on nanosecond laser welding of AZ31B magnesium alloy and 304 stainless steel
1
2024
... Mo及钼合金在熔焊过程中容易产生严重的气孔缺陷,类似的气孔缺陷问题在铝合金[66 ] 和镁合金[67 ,68 ] 焊接中同样存在,这些缺陷会显著降低接头的力学性能、密封性和服役寿命,成为制约高性能材料焊接应用的关键问题.本节旨在讨论减少气孔的方法,以缓解蠕变过程中的应力/应变集中,从而提升钼合金接头的高温蠕变性能.3.1节提到,焊缝合金化有助于减少气孔,但无法完全去除气孔.而只要有气孔存在,其附近就会形成高应力区域,加速蠕变裂纹的萌生和扩展.因此,应考虑通过改进焊接工艺以进一步去除气孔. ...
Effect of heat input on porosity defects in a fiber laser welded socket joint made of powder metallurgy molybdenum alloy
4
2019
... 研究人员针对钼合金、铝合金等高含气量金属的熔焊气孔缺陷开展了系统研究,重点探究其形成机制并开发了多种抑制技术.控制热输入对提高熔池流动的稳定性,控制气体溢出时间,以及减少气孔形成的气体来源具有重要作用.Xie等[69 ] 研究了激光热输入对La2 O3 弥散强化钼合金激光焊接接头气孔缺陷的影响,发现当激光热输入由3600 J/cm降低至250 J/cm时,接头气孔率从10.7%降低至2.1% (图8a 和b [69 ] ),气孔缺陷改善效果显著.高热输入条件下产生的不规则状气孔主要与小孔不稳定性有关,而在低热输入条件下形成的球形缺陷,则与粉末冶金材料中微孔释放的气体因凝固速率过快未能及时逸出有关,因此推荐采用低热输入结合高焊接速率的方式对钼合金进行焊接. ...
... [69 ]),气孔缺陷改善效果显著.高热输入条件下产生的不规则状气孔主要与小孔不稳定性有关,而在低热输入条件下形成的球形缺陷,则与粉末冶金材料中微孔释放的气体因凝固速率过快未能及时逸出有关,因此推荐采用低热输入结合高焊接速率的方式对钼合金进行焊接. ...
... [
69 ]和焊接次数
[10 ] 对焊接接头气孔缺陷的影响
Influences of small (a) and large (b) heat inputs<sup>[<xref ref-type="bibr" rid="R69">69</xref>]</sup> and numbers of welding cycles<sup>[<xref ref-type="bibr" rid="R10">10</xref>]</sup> (c) on welding pores (<i>A</i>—amplitude, <i>f</i>—frequency, <i>N</i>—number of welding cycles. Inset in Fig.8b represents computed tomography (CT) result of pores) Fig.8 ![]()
重熔工艺是改善气孔缺陷的简单且有效的方法,重熔可以提高气体溢出的总时间,使得原始气体充分溶解或逸出,并通过金属液流动填补原有气孔.Zhang等[10 ] 对钼合金管材-端塞环焊缝进行激光功率调制焊接,发现增加焊接周期可有效降低焊缝区的孔隙率.在300 W功率调制幅度下,随着焊接循环次数的增加,孔隙率显著减少,焊接循环次数为2、5和8 cyc时,孔隙率分别为1.00%、0.67%和0.48%.如图8c [10 ] 所示,随着焊接周期的增加,气孔的最大直径和平均直径逐渐减小.当焊接循环次数为8 cyc时,熔化区中多数孔的直径集中在50~80 μm范围内.结果表明,增加焊接周期不仅能够降低孔隙率,还能显著减少大尺寸不规则气孔的产生,表明激光重熔在改善气孔缺陷方面具有显著效果. ...
... [
69 ] and numbers of welding cycles
[10 ] (c) on welding pores (
A —amplitude,
f —frequency,
N —number of welding cycles. Inset in Fig.8b represents computed tomography (CT) result of pores)
Fig.8 ![]()
重熔工艺是改善气孔缺陷的简单且有效的方法,重熔可以提高气体溢出的总时间,使得原始气体充分溶解或逸出,并通过金属液流动填补原有气孔.Zhang等[10 ] 对钼合金管材-端塞环焊缝进行激光功率调制焊接,发现增加焊接周期可有效降低焊缝区的孔隙率.在300 W功率调制幅度下,随着焊接循环次数的增加,孔隙率显著减少,焊接循环次数为2、5和8 cyc时,孔隙率分别为1.00%、0.67%和0.48%.如图8c [10 ] 所示,随着焊接周期的增加,气孔的最大直径和平均直径逐渐减小.当焊接循环次数为8 cyc时,熔化区中多数孔的直径集中在50~80 μm范围内.结果表明,增加焊接周期不仅能够降低孔隙率,还能显著减少大尺寸不规则气孔的产生,表明激光重熔在改善气孔缺陷方面具有显著效果. ...
Effect of laser oscillation on the microstructure and mechanical properties of laser melting deposition titanium alloys
1
2023
... 在熔焊过程中,采用电子束、激光焊和电弧焊均可通过不同的方式实现摆动功能,摆动已被大量研究证实是消除焊接气孔的有效办法[70 ] .周期性振荡能够增强熔池流动效应,优化熔池金属对流模式,从而有效促进气泡逸出并抑制气孔形成.Liu等[71 ] 采用正弦波摆动激光焊接技术显著改善了7075焊接接头的气孔缺陷.此外,研究[72 ] 表明,可采用无限形激光摆动焊接成功将高镁铝合金接头的气孔率降低至0.3%.此外,在激光焊接技术中,振镜激光摆动焊通过焊接头内部透镜的机械运动,使焦点以特定的形状、振幅(毫米级别)和频率(约500 Hz)在水平面上动态调整,从而为熔池内蒸汽腔的快速振荡提供流体力学搅拌作用,减少与气体吸收和小孔不稳定性相关的缺陷.目前振镜激光摆动焊已经在铝合金、钛合金、钢等多种金属材料的焊接接头气孔控制方面展现出积极效果[72 ,73 ] . ...
激光摆动对激光熔化沉积钛合金微观组织及力学性能的影响
1
2023
... 在熔焊过程中,采用电子束、激光焊和电弧焊均可通过不同的方式实现摆动功能,摆动已被大量研究证实是消除焊接气孔的有效办法[70 ] .周期性振荡能够增强熔池流动效应,优化熔池金属对流模式,从而有效促进气泡逸出并抑制气孔形成.Liu等[71 ] 采用正弦波摆动激光焊接技术显著改善了7075焊接接头的气孔缺陷.此外,研究[72 ] 表明,可采用无限形激光摆动焊接成功将高镁铝合金接头的气孔率降低至0.3%.此外,在激光焊接技术中,振镜激光摆动焊通过焊接头内部透镜的机械运动,使焦点以特定的形状、振幅(毫米级别)和频率(约500 Hz)在水平面上动态调整,从而为熔池内蒸汽腔的快速振荡提供流体力学搅拌作用,减少与气体吸收和小孔不稳定性相关的缺陷.目前振镜激光摆动焊已经在铝合金、钛合金、钢等多种金属材料的焊接接头气孔控制方面展现出积极效果[72 ,73 ] . ...
Sinusoidal oscillating laser welding of 7075 aluminum alloy: Hydrodynamics, porosity formation and optimization
1
2019
... 在熔焊过程中,采用电子束、激光焊和电弧焊均可通过不同的方式实现摆动功能,摆动已被大量研究证实是消除焊接气孔的有效办法[70 ] .周期性振荡能够增强熔池流动效应,优化熔池金属对流模式,从而有效促进气泡逸出并抑制气孔形成.Liu等[71 ] 采用正弦波摆动激光焊接技术显著改善了7075焊接接头的气孔缺陷.此外,研究[72 ] 表明,可采用无限形激光摆动焊接成功将高镁铝合金接头的气孔率降低至0.3%.此外,在激光焊接技术中,振镜激光摆动焊通过焊接头内部透镜的机械运动,使焦点以特定的形状、振幅(毫米级别)和频率(约500 Hz)在水平面上动态调整,从而为熔池内蒸汽腔的快速振荡提供流体力学搅拌作用,减少与气体吸收和小孔不稳定性相关的缺陷.目前振镜激光摆动焊已经在铝合金、钛合金、钢等多种金属材料的焊接接头气孔控制方面展现出积极效果[72 ,73 ] . ...
The effect of laser oscillation welding on porosity suppression for medium-thick Al alloy with high Mg content
2
2024
... 在熔焊过程中,采用电子束、激光焊和电弧焊均可通过不同的方式实现摆动功能,摆动已被大量研究证实是消除焊接气孔的有效办法[70 ] .周期性振荡能够增强熔池流动效应,优化熔池金属对流模式,从而有效促进气泡逸出并抑制气孔形成.Liu等[71 ] 采用正弦波摆动激光焊接技术显著改善了7075焊接接头的气孔缺陷.此外,研究[72 ] 表明,可采用无限形激光摆动焊接成功将高镁铝合金接头的气孔率降低至0.3%.此外,在激光焊接技术中,振镜激光摆动焊通过焊接头内部透镜的机械运动,使焦点以特定的形状、振幅(毫米级别)和频率(约500 Hz)在水平面上动态调整,从而为熔池内蒸汽腔的快速振荡提供流体力学搅拌作用,减少与气体吸收和小孔不稳定性相关的缺陷.目前振镜激光摆动焊已经在铝合金、钛合金、钢等多种金属材料的焊接接头气孔控制方面展现出积极效果[72 ,73 ] . ...
... [72 ,73 ]. ...
Effect of beam oscillating behavior on pore inhibition and microstructure evolution mechanisms of laser welded Q235 steel
1
2021
... 在熔焊过程中,采用电子束、激光焊和电弧焊均可通过不同的方式实现摆动功能,摆动已被大量研究证实是消除焊接气孔的有效办法[70 ] .周期性振荡能够增强熔池流动效应,优化熔池金属对流模式,从而有效促进气泡逸出并抑制气孔形成.Liu等[71 ] 采用正弦波摆动激光焊接技术显著改善了7075焊接接头的气孔缺陷.此外,研究[72 ] 表明,可采用无限形激光摆动焊接成功将高镁铝合金接头的气孔率降低至0.3%.此外,在激光焊接技术中,振镜激光摆动焊通过焊接头内部透镜的机械运动,使焦点以特定的形状、振幅(毫米级别)和频率(约500 Hz)在水平面上动态调整,从而为熔池内蒸汽腔的快速振荡提供流体力学搅拌作用,减少与气体吸收和小孔不稳定性相关的缺陷.目前振镜激光摆动焊已经在铝合金、钛合金、钢等多种金属材料的焊接接头气孔控制方面展现出积极效果[72 ,73 ] . ...
Deep penetration welding with high-power laser under vacuum
1
2011
... 此外,调控环境压力也能对焊接气孔缺陷的控制带来积极效果.Katayama等[74 ] 和Li等[75 ] 研究了环境压力对不同材料(铝合金、钛合金、镍基合金和不锈钢等)激光焊缝熔深的影响,发现真空激光焊接时存在“熔深”的临界真空度,并且材料种类对临界真空度的影响不大.Jiang等[76 ] 开展了不同真空度条件下铝合金激光焊接实验并利用三维计算机断层扫描(CT)定量分析真空度对孔隙度特征的影响.结果表明,当真空度为10 kPa时,大部分大尺寸气孔缺陷可以被消除;当真空度为100 Pa时,大尺寸气孔缺陷基本消失. ...
Numerical and experimental study on keyhole and melt flow dynamics during laser welding of aluminium alloys under subatmospheric pressures
1
2019
... 此外,调控环境压力也能对焊接气孔缺陷的控制带来积极效果.Katayama等[74 ] 和Li等[75 ] 研究了环境压力对不同材料(铝合金、钛合金、镍基合金和不锈钢等)激光焊缝熔深的影响,发现真空激光焊接时存在“熔深”的临界真空度,并且材料种类对临界真空度的影响不大.Jiang等[76 ] 开展了不同真空度条件下铝合金激光焊接实验并利用三维计算机断层扫描(CT)定量分析真空度对孔隙度特征的影响.结果表明,当真空度为10 kPa时,大部分大尺寸气孔缺陷可以被消除;当真空度为100 Pa时,大尺寸气孔缺陷基本消失. ...
Mitigation of porosity defects in fiber laser welding under low vacuum
1
2020
... 此外,调控环境压力也能对焊接气孔缺陷的控制带来积极效果.Katayama等[74 ] 和Li等[75 ] 研究了环境压力对不同材料(铝合金、钛合金、镍基合金和不锈钢等)激光焊缝熔深的影响,发现真空激光焊接时存在“熔深”的临界真空度,并且材料种类对临界真空度的影响不大.Jiang等[76 ] 开展了不同真空度条件下铝合金激光焊接实验并利用三维计算机断层扫描(CT)定量分析真空度对孔隙度特征的影响.结果表明,当真空度为10 kPa时,大部分大尺寸气孔缺陷可以被消除;当真空度为100 Pa时,大尺寸气孔缺陷基本消失. ...
Study on the technology and characteristics of TIG welding for molybdenum alloy
1
2017
... 由于钼合金母材通常具有粉末冶金孔隙残留和高含气量,因此钼合金焊接气孔在熔合线附近极其顽固,针对已经成型的粉末冶金钼合金母材,可以通过真空热处理降低母材中的H含量以及焊后晶内的气孔和裂纹数量[77 ] .此外,热等静压也是一种有效的去气孔方法[78 ] .当母材组织和性能难以优化时,仅靠改进单一焊接工艺难以显著提升材料质量.可以采用多种工艺协同的策略,如在真空环境下采用摆动焊接与多次重熔的组合工艺,以进一步降低气孔率,缓解金属/气孔界面处的应力/应变集中问题. ...
钼合金TIG焊接工艺及其焊接接头研究
1
2017
... 由于钼合金母材通常具有粉末冶金孔隙残留和高含气量,因此钼合金焊接气孔在熔合线附近极其顽固,针对已经成型的粉末冶金钼合金母材,可以通过真空热处理降低母材中的H含量以及焊后晶内的气孔和裂纹数量[77 ] .此外,热等静压也是一种有效的去气孔方法[78 ] .当母材组织和性能难以优化时,仅靠改进单一焊接工艺难以显著提升材料质量.可以采用多种工艺协同的策略,如在真空环境下采用摆动焊接与多次重熔的组合工艺,以进一步降低气孔率,缓解金属/气孔界面处的应力/应变集中问题. ...
Tailoring porosity and mechanical properties of wire-based directed energy deposited molybdenum alloys through hot isostatic pressing
1
2025
... 由于钼合金母材通常具有粉末冶金孔隙残留和高含气量,因此钼合金焊接气孔在熔合线附近极其顽固,针对已经成型的粉末冶金钼合金母材,可以通过真空热处理降低母材中的H含量以及焊后晶内的气孔和裂纹数量[77 ] .此外,热等静压也是一种有效的去气孔方法[78 ] .当母材组织和性能难以优化时,仅靠改进单一焊接工艺难以显著提升材料质量.可以采用多种工艺协同的策略,如在真空环境下采用摆动焊接与多次重熔的组合工艺,以进一步降低气孔率,缓解金属/气孔界面处的应力/应变集中问题. ...
Creep behavior analysis of gas foil bearings at elevated temperature
3
2025
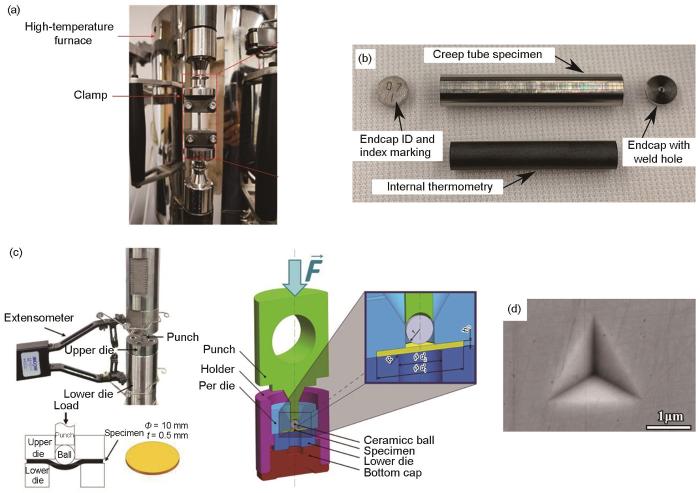
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如图9a [79 ] 所示.Cho等[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7T m 下伴随着二次再结晶的蠕变行为.Huang等[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制. ...
... [
79 ],内压蠕变实验试样照片
[83 ] ,小冲杆蠕变实验设备和示意图
[85 ,86 ] ,及纳米压痕形貌
[89 ] Photos of uniaxial tensile test device<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup> (a), inner pressure creep test capsule<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup> (b), photo and schematic of small punch creep test<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup> (c), and morphology of nanoindentation creep indentation<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> (d) (ID—identity, <i>d</i><sub>1</sub>— diameter of the test piece, <i>d</i><sub>2</sub>—diameter of the lower mold hole, <i>h</i><sub>0</sub>—thickness of the test piece, <i>R</i>—shoulder radius of the mold, <i>r</i>—ceramic ball radius, <i>F</i>—downward load, <i>ϕ</i>—diameter, <i>t</i>—thickness) Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... [
79 ] (a), inner pressure creep test capsule
[83 ] (b), photo and schematic of small punch creep test
[85 ,86 ] (c), and morphology of nanoindentation creep indentation
[89 ] (d) (ID—identity,
d 1 — diameter of the test piece,
d 2 —diameter of the lower mold hole,
h 0 —thickness of the test piece,
R —shoulder radius of the mold,
r —ceramic ball radius,
F —downward load,
ϕ —diameter,
t —thickness)
Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
Creep microstructures and creep behaviors of pure molybdenum sheet at 0.7T m
1
2016
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如图9a [79 ] 所示.Cho等[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7T m 下伴随着二次再结晶的蠕变行为.Huang等[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制. ...
Study on the enhanced accelerated-creep resistance and microstructural features of IN718 superalloy inertia friction welding joint containing a high entropy alloy interlayer
1
2025
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如图9a [79 ] 所示.Cho等[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7T m 下伴随着二次再结晶的蠕变行为.Huang等[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制. ...
High-temperature creep behavior at 350 o C in laser-welded joints of a novel heat-resistant aluminum alloy Al-12Ce-0.4Sc
1
2025
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如图9a [79 ] 所示.Cho等[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7T m 下伴随着二次再结晶的蠕变行为.Huang等[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制. ...
Anisotropic thermal creep of internally pressurized Zr-2.5Nb tubes
5
2010
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如
图9a [79 ] 所示.Cho等
[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7
T m 下伴随着二次再结晶的蠕变行为.Huang等
[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等
[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制.
图9 单轴蠕变测试设备照片<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup>,内压蠕变实验试样照片<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup>,小冲杆蠕变实验设备和示意图<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup>,及纳米压痕形貌<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> Photos of uniaxial tensile test device<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup> (a), inner pressure creep test capsule<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup> (b), photo and schematic of small punch creep test<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup> (c), and morphology of nanoindentation creep indentation<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> (d) (ID—identity, <i>d</i><sub>1</sub>— diameter of the test piece, <i>d</i><sub>2</sub>—diameter of the lower mold hole, <i>h</i><sub>0</sub>—thickness of the test piece, <i>R</i>—shoulder radius of the mold, <i>r</i>—ceramic ball radius, <i>F</i>—downward load, <i>ϕ</i>—diameter, <i>t</i>—thickness) Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... [
83 ] (b), photo and schematic of small punch creep test
[85 ,86 ] (c), and morphology of nanoindentation creep indentation
[89 ] (d) (ID—identity,
d 1 — diameter of the test piece,
d 2 —diameter of the lower mold hole,
h 0 —thickness of the test piece,
R —shoulder radius of the mold,
r —ceramic ball radius,
F —downward load,
ϕ —diameter,
t —thickness)
Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... 包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... [83 ]所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... [83 ]的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
Creep mechanisms in Ti-3Al-2.5V alloy tubing deformed under closed-end internal gas pressurization
1
2008
... 包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
Recent developments in small punch testing: Applications at elevated temperatures
4
2016
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如
图9a [79 ] 所示.Cho等
[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7
T m 下伴随着二次再结晶的蠕变行为.Huang等
[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等
[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制.
图9 单轴蠕变测试设备照片<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup>,内压蠕变实验试样照片<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup>,小冲杆蠕变实验设备和示意图<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup>,及纳米压痕形貌<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> Photos of uniaxial tensile test device<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup> (a), inner pressure creep test capsule<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup> (b), photo and schematic of small punch creep test<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup> (c), and morphology of nanoindentation creep indentation<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> (d) (ID—identity, <i>d</i><sub>1</sub>— diameter of the test piece, <i>d</i><sub>2</sub>—diameter of the lower mold hole, <i>h</i><sub>0</sub>—thickness of the test piece, <i>R</i>—shoulder radius of the mold, <i>r</i>—ceramic ball radius, <i>F</i>—downward load, <i>ϕ</i>—diameter, <i>t</i>—thickness) Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... [
85 ,
86 ] (c), and morphology of nanoindentation creep indentation
[89 ] (d) (ID—identity,
d 1 — diameter of the test piece,
d 2 —diameter of the lower mold hole,
h 0 —thickness of the test piece,
R —shoulder radius of the mold,
r —ceramic ball radius,
F —downward load,
ϕ —diameter,
t —thickness)
Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... 小冲杆蠕变(SPC)实验是一种微试样测试技术,通过测试微小试样(通常为薄圆片)在高温恒载下的变形行为,以评估材料的蠕变性能.其核心原理是模拟多轴应力状态下的蠕变损伤过程,尤其适用于有限材料或局部区域(如焊接接头、辐照材料)的测试,在高温下具有良好的使用潜力[85 ,86 ] ,其实验设备及测试示意图如图9c [85 ,86 ] 所示.Zhao等[87 ] 在650 ℃、不同应力条件下对超临界发电机组用P92钢焊接接头的母材、焊缝区、细晶热影响区和粗晶热影响区进行测试,从蠕变过程中的全挠度曲线推导出不同焊接接头微区的蠕变性能,结合实验数据、有限元模拟和理论模型,推断SPC与常规单轴蠕变测试结果之间存在非常密切的关系.他们进一步建立了小冲杆蠕变实验中载荷、挠度与单轴拉伸蠕变实验中应力、应变的转换关系,根据这些关系,可以将SPC结果转换为标准蠕变结果,并采用SPC测试来评估P92钢焊接接头的蠕变性能.Wang等[88 ] 对选区激光熔化制造的哈氏合金X进行单轴蠕变实验和SPC实验,结合蠕变数据,在经典小冲杆变形计算模型的基础上,制定了包含增材缺陷参数的SPC寿命预测模型,该模型能够考虑缺陷参数对蠕变性能的影响,并通过单轴蠕变实验对模型进行对比验证.结果表明,该SPC模型具有较高的精度. ...
... [85 ,86 ]所示.Zhao等[87 ] 在650 ℃、不同应力条件下对超临界发电机组用P92钢焊接接头的母材、焊缝区、细晶热影响区和粗晶热影响区进行测试,从蠕变过程中的全挠度曲线推导出不同焊接接头微区的蠕变性能,结合实验数据、有限元模拟和理论模型,推断SPC与常规单轴蠕变测试结果之间存在非常密切的关系.他们进一步建立了小冲杆蠕变实验中载荷、挠度与单轴拉伸蠕变实验中应力、应变的转换关系,根据这些关系,可以将SPC结果转换为标准蠕变结果,并采用SPC测试来评估P92钢焊接接头的蠕变性能.Wang等[88 ] 对选区激光熔化制造的哈氏合金X进行单轴蠕变实验和SPC实验,结合蠕变数据,在经典小冲杆变形计算模型的基础上,制定了包含增材缺陷参数的SPC寿命预测模型,该模型能够考虑缺陷参数对蠕变性能的影响,并通过单轴蠕变实验对模型进行对比验证.结果表明,该SPC模型具有较高的精度. ...
Comparison study of small punch test, hydraulic bulge test and uniaxial tensile test for typical pressure vessel CrMo steel
4
2025
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如
图9a [79 ] 所示.Cho等
[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7
T m 下伴随着二次再结晶的蠕变行为.Huang等
[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等
[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制.
图9 单轴蠕变测试设备照片<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup>,内压蠕变实验试样照片<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup>,小冲杆蠕变实验设备和示意图<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup>,及纳米压痕形貌<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> Photos of uniaxial tensile test device<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup> (a), inner pressure creep test capsule<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup> (b), photo and schematic of small punch creep test<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup> (c), and morphology of nanoindentation creep indentation<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> (d) (ID—identity, <i>d</i><sub>1</sub>— diameter of the test piece, <i>d</i><sub>2</sub>—diameter of the lower mold hole, <i>h</i><sub>0</sub>—thickness of the test piece, <i>R</i>—shoulder radius of the mold, <i>r</i>—ceramic ball radius, <i>F</i>—downward load, <i>ϕ</i>—diameter, <i>t</i>—thickness) Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... ,
86 ] (c), and morphology of nanoindentation creep indentation
[89 ] (d) (ID—identity,
d 1 — diameter of the test piece,
d 2 —diameter of the lower mold hole,
h 0 —thickness of the test piece,
R —shoulder radius of the mold,
r —ceramic ball radius,
F —downward load,
ϕ —diameter,
t —thickness)
Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... 小冲杆蠕变(SPC)实验是一种微试样测试技术,通过测试微小试样(通常为薄圆片)在高温恒载下的变形行为,以评估材料的蠕变性能.其核心原理是模拟多轴应力状态下的蠕变损伤过程,尤其适用于有限材料或局部区域(如焊接接头、辐照材料)的测试,在高温下具有良好的使用潜力[85 ,86 ] ,其实验设备及测试示意图如图9c [85 ,86 ] 所示.Zhao等[87 ] 在650 ℃、不同应力条件下对超临界发电机组用P92钢焊接接头的母材、焊缝区、细晶热影响区和粗晶热影响区进行测试,从蠕变过程中的全挠度曲线推导出不同焊接接头微区的蠕变性能,结合实验数据、有限元模拟和理论模型,推断SPC与常规单轴蠕变测试结果之间存在非常密切的关系.他们进一步建立了小冲杆蠕变实验中载荷、挠度与单轴拉伸蠕变实验中应力、应变的转换关系,根据这些关系,可以将SPC结果转换为标准蠕变结果,并采用SPC测试来评估P92钢焊接接头的蠕变性能.Wang等[88 ] 对选区激光熔化制造的哈氏合金X进行单轴蠕变实验和SPC实验,结合蠕变数据,在经典小冲杆变形计算模型的基础上,制定了包含增材缺陷参数的SPC寿命预测模型,该模型能够考虑缺陷参数对蠕变性能的影响,并通过单轴蠕变实验对模型进行对比验证.结果表明,该SPC模型具有较高的精度. ...
... ,86 ]所示.Zhao等[87 ] 在650 ℃、不同应力条件下对超临界发电机组用P92钢焊接接头的母材、焊缝区、细晶热影响区和粗晶热影响区进行测试,从蠕变过程中的全挠度曲线推导出不同焊接接头微区的蠕变性能,结合实验数据、有限元模拟和理论模型,推断SPC与常规单轴蠕变测试结果之间存在非常密切的关系.他们进一步建立了小冲杆蠕变实验中载荷、挠度与单轴拉伸蠕变实验中应力、应变的转换关系,根据这些关系,可以将SPC结果转换为标准蠕变结果,并采用SPC测试来评估P92钢焊接接头的蠕变性能.Wang等[88 ] 对选区激光熔化制造的哈氏合金X进行单轴蠕变实验和SPC实验,结合蠕变数据,在经典小冲杆变形计算模型的基础上,制定了包含增材缺陷参数的SPC寿命预测模型,该模型能够考虑缺陷参数对蠕变性能的影响,并通过单轴蠕变实验对模型进行对比验证.结果表明,该SPC模型具有较高的精度. ...
Evaluating of creep property of distinct zones in P92 steel welded joint by small punch creep test
1
2013
... 小冲杆蠕变(SPC)实验是一种微试样测试技术,通过测试微小试样(通常为薄圆片)在高温恒载下的变形行为,以评估材料的蠕变性能.其核心原理是模拟多轴应力状态下的蠕变损伤过程,尤其适用于有限材料或局部区域(如焊接接头、辐照材料)的测试,在高温下具有良好的使用潜力[85 ,86 ] ,其实验设备及测试示意图如图9c [85 ,86 ] 所示.Zhao等[87 ] 在650 ℃、不同应力条件下对超临界发电机组用P92钢焊接接头的母材、焊缝区、细晶热影响区和粗晶热影响区进行测试,从蠕变过程中的全挠度曲线推导出不同焊接接头微区的蠕变性能,结合实验数据、有限元模拟和理论模型,推断SPC与常规单轴蠕变测试结果之间存在非常密切的关系.他们进一步建立了小冲杆蠕变实验中载荷、挠度与单轴拉伸蠕变实验中应力、应变的转换关系,根据这些关系,可以将SPC结果转换为标准蠕变结果,并采用SPC测试来评估P92钢焊接接头的蠕变性能.Wang等[88 ] 对选区激光熔化制造的哈氏合金X进行单轴蠕变实验和SPC实验,结合蠕变数据,在经典小冲杆变形计算模型的基础上,制定了包含增材缺陷参数的SPC寿命预测模型,该模型能够考虑缺陷参数对蠕变性能的影响,并通过单轴蠕变实验对模型进行对比验证.结果表明,该SPC模型具有较高的精度. ...
Defect-based additive manufactured creep performance evaluation via small punch test
1
2024
... 小冲杆蠕变(SPC)实验是一种微试样测试技术,通过测试微小试样(通常为薄圆片)在高温恒载下的变形行为,以评估材料的蠕变性能.其核心原理是模拟多轴应力状态下的蠕变损伤过程,尤其适用于有限材料或局部区域(如焊接接头、辐照材料)的测试,在高温下具有良好的使用潜力[85 ,86 ] ,其实验设备及测试示意图如图9c [85 ,86 ] 所示.Zhao等[87 ] 在650 ℃、不同应力条件下对超临界发电机组用P92钢焊接接头的母材、焊缝区、细晶热影响区和粗晶热影响区进行测试,从蠕变过程中的全挠度曲线推导出不同焊接接头微区的蠕变性能,结合实验数据、有限元模拟和理论模型,推断SPC与常规单轴蠕变测试结果之间存在非常密切的关系.他们进一步建立了小冲杆蠕变实验中载荷、挠度与单轴拉伸蠕变实验中应力、应变的转换关系,根据这些关系,可以将SPC结果转换为标准蠕变结果,并采用SPC测试来评估P92钢焊接接头的蠕变性能.Wang等[88 ] 对选区激光熔化制造的哈氏合金X进行单轴蠕变实验和SPC实验,结合蠕变数据,在经典小冲杆变形计算模型的基础上,制定了包含增材缺陷参数的SPC寿命预测模型,该模型能够考虑缺陷参数对蠕变性能的影响,并通过单轴蠕变实验对模型进行对比验证.结果表明,该SPC模型具有较高的精度. ...
Room temperature nanoindentation creep behavior of CoNiCrMo-based high entropy amorphous alloy coatings prepared by HVAF
4
2023
... 通过单轴拉伸蠕变实验可以直接获取稳态蠕变速率、断裂时间、蠕变变形量等关键参数,适合预测工程材料的高温寿命,单轴蠕变实验是评估材料高温蠕变性能标准且常用的方法,测试设备如
图9a [79 ] 所示.Cho等
[80 ] 采用粉末冶金工艺制备了纯Mo片并对其进行高温拉伸蠕变测试,并研究了其在0.7
T m 下伴随着二次再结晶的蠕变行为.Huang等
[81 ] 在700 ℃、650~700 MPa条件下对搅拌摩擦焊接后的IN718高温合金进行单轴拉伸蠕变实验,发现多组分合金中间层对接头的高温蠕变性能具有提升作用.Ning等
[82 ] 在350 ℃下对Al-12Ce-0.4Sc铝合金激光焊接头进行单轴拉伸蠕变实验,研究了不同应力水平下接头的蠕变行为和失效机制.
图9 单轴蠕变测试设备照片<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup>,内压蠕变实验试样照片<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup>,小冲杆蠕变实验设备和示意图<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup>,及纳米压痕形貌<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> Photos of uniaxial tensile test device<sup>[<xref ref-type="bibr" rid="R79">79</xref>]</sup> (a), inner pressure creep test capsule<sup>[<xref ref-type="bibr" rid="R83">83</xref>]</sup> (b), photo and schematic of small punch creep test<sup>[<xref ref-type="bibr" rid="R85">85</xref>,<xref ref-type="bibr" rid="R86">86</xref>]</sup> (c), and morphology of nanoindentation creep indentation<sup>[<xref ref-type="bibr" rid="R89">89</xref>]</sup> (d) (ID—identity, <i>d</i><sub>1</sub>— diameter of the test piece, <i>d</i><sub>2</sub>—diameter of the lower mold hole, <i>h</i><sub>0</sub>—thickness of the test piece, <i>R</i>—shoulder radius of the mold, <i>r</i>—ceramic ball radius, <i>F</i>—downward load, <i>ϕ</i>—diameter, <i>t</i>—thickness) Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... [
89 ] (d) (ID—identity,
d 1 — diameter of the test piece,
d 2 —diameter of the lower mold hole,
h 0 —thickness of the test piece,
R —shoulder radius of the mold,
r —ceramic ball radius,
F —downward load,
ϕ —diameter,
t —thickness)
Fig.9 ![]()
包壳材料在核反应堆中承受来自惰性气体的初始冲压和核燃料裂变产生的气体压力,热管承受初始惰性气体充压和工作介质的蒸汽压.在高温和气体内部压力的环境下会使材料产生蠕变,针对这种实际服役工况,已经有学者开始研究内压条件下金属的蠕变性能.Li和Holt[83 ] 研究了内部加压下Zr-2.5Nb合金管在100~250 MPa、300~400 ℃下的内压蠕变各向异性,将锆合金管两端用端塞焊接,并采用高压堵孔焊工艺密封,然后在惰性气体保护下加热,每间隔固定时间后,用精度为0.001 mm的激光尺寸测量系统每5°测量外径和轴向变形,最终发现晶体学织构是导致锆合金管材具有内压蠕变各向异性的显著原因,蠕变试样如图9b [83 ] 所示.Zhang等[30 ] 研究了Nb含量对Mo-Nb单晶合金高温抗内压蠕变性能的影响,该研究采用的内压蠕变实验方法与Li和Holt[83 ] 的实验方法类似,但是由于钼合金比锆合金更容易氧化,因此加热过程在真空度 1.0 × 10⁻⁴ Pa的条件下进行.结果表明,随Nb含量的增加,Mo-Nb单晶合金的稳态蠕变速率和应力敏感性降低.Gollapudi等[84 ] 研究了Ti-3Al-2.5V合金管在内压下的蠕变机制.该研究通过对合金管两端机械密封,通过预留的气体充气接口直接充入气体,装载在改装的单轴蠕变试验机上进行内压蠕变实验,并通过激光引伸计和线性可变差分传感器测量环向应变和轴向应变,由于钼合金在高温下极易氧化,因此这种单轴蠕变试验机改造的方法需要进一步保证真空度,才能适用于钼合金的蠕变测试. ...
... 纳米压痕蠕变实验是一种通过微小压头在恒定载荷或阶梯载荷下压入材料表面,测量其随时间变形时局部蠕变行为的技术[89 ] .该方法具有高空间分辨率(纳米至微米尺度),也适用于评估微小区域(如晶粒、相界或焊接接头)的蠕变性能,其典型压痕如图9d [89 ] 所示.Shehbaz等[90 ] 对采用TIG工艺焊接的CpTi/Nb/Inconel718 (其中CpTi为工业纯Ti)接头进行纳米压痕蠕变实验,得到了Nb/CpTi界面处和Nb/Inconel718侧不同区域的应力指数,并提出其蠕变变形机制为位错攀移.Zhang等[91 ] 提出了一种Si-Ti组合强化钼合金激光焊接头的方式,并在400 ℃、8 mN、600 s条件下对接头进行纳米压痕蠕变实验.结果表明,未添加Si-Ti粉末和添加Si-Ti粉末接头的蠕变位移分别为20.28和6.63 nm,这表明控制低熔点氧化物以及增加弥散相能够增强钼合金接头在高温条件下抵抗塑性变形的能力. ...
... [89 ]所示.Shehbaz等[90 ] 对采用TIG工艺焊接的CpTi/Nb/Inconel718 (其中CpTi为工业纯Ti)接头进行纳米压痕蠕变实验,得到了Nb/CpTi界面处和Nb/Inconel718侧不同区域的应力指数,并提出其蠕变变形机制为位错攀移.Zhang等[91 ] 提出了一种Si-Ti组合强化钼合金激光焊接头的方式,并在400 ℃、8 mN、600 s条件下对接头进行纳米压痕蠕变实验.结果表明,未添加Si-Ti粉末和添加Si-Ti粉末接头的蠕变位移分别为20.28和6.63 nm,这表明控制低熔点氧化物以及增加弥散相能够增强钼合金接头在高温条件下抵抗塑性变形的能力. ...
High through-put nanoindentation mapping and indentation creep behavior of P-TIG welded CpTi and Inconel 718 using a Nb-interlayer
1
2022
... 纳米压痕蠕变实验是一种通过微小压头在恒定载荷或阶梯载荷下压入材料表面,测量其随时间变形时局部蠕变行为的技术[89 ] .该方法具有高空间分辨率(纳米至微米尺度),也适用于评估微小区域(如晶粒、相界或焊接接头)的蠕变性能,其典型压痕如图9d [89 ] 所示.Shehbaz等[90 ] 对采用TIG工艺焊接的CpTi/Nb/Inconel718 (其中CpTi为工业纯Ti)接头进行纳米压痕蠕变实验,得到了Nb/CpTi界面处和Nb/Inconel718侧不同区域的应力指数,并提出其蠕变变形机制为位错攀移.Zhang等[91 ] 提出了一种Si-Ti组合强化钼合金激光焊接头的方式,并在400 ℃、8 mN、600 s条件下对接头进行纳米压痕蠕变实验.结果表明,未添加Si-Ti粉末和添加Si-Ti粉末接头的蠕变位移分别为20.28和6.63 nm,这表明控制低熔点氧化物以及增加弥散相能够增强钼合金接头在高温条件下抵抗塑性变形的能力. ...
Influences of Si-Ti combined alloying on microstructures and properties of laser welded socket joints of molybdenum
1
2024
... 纳米压痕蠕变实验是一种通过微小压头在恒定载荷或阶梯载荷下压入材料表面,测量其随时间变形时局部蠕变行为的技术[89 ] .该方法具有高空间分辨率(纳米至微米尺度),也适用于评估微小区域(如晶粒、相界或焊接接头)的蠕变性能,其典型压痕如图9d [89 ] 所示.Shehbaz等[90 ] 对采用TIG工艺焊接的CpTi/Nb/Inconel718 (其中CpTi为工业纯Ti)接头进行纳米压痕蠕变实验,得到了Nb/CpTi界面处和Nb/Inconel718侧不同区域的应力指数,并提出其蠕变变形机制为位错攀移.Zhang等[91 ] 提出了一种Si-Ti组合强化钼合金激光焊接头的方式,并在400 ℃、8 mN、600 s条件下对接头进行纳米压痕蠕变实验.结果表明,未添加Si-Ti粉末和添加Si-Ti粉末接头的蠕变位移分别为20.28和6.63 nm,这表明控制低熔点氧化物以及增加弥散相能够增强钼合金接头在高温条件下抵抗塑性变形的能力. ...